CT industrielle vs techniques d'inspection traditionnelles
À mesure que les industries évoluent, les outils sur lesquels elles s'appuient pour le contrôle de la qualité et l'inspection doivent suivre le rythme. Dans ce paysage en constante mutation, la tomodensitométrie industrielle par rayons X s'impose comme un élément révolutionnaire. Bien que les techniques d'inspection traditionnelles aient leurs mérites, la tomodensitométrie industrielle offre un niveau de précision et de perspicacité tout simplement inégalé. Explorons le monde des méthodes d'inspection classiques et découvrons comment la tomodensitométrie industrielle établit une nouvelle norme en offrant des capacités d'inspection non destructives, haute résolution et complètes, permettant aux ingénieurs d'économiser des mois de travail et des millions de dollars.
Techniques d'inspection traditionnelles
Inspection visuelle
L'inspection visuelle est une méthode fondamentale de contrôle de la qualité utilisée dans divers secteurs, notamment la fabrication, l'aérospatiale et l'électronique. Elle implique un examen manuel des composants, reposant sur l'œil humain pour détecter les défauts de surface, les irrégularités ou les anomalies visuelles. Bien qu'il s'agisse d'une étape d'inspection initiale rentable, l'inspection visuelle comporte des limites inhérentes. Elle dépend fortement de l'acuité visuelle de l'opérateur et peut être influencée par la fatigue, les conditions environnementales et des facteurs subjectifs. De plus, il s'agit principalement d'une inspection de surface qui ne peut révéler les défauts internes ni fournir de mesures précises.
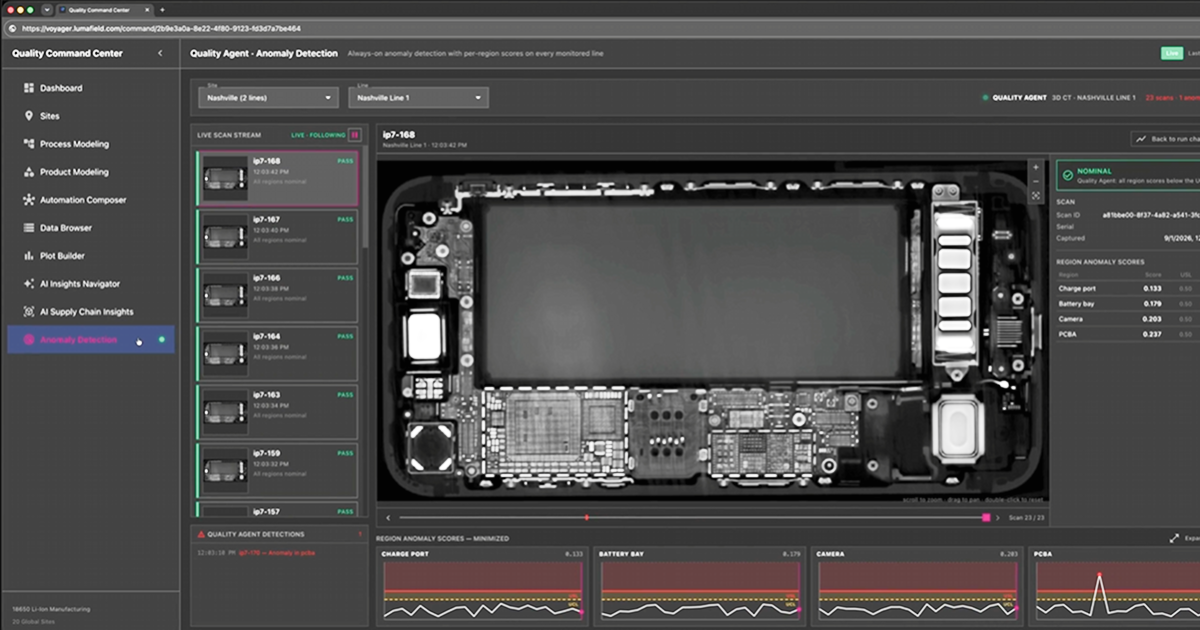
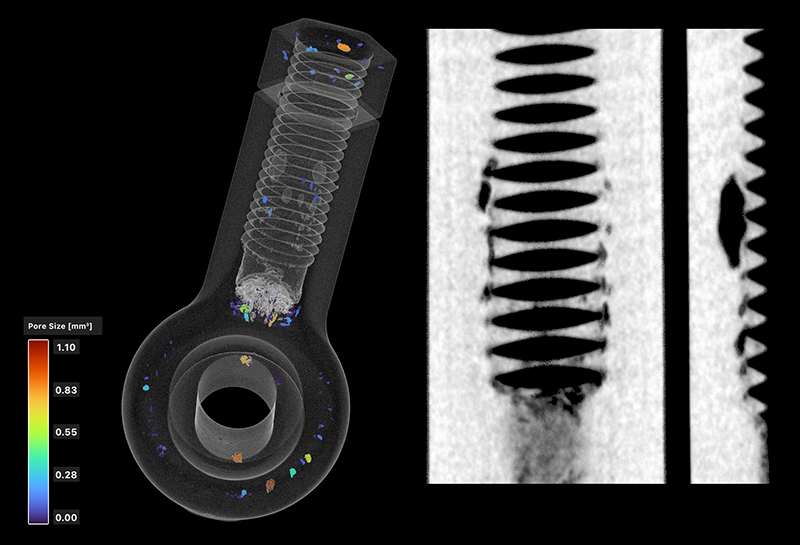
La tomodensitométrie industrielle surmonte les limites de l'inspection visuelle en offrant des capacités de balayage 3D complet et non destructif. Plutôt que de se fier uniquement à l'apparence de surface, les tomodensitogrammes capturent les détails externes et internes. Cette technologie est particulièrement précieuse dans les industries où des structures internes complexes et des défauts cachés peuvent compromettre la qualité et la sécurité des produits. En fournissant une évaluation plus détaillée et précise, la tomodensitométrie industrielle améliore le contrôle de la qualité et minimise le risque de défauts non détectés, ce qui en fait une alternative supérieure à l'inspection visuelle traditionnelle. De plus, les données de tomodensitométrie peuvent être combinées à un logiciel d'analyse automatisé, capable de détecter les défauts et les pièces non conformes plus rapidement et plus fiablement que les inspecteurs humains.
Machines à mesurer tridimensionnelles (MMT)
Les machines à mesurer tridimensionnelles (MMT) sont des outils de mesure de précision largement utilisés dans les industries automobile, aérospatiale et des dispositifs médicaux. Les MMT capturent des données dimensionnelles en sondant divers points sur la surface d'un objet, permettant la création de modèles 3D détaillés et des comparaisons avec les conceptions CAO. Bien que les MMT soient précieuses pour leur précision dans la mesure des dimensions externes, elles présentent des limites lorsqu'il s'agit d'inspecter des structures internes complexes ou des défauts cachés.
Les MMT se concentrent principalement sur les mesures externes et peuvent éprouver des difficultés à évaluer des géométries complexes, des surplombs ou des composants dotés de caractéristiques internes complexes. Leur fonctionnement est souvent long, nécessitant un alignement précis et de multiples mesures pour garantir l'exactitude. En revanche, la tomodensitométrie industrielle offre une approche holistique de l'inspection dimensionnelle. Elle capture non seulement les dimensions externes avec une grande précision, mais visualise également les structures internes des pièces. Cette capacité est cruciale dans les industries où les défauts internes peuvent compromettre la sécurité ou la fonctionnalité.
Inspection par rayons X 2D
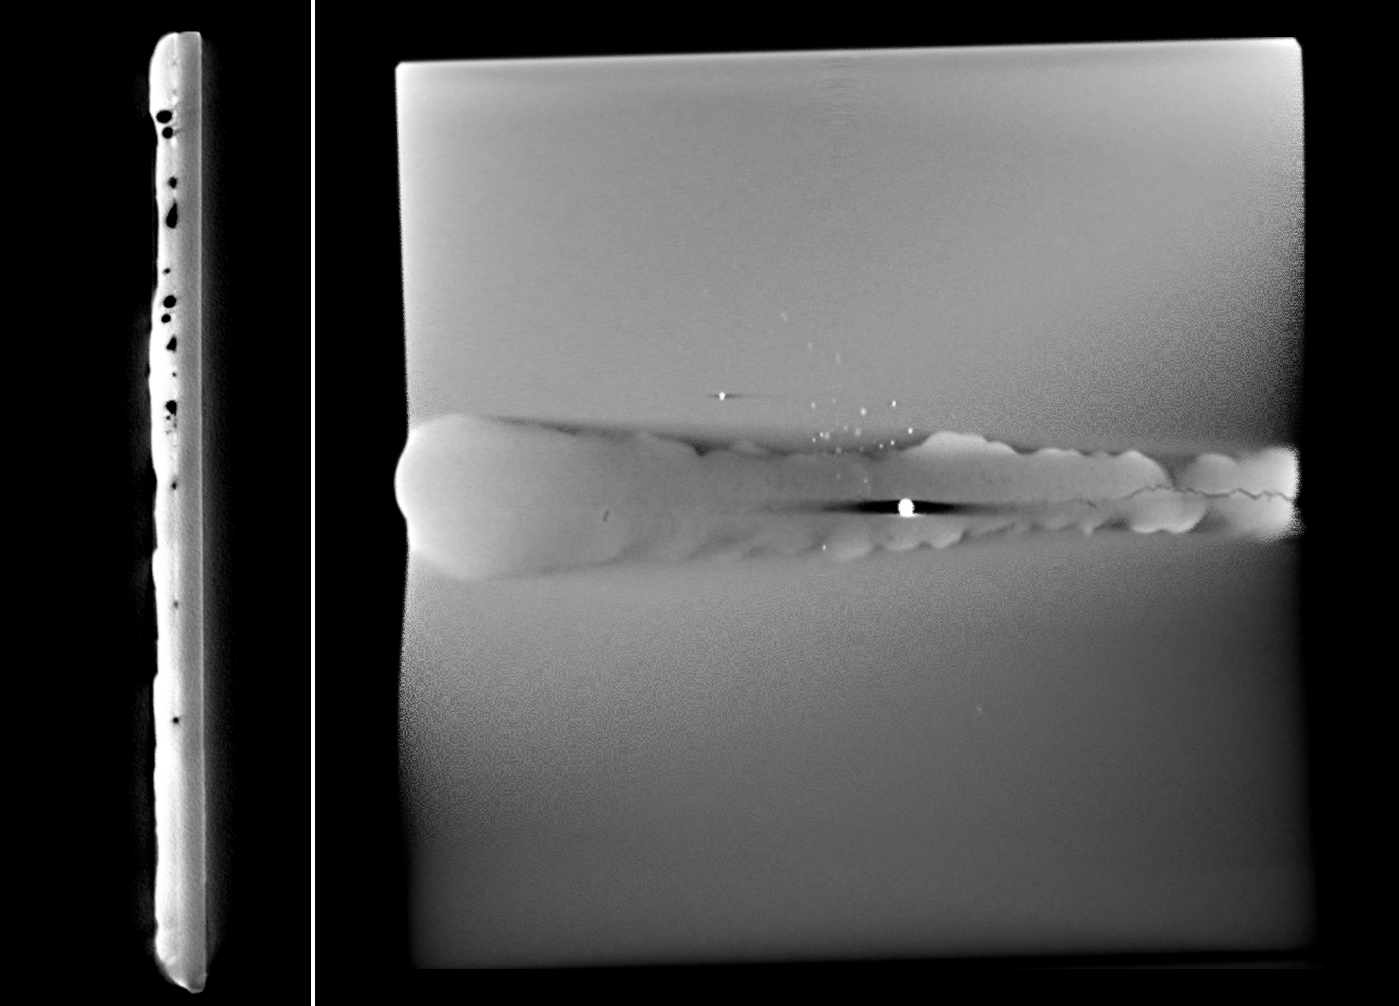
L'inspection par rayons X est une technique largement utilisée pour évaluer les structures internes et l'intégrité de divers matériaux et composants. Des secteurs tels que la fabrication électronique, l'aérospatiale et l'automobile s'appuient sur l'inspection par rayons X pour identifier des défauts tels que des vides, des fissures et des problèmes de soudure à l'intérieur des objets. L'imagerie par rayons X est efficace pour les essais non destructifs; cependant, elle présente des limites, surtout lors de l'inspection de composants complexes et multi-matériaux.
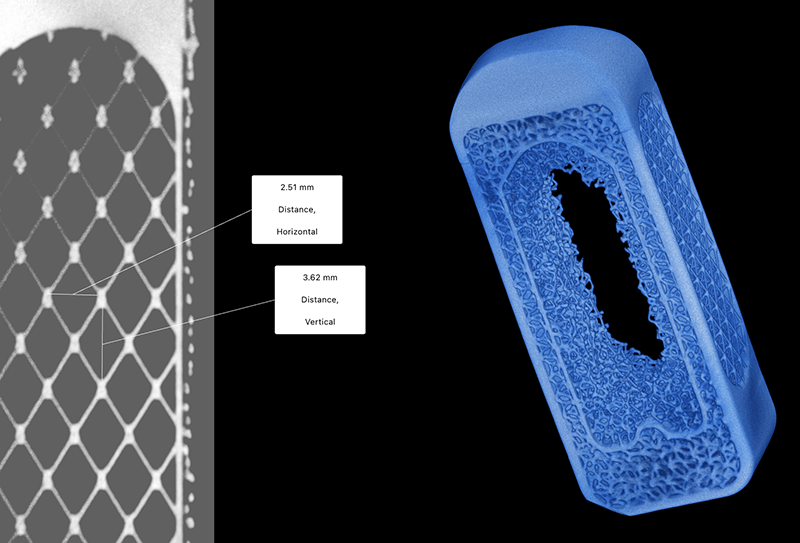
L'inspection par rayons X repose sur des images radiographiques 2D, ce qui rend difficile la visualisation complète de structures 3D complexes. Elle peut avoir du mal à différencier des matériaux ayant des propriétés d'atténuation des rayons X similaires, ce qui peut entraîner des erreurs d'identification. De plus, l'inspection par rayons X peut ne pas fournir le niveau de détail nécessaire pour localiser des défauts subtils ou évaluer l'intégralité d'assemblages complexes. La radiographie par rayons X est la base de la tomodensitométrie industrielle, mais la tomodensitométrie offre des images à plus haute résolution et peut générer des reconstructions tridimensionnelles, permettant des inspections détaillées de structures complexes. La tomodensitométrie offre également une meilleure différenciation des matériaux, ce qui la rend idéale pour l'évaluation de composants multi-matériaux.
Ressuage (DPI)
Le ressuage (DPI), également connu sous le nom d'inspection par liquide pénétrant (LPI), est une méthode d'inspection largement utilisée dans des secteurs tels que l'aérospatiale, l'automobile et la fabrication. Son objectif principal est d'identifier les défauts de surface et les irrégularités dans les matériaux. Cette technique consiste à appliquer un liquide pénétrant coloré sur la surface du matériau, lui permettant de s'infiltrer dans tout défaut débouchant en surface par capillarité. Après un temps de pose spécifique, l'excès de pénétrant est éliminé et un révélateur est appliqué, provoquant la remontée du pénétrant piégé dans les défauts, les rendant ainsi visibles.
Cependant, le ressuage présente des limites notables. Il s'agit d'une technique spécifique à la surface, incapable de détecter les défauts internes ou sous-jacents. Elle ne peut pas non plus évaluer des géométries complexes ou des composants dotés de structures complexes. La tomodensitométrie industrielle s'impose comme une alternative supérieure en offrant des capacités de balayage 3D non destructif. Alors que le ressuage est limité aux défauts de surface, la tomodensitométrie industrielle peut révéler à la fois les défauts externes et internes, fournissant une évaluation complète.
Contrôle par ultrasons
Le contrôle par ultrasons est couramment utilisé dans des secteurs comme l'aérospatiale, l'énergie éolienne et l'automobile pour l'inspection des matériaux composites. Bien que prisés pour leur légèreté et leur durabilité, les composites peuvent présenter des défauts cachés tels que des délaminages, des vides ou de la porosité. Le contrôle par ultrasons utilise des ondes sonores à haute fréquence pour détecter ces anomalies en envoyant des impulsions à travers le matériau et en analysant les ondes réfléchies.
Le contrôle par ultrasons présente certaines limites, notamment lorsqu'il s'agit de structures composites complexes. Il peut être difficile d'identifier avec précision les défauts dans des composants courbes ou de forme irrégulière. De plus, cette méthode dépend fortement de la compétence de l'opérateur et des propriétés acoustiques du matériau, ce qui peut entraîner des variations dans la précision de l'inspection. La tomodensitométrie (CT) industrielle offre une solution robuste à ces défis. Grâce à sa capacité à générer des images 3D et à effectuer des inspections volumétriques, la CT industrielle offre une vue complète des matériaux composites, surpassant les limites du contrôle par ultrasons traditionnel.
Contrôle par courants de Foucault
Le contrôle par courants de Foucault est une technique d'essai non destructif largement utilisée dans des secteurs tels que l'aérospatiale, l'automobile et la fabrication de dispositifs médicaux. Il repose sur le principe de l'induction électromagnétique pour détecter les défauts de surface et sous-jacents dans les matériaux conducteurs. Le contrôle par courants de Foucault est particulièrement efficace pour identifier les fissures, la corrosion et les incohérences matérielles près de la surface des composants. Cependant, il présente certaines lacunes auxquelles la CT industrielle peut remédier.
Le contrôle par courants de Foucault est principalement sensible aux défauts de surface et proches de la surface, ce qui le rend moins efficace pour inspecter des structures internes complexes ou des défauts situés en profondeur. De plus, il peut nécessiter un contact étroit ou une grande proximité avec le matériau testé, ce qui limite son application dans certains scénarios. La CT industrielle, quant à elle, offre une approche plus complète de la détection des défauts. En fournissant des scans 3D détaillés des caractéristiques externes et internes, la CT peut identifier des défauts qui ne seraient pas visibles par le seul contrôle par courants de Foucault.

Jauges d'épaisseur
Les jauges d'épaisseur sont couramment utilisées dans les secteurs de la fabrication et de la construction pour mesurer l'épaisseur des matériaux, principalement les métaux. Elles jouent un rôle crucial en garantissant que les matériaux respectent les normes d'épaisseur spécifiées, ce qui est essentiel pour l'intégrité structurelle et la sécurité. Des jauges physiques familières comme les pieds à coulisse sont utilisées depuis des siècles, mais les jauges d'épaisseur numériques plus récentes fonctionnent en transmettant un signal, généralement une onde électromagnétique ou une impulsion ultrasonique, à travers le matériau et en mesurant le temps nécessaire au signal pour rebondir.
Malgré leur utilité, les jauges d'épaisseur numériques ont des limites, surtout lors de l'évaluation de matériaux non métalliques ou de structures complexes. Elles peuvent ne pas fournir de mesures précises pour les matériaux aux surfaces irrégulières ou qui ne sont pas parfaitement lisses. Elles sont également limitées à des mesures en un seul point et ne peuvent pas fournir d'informations sur le profil d'épaisseur global ni détecter les défauts internes. En revanche, la CT industrielle offre une solution polyvalente pour les mesures d'épaisseur en prenant les dimensions de caractéristiques complexes inaccessibles aux pieds à coulisse ou aux jauges. Grâce à sa capacité à créer des modèles 3D d'objets, la CT peut mesurer avec précision les variations d'épaisseur et identifier les défauts internes à travers des géométries et des matériaux complexes.
Contrôle par magnétoscopie (MPI)
Le contrôle par magnétoscopie (MPI) est une méthode d'essai non destructif largement utilisée dans des secteurs comme l'automobile, le pétrole et le gaz, et le génie structurel. Il est principalement utilisé pour détecter les défauts de surface et proches de la surface dans les matériaux ferreux. La MPI repose sur l'application d'un champ magnétique et l'utilisation de particules magnétiques qui s'accumulent aux endroits défectueux, rendant les défauts visibles sous un éclairage approprié. Bien que la MPI soit efficace pour détecter les fissures et les défauts de surface, elle ne peut pas évaluer de manière exhaustive les structures internes et les composants complexes.
L'efficacité de la MPI se limite aux matériaux ferreux et aux défauts de surface. Elle peut ne pas détecter adéquatement les défauts situés plus profondément dans un composant ou constitués de matériaux non ferreux. De plus, la MPI est souvent une méthode d'inspection par contact, ce qui peut être long et exigeant en main-d'œuvre. La CT industrielle offre une technique d'inspection sans contact et non destructive qui fournit des scans 3D complets des objets, y compris de leurs structures internes. La CT peut identifier les défauts internes, même dans les matériaux non ferreux, et ne se limite pas aux inspections de surface.
Tomodensitométrie (CT) industrielle par rayons X
La CT industrielle constitue une force transformatrice dans le domaine de l'assurance qualité, influençant profondément le cycle de vie du développement de produits grâce à ses avantages évidents sur les techniques d'inspection traditionnelles. Contrairement à ces méthodes, la CT permet un examen complet et non destructif des composants externes et internes. Cette capacité unique permet aux fabricants de détecter les défauts dès les premières étapes, évitant ainsi des rappels coûteux et minimisant les taux de rebut.
Les implications pratiques de la puissance de la CT industrielle sont considérables. Elle dote les fabricants d'un outil puissant pour garantir la qualité des produits, améliorer la sécurité et stimuler l'innovation. Grâce à la CT, les entreprises peuvent économiser un temps et des ressources précieux, rationaliser leurs opérations et maintenir un avantage concurrentiel dans un marché en constante évolution. La CT industrielle n'est pas simplement un perfectionnement des méthodes existantes ; elle représente un changement de paradigme dans notre approche du développement de produits, établissant une nouvelle norme de précision et d'efficacité.