LIVRE BLANC GRATUIT

Heading

Date
This is some text inside of a div block.
LIVRE BLANC GRATUIT

Heading 1

Heading 2

Heading 3

Heading 4

Heading 5
Heading 6

Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur.

Block quote

Ordered list

  1. Item 1
  2. Item 2
  3. Item 3

Unordered list

  • Item A
  • Item B
  • Item C

Text link

Bold text

Emphasis

Superscript

Subscript

Télécharger la ressource
Merci ! Votre soumission a bien été reçue.
Une erreur est survenue lors de l'envoi du formulaire.

Procédé de fabrication : Fonderie

Édité par
Date
February 4, 2025

Le moulage est l'une des techniques de fabrication les plus polyvalentes, dont l'histoire remonte à l'Antiquité. Le procédé consistant à verser un matériau en fusion dans un moule permet de créer une gamme étonnante de pièces métalliques d'une grande complexité. Des composants automobiles légers aux pièces aérospatiales complexes, le moulage offre précision et efficacité à grande échelle. Ce guide explore quatre procédés de moulage clés — le moulage sous haute et basse pression, le moulage à la cire perdue et le moulage au sable — en se concentrant sur la façon dont chacun répond aux besoins uniques de divers secteurs.

Qu'est-ce que le moulage sous haute pression ?

Le moulage sous haute pression (HPDC) est un procédé où du métal en fusion, comme l'aluminium ou le magnésium, est injecté dans un moule en acier sous haute pression. Cette méthode est idéale pour produire des composants légers et très résistants avec des tolérances serrées. Le HPDC est largement utilisé pour fabriquer des pièces automobiles telles que les blocs-moteurs et les carters de transmission, ainsi que des boîtiers d'appareils électroniques grand public où la précision et le volume sont essentiels.

Le procédé HPDC
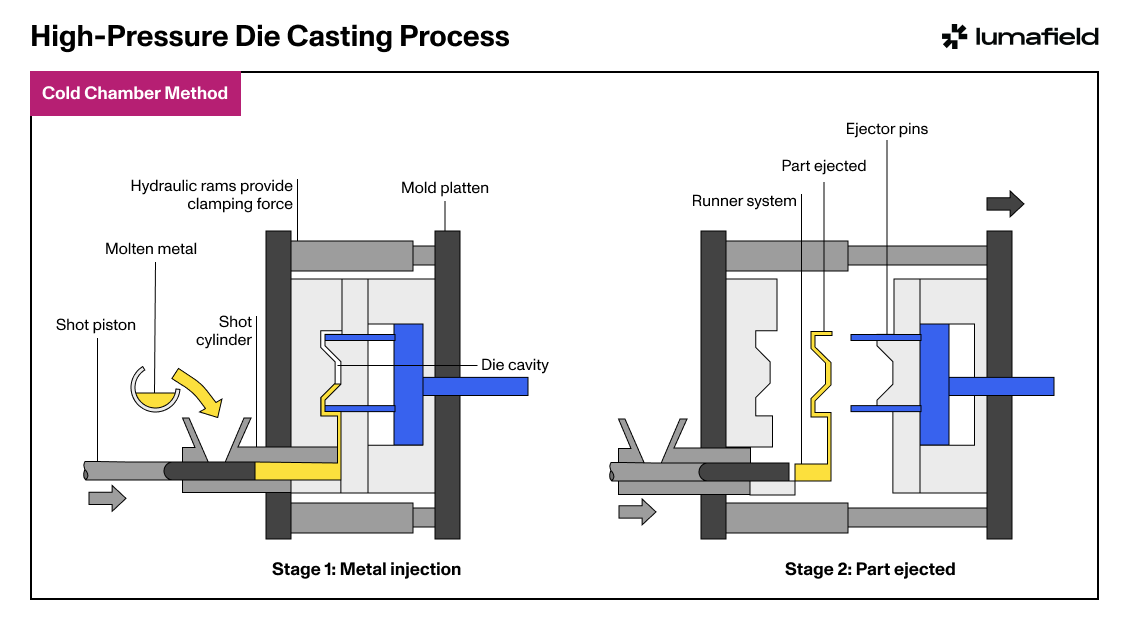
  1. Injection : Le métal en fusion est injecté dans la cavité du moule sous une pression extrême.
  2. Solidification : Le métal refroidit et se solidifie rapidement, conservant les détails complexes du moule.
  3. Éjection : La pièce est éjectée et nécessite un post-traitement minimal.
Qu'est-ce que le moulage sous basse pression ?

Le moulage sous basse pression (LPDC) utilise de l'air à basse pression contrôlée pour pousser le métal en fusion dans un moule. Ce procédé plus lent et mieux contrôlé réduit la turbulence, créant des pièces aux propriétés mécaniques supérieures. Le LPDC est idéal pour les roues automobiles, les composants structurels et les pièces nécessitant une résistance et une qualité de surface accrues. Le procédé LPDC
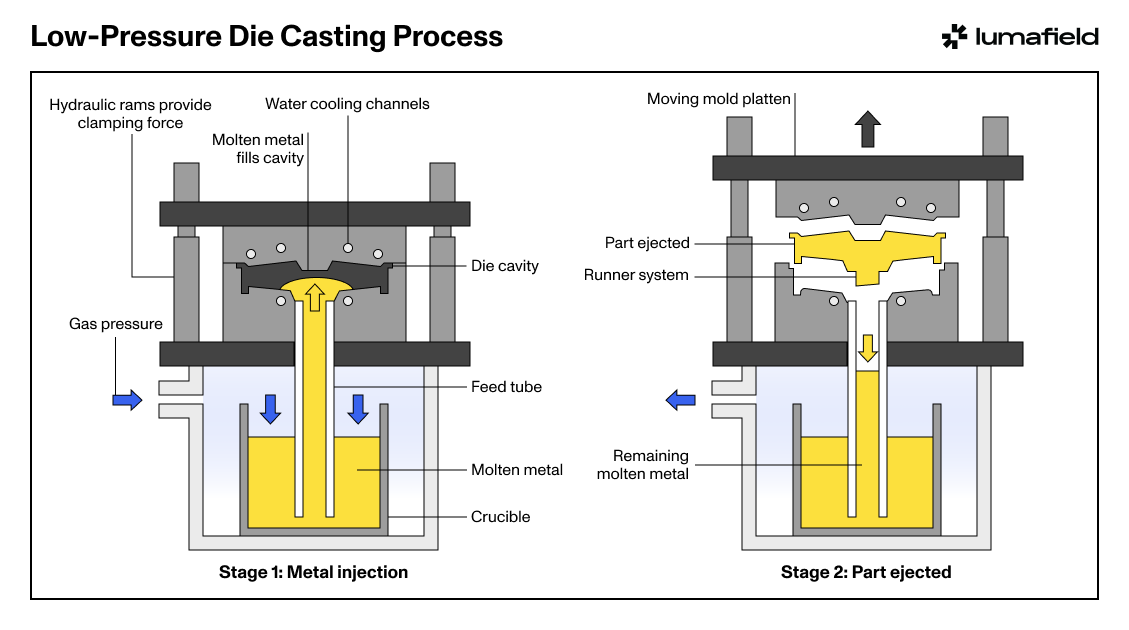
  1. Remplissage : Le métal en fusion est poussé doucement dans le moule, réduisant ainsi l'emprisonnement d'air.
  2. Refroidissement : Le métal se solidifie uniformément, ce qui donne des pièces denses et de haute qualité.
  3. Éjection : La pièce finie est retirée pour des opérations secondaires.
Qu'est-ce que le moulage à la cire perdue ?

Le moulage à la cire perdue est un procédé de précision permettant de créer des composants très détaillés. Des modèles en cire sont recouverts de céramique pour former des moules, qui sont ensuite remplis de métal en fusion. Utilisé pour les aubes de turbine aérospatiales, les implants médicaux et la bijouterie, le moulage à la cire perdue produit des pièces complexes avec un excellent fini de surface.

Le procédé de moulage à la cire perdue
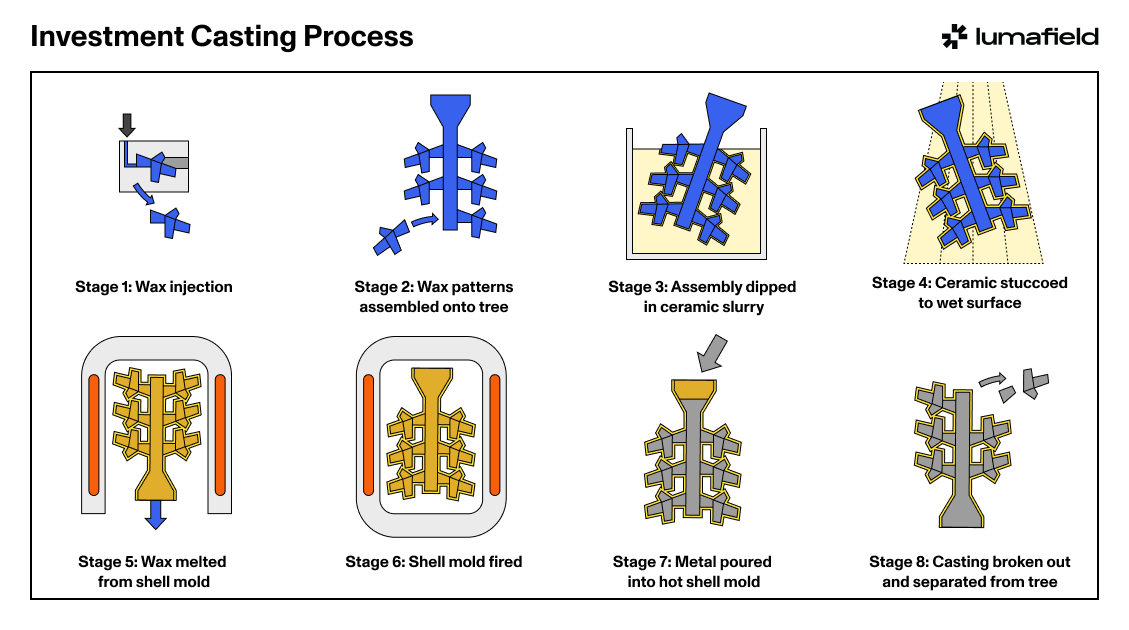
  1. Injection de cire : La cire est injectée dans un moule pour créer des répliques détaillées de la pièce finale. Ces modèles en cire servent de base à la structure du moule.
  2. Assemblage des modèles en cire : Les modèles en cire individuels sont fixés à une tige de coulée centrale en cire, formant une structure en forme d'arbre. Cet assemblage permet de mouler plusieurs pièces simultanément.
  3. Immersion dans une barbotine céramique : L'assemblage en cire est trempé dans une barbotine céramique liquide pour en recouvrir la surface, capturant chaque détail fin des modèles.
  4. Application de stuc céramique : Pendant que le revêtement céramique est encore humide, l'assemblage est recouvert de fines particules de céramique (stuc) pour renforcer la résistance et la tenue thermique du moule.
  5. Élimination de la cire : L'arbre en cire recouvert de céramique est placé dans un environnement chauffé, ce qui fait fondre la cire et laisse derrière lui un moule en céramique creux.
  6. Cuisson du moule : Le moule en céramique est cuit à haute température pour le durcir, garantissant qu'il puisse résister au métal en fusion pendant le moulage.
  7. Coulée du métal : Le métal en fusion est versé dans le moule en céramique préchauffé, remplissant les cavités complexes laissées par les modèles en cire.
  8. Démoulage : Une fois que le métal a refroidi et s'est solidifié, le moule en céramique est brisé et les pièces moulées individuelles sont séparées de l'arbre.
Qu'est-ce que le moulage au sable ?

Le moulage au sable est la méthode de moulage la plus flexible et la plus économique, utilisant du sable compacté pour former les moules. Il est idéal pour les pièces volumineuses ou simples qui ne nécessitent pas une précision extrême. Le moulage au sable est utilisé pour les blocs-moteurs, les pompes industrielles et les pièces de grandes machines, offrant un bon rapport coût-efficacité et une grande évolutivité pour les composants robustes.

Le procédé de moulage au sable
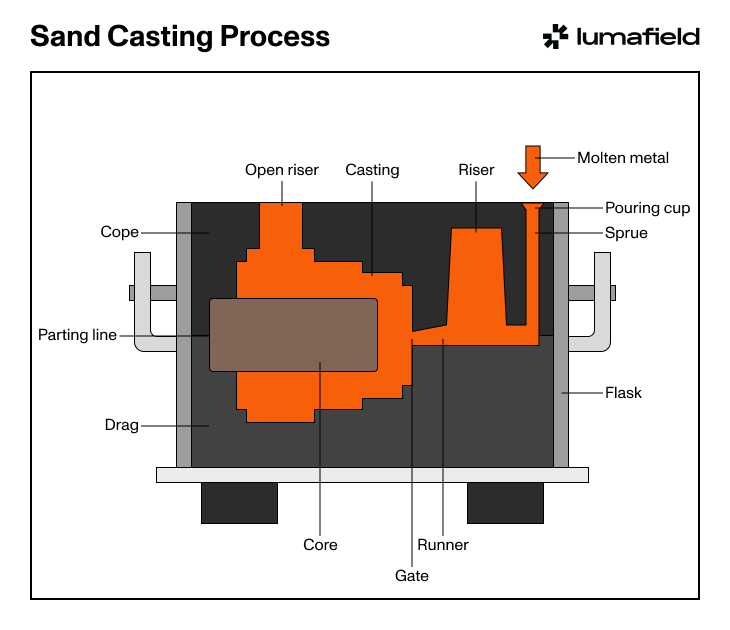
  1. Préparation du moule : Un modèle en bois ou en métal est pressé dans du sable pour créer une cavité.
  2. Coulée : Le métal en fusion est versé dans le moule en sable.
  3. Refroidissement et démoulage : Une fois refroidi, le moule est brisé pour récupérer la pièce.
Considérations de conception pour le moulage

Lors de la conception de pièces destinées à la fonderie, il est important de tenir compte du procédé spécifique utilisé et de garder les éléments suivants à l’esprit :

  • Choix des matériaux : L’aluminium et le magnésium sont couramment utilisés pour le moulage sous pression (HPDC) et à basse pression (LPDC), tandis que la fonderie à la cire perdue convient bien aux alliages exotiques. Le moulage au sable permet de traiter une plus vaste gamme de matériaux, notamment la fonte. Complexité : La fonderie à la cire perdue excelle dans les détails fins, le HPDC offre des tolérances serrées et le moulage au sable est adapté aux formes plus simples. État de surface : Le HPDC et la fonderie à la cire perdue produisent des finis lisses, alors que le moulage au sable nécessite généralement un usinage supplémentaire pour obtenir des détails plus précis.
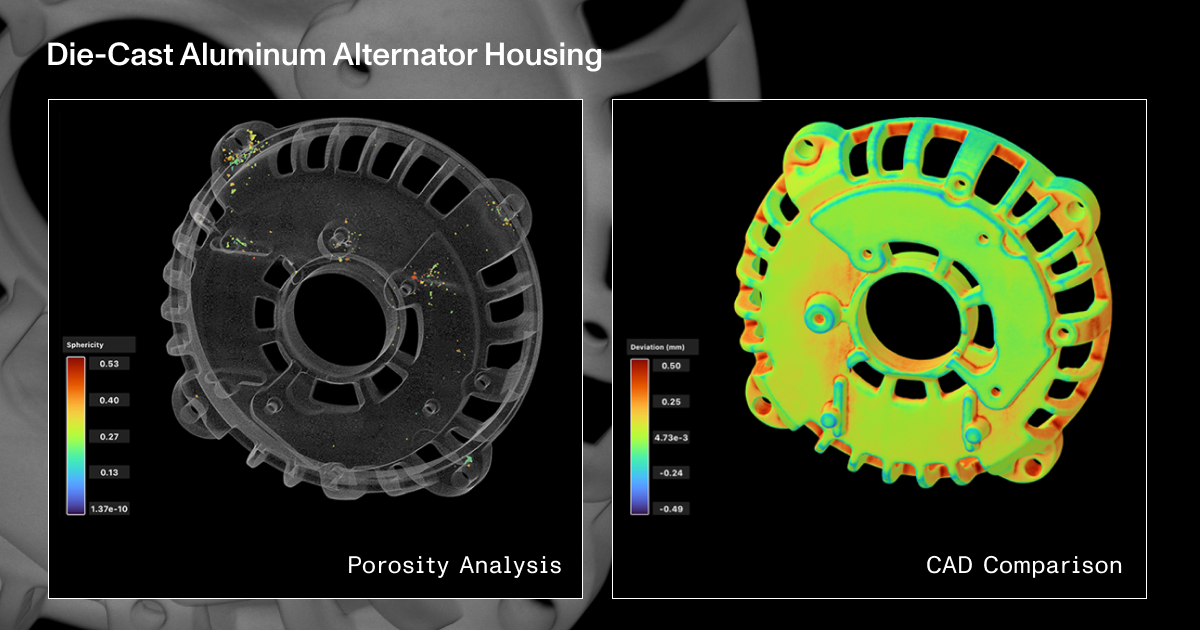
À l’intérieur de ce carter d’alternateur en aluminium moulé sous pression, l’outil automatisé d’analyse de porosité de Voyager a identifié des vides internes qui pourraient résulter d’un retrait lors de la phase de refroidissement de la fabrication. Les ingénieurs peuvent également superposer leurs fichiers de conception à leur tomodensitométrie pour calculer les écarts. Ensemble, ces outils offrent une vue complète de la qualité de la pièce moulée.
Comment assurer la qualité des pièces moulées

L’inspection est essentielle pour identifier les défauts de fonderie tels que la porosité, les fissures et les incohérences dimensionnelles. Les méthodes traditionnelles, comme le ressuage ou la coupe, endommagent la pièce, tandis que des techniques comme la radiographie offrent un aperçu interne limité. La tomodensitométrie industrielle propose une solution non destructive, offrant une vue 3D complète des structures internes et externes. Cela permet aux fabricants de détecter les défauts cachés, de vérifier la précision dimensionnelle et d’améliorer la qualité de tous les procédés de fonderie sans endommager la pièce.

La tomodensitométrie industrielle est parfaitement adaptée pour relever les défis spécifiques à chaque méthode de fonderie :

  • Moulage sous pression (HPDC) : La tomodensitométrie détecte la porosité et les inclusions gazeuses, fréquentes dans les procédés d’injection à haute vitesse, garantissant que les pièces comme les carters de moteur répondent aux exigences de résistance et de durabilité. L’analyse peut également identifier les zones où la conception du moule entraîne un refroidissement inégal ou un remplissage incomplet. Moulage à basse pression (LPDC) : La tomodensitométrie aide à évaluer les défauts comme les retassures et les poches d’air qui surviennent en raison d’un écoulement de métal plus lent. Elle assure une densité de matériau uniforme, particulièrement dans les composants structurels critiques comme les roues automobiles ou les pièces de suspension. Fonderie à la cire perdue : La tomodensitométrie fournit une analyse détaillée des parois minces ou des caractéristiques complexes, détectant les défauts potentiels comme la fissuration de la carapace ou les remplissages incomplets. Elle est particulièrement utile pour vérifier l’intégrité des aubes de turbine aérospatiales ou des implants médicaux, où la précision structurelle et le niveau de détail sont essentiels. Moulage au sable : La tomodensitométrie révèle les vides, les fissures ou les incohérences de matériau souvent causés par le déplacement du moule ou un compactage insuffisant. L’analyse confirme également la précision dimensionnelle pour les pièces volumineuses et robustes comme les blocs-moteurs ou les machines industrielles.

En détectant les défauts tôt, en vérifiant la précision dimensionnelle et en identifiant les causes profondes des défaillances, la tomodensitométrie assure une qualité supérieure des produits moulés tout en réduisant les rebuts et les retouches pour toutes les méthodes de fonderie.
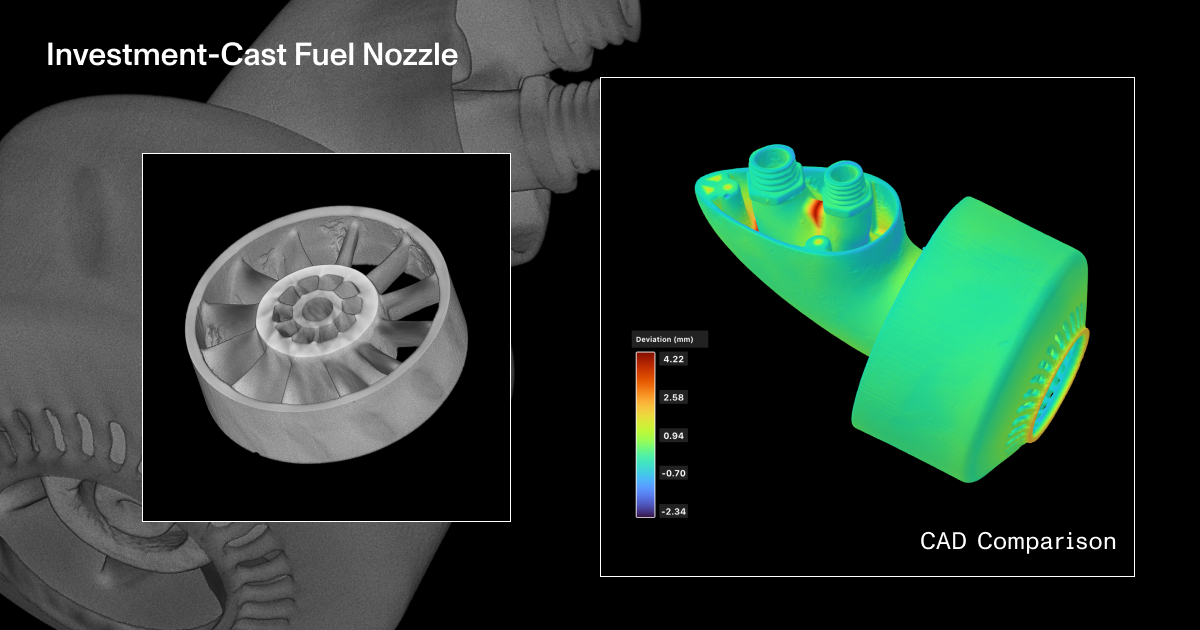
Cette buse de carburant obtenue par fonderie à la cire perdue présente des défauts de surface invisibles de l’extérieur. En sectionnant les aubes, nous découvrons des zones présentant un manque ou un excès de métal. La comparaison CAO permet une visualisation et une quantification rapides de ces écarts par rapport à la conception initiale.
Conclusion

Le moulage sous pression, le moulage à basse pression, la fonderie à la cire perdue et le moulage au sable offrent chacun des solutions adaptées à des besoins spécifiques, allant des pièces automobiles à haute résistance aux composants aérospatiaux complexes.

La tomodensitométrie industrielle offre un moyen accessible et abordable de garantir l’intégrité des produits, permettant aux fabricants d’optimiser leurs procédés, de réduire les défauts et de livrer des produits fiables répondant à des normes rigoureuses. Grâce à une inspection de pointe, même les techniques de fabrication les plus éprouvées peuvent hausser la barre en matière de qualité.

‍Améliorez vos pièces moulées grâce à la tomodensitométrie industrielle
Resource
Article

Procédé de fabrication : Fonderie

February 4, 2025
Resource

Procédé de fabrication : Fonderie

Le moulage est l'une des techniques de fabrication les plus polyvalentes, dont l'histoire remonte à l'Antiquité. Le procédé consistant à verser un matériau en fusion dans un moule permet de créer une gamme étonnante de pièces métalliques d'une grande complexité. Des composants automobiles légers aux pièces aérospatiales complexes, le moulage offre précision et efficacité à grande échelle. Ce guide explore quatre procédés de moulage clés — le moulage sous haute et basse pression, le moulage à la cire perdue et le moulage au sable — en se concentrant sur la façon dont chacun répond aux besoins uniques de divers secteurs.

Qu'est-ce que le moulage sous haute pression ?

Le moulage sous haute pression (HPDC) est un procédé où du métal en fusion, comme l'aluminium ou le magnésium, est injecté dans un moule en acier sous haute pression. Cette méthode est idéale pour produire des composants légers et très résistants avec des tolérances serrées. Le HPDC est largement utilisé pour fabriquer des pièces automobiles telles que les blocs-moteurs et les carters de transmission, ainsi que des boîtiers d'appareils électroniques grand public où la précision et le volume sont essentiels.

Le procédé HPDC
  1. Injection : Le métal en fusion est injecté dans la cavité du moule sous une pression extrême.
  2. Solidification : Le métal refroidit et se solidifie rapidement, conservant les détails complexes du moule.
  3. Éjection : La pièce est éjectée et nécessite un post-traitement minimal.
Qu'est-ce que le moulage sous basse pression ?

Le moulage sous basse pression (LPDC) utilise de l'air à basse pression contrôlée pour pousser le métal en fusion dans un moule. Ce procédé plus lent et mieux contrôlé réduit la turbulence, créant des pièces aux propriétés mécaniques supérieures. Le LPDC est idéal pour les roues automobiles, les composants structurels et les pièces nécessitant une résistance et une qualité de surface accrues. Le procédé LPDC

  1. Remplissage : Le métal en fusion est poussé doucement dans le moule, réduisant ainsi l'emprisonnement d'air.
  2. Refroidissement : Le métal se solidifie uniformément, ce qui donne des pièces denses et de haute qualité.
  3. Éjection : La pièce finie est retirée pour des opérations secondaires.
Qu'est-ce que le moulage à la cire perdue ?

Le moulage à la cire perdue est un procédé de précision permettant de créer des composants très détaillés. Des modèles en cire sont recouverts de céramique pour former des moules, qui sont ensuite remplis de métal en fusion. Utilisé pour les aubes de turbine aérospatiales, les implants médicaux et la bijouterie, le moulage à la cire perdue produit des pièces complexes avec un excellent fini de surface.

Le procédé de moulage à la cire perdue
  1. Injection de cire : La cire est injectée dans un moule pour créer des répliques détaillées de la pièce finale. Ces modèles en cire servent de base à la structure du moule.
  2. Assemblage des modèles en cire : Les modèles en cire individuels sont fixés à une tige de coulée centrale en cire, formant une structure en forme d'arbre. Cet assemblage permet de mouler plusieurs pièces simultanément.
  3. Immersion dans une barbotine céramique : L'assemblage en cire est trempé dans une barbotine céramique liquide pour en recouvrir la surface, capturant chaque détail fin des modèles.
  4. Application de stuc céramique : Pendant que le revêtement céramique est encore humide, l'assemblage est recouvert de fines particules de céramique (stuc) pour renforcer la résistance et la tenue thermique du moule.
  5. Élimination de la cire : L'arbre en cire recouvert de céramique est placé dans un environnement chauffé, ce qui fait fondre la cire et laisse derrière lui un moule en céramique creux.
  6. Cuisson du moule : Le moule en céramique est cuit à haute température pour le durcir, garantissant qu'il puisse résister au métal en fusion pendant le moulage.
  7. Coulée du métal : Le métal en fusion est versé dans le moule en céramique préchauffé, remplissant les cavités complexes laissées par les modèles en cire.
  8. Démoulage : Une fois que le métal a refroidi et s'est solidifié, le moule en céramique est brisé et les pièces moulées individuelles sont séparées de l'arbre.
Qu'est-ce que le moulage au sable ?

Le moulage au sable est la méthode de moulage la plus flexible et la plus économique, utilisant du sable compacté pour former les moules. Il est idéal pour les pièces volumineuses ou simples qui ne nécessitent pas une précision extrême. Le moulage au sable est utilisé pour les blocs-moteurs, les pompes industrielles et les pièces de grandes machines, offrant un bon rapport coût-efficacité et une grande évolutivité pour les composants robustes.

Le procédé de moulage au sable
  1. Préparation du moule : Un modèle en bois ou en métal est pressé dans du sable pour créer une cavité.
  2. Coulée : Le métal en fusion est versé dans le moule en sable.
  3. Refroidissement et démoulage : Une fois refroidi, le moule est brisé pour récupérer la pièce.
Considérations de conception pour le moulage

Lors de la conception de pièces destinées à la fonderie, il est important de tenir compte du procédé spécifique utilisé et de garder les éléments suivants à l’esprit :

  • Choix des matériaux : L’aluminium et le magnésium sont couramment utilisés pour le moulage sous pression (HPDC) et à basse pression (LPDC), tandis que la fonderie à la cire perdue convient bien aux alliages exotiques. Le moulage au sable permet de traiter une plus vaste gamme de matériaux, notamment la fonte. Complexité : La fonderie à la cire perdue excelle dans les détails fins, le HPDC offre des tolérances serrées et le moulage au sable est adapté aux formes plus simples. État de surface : Le HPDC et la fonderie à la cire perdue produisent des finis lisses, alors que le moulage au sable nécessite généralement un usinage supplémentaire pour obtenir des détails plus précis.
À l’intérieur de ce carter d’alternateur en aluminium moulé sous pression, l’outil automatisé d’analyse de porosité de Voyager a identifié des vides internes qui pourraient résulter d’un retrait lors de la phase de refroidissement de la fabrication. Les ingénieurs peuvent également superposer leurs fichiers de conception à leur tomodensitométrie pour calculer les écarts. Ensemble, ces outils offrent une vue complète de la qualité de la pièce moulée.
Comment assurer la qualité des pièces moulées

L’inspection est essentielle pour identifier les défauts de fonderie tels que la porosité, les fissures et les incohérences dimensionnelles. Les méthodes traditionnelles, comme le ressuage ou la coupe, endommagent la pièce, tandis que des techniques comme la radiographie offrent un aperçu interne limité. La tomodensitométrie industrielle propose une solution non destructive, offrant une vue 3D complète des structures internes et externes. Cela permet aux fabricants de détecter les défauts cachés, de vérifier la précision dimensionnelle et d’améliorer la qualité de tous les procédés de fonderie sans endommager la pièce.

La tomodensitométrie industrielle est parfaitement adaptée pour relever les défis spécifiques à chaque méthode de fonderie :

  • Moulage sous pression (HPDC) : La tomodensitométrie détecte la porosité et les inclusions gazeuses, fréquentes dans les procédés d’injection à haute vitesse, garantissant que les pièces comme les carters de moteur répondent aux exigences de résistance et de durabilité. L’analyse peut également identifier les zones où la conception du moule entraîne un refroidissement inégal ou un remplissage incomplet. Moulage à basse pression (LPDC) : La tomodensitométrie aide à évaluer les défauts comme les retassures et les poches d’air qui surviennent en raison d’un écoulement de métal plus lent. Elle assure une densité de matériau uniforme, particulièrement dans les composants structurels critiques comme les roues automobiles ou les pièces de suspension. Fonderie à la cire perdue : La tomodensitométrie fournit une analyse détaillée des parois minces ou des caractéristiques complexes, détectant les défauts potentiels comme la fissuration de la carapace ou les remplissages incomplets. Elle est particulièrement utile pour vérifier l’intégrité des aubes de turbine aérospatiales ou des implants médicaux, où la précision structurelle et le niveau de détail sont essentiels. Moulage au sable : La tomodensitométrie révèle les vides, les fissures ou les incohérences de matériau souvent causés par le déplacement du moule ou un compactage insuffisant. L’analyse confirme également la précision dimensionnelle pour les pièces volumineuses et robustes comme les blocs-moteurs ou les machines industrielles.

En détectant les défauts tôt, en vérifiant la précision dimensionnelle et en identifiant les causes profondes des défaillances, la tomodensitométrie assure une qualité supérieure des produits moulés tout en réduisant les rebuts et les retouches pour toutes les méthodes de fonderie.

Cette buse de carburant obtenue par fonderie à la cire perdue présente des défauts de surface invisibles de l’extérieur. En sectionnant les aubes, nous découvrons des zones présentant un manque ou un excès de métal. La comparaison CAO permet une visualisation et une quantification rapides de ces écarts par rapport à la conception initiale.
Conclusion

Le moulage sous pression, le moulage à basse pression, la fonderie à la cire perdue et le moulage au sable offrent chacun des solutions adaptées à des besoins spécifiques, allant des pièces automobiles à haute résistance aux composants aérospatiaux complexes.

La tomodensitométrie industrielle offre un moyen accessible et abordable de garantir l’intégrité des produits, permettant aux fabricants d’optimiser leurs procédés, de réduire les défauts et de livrer des produits fiables répondant à des normes rigoureuses. Grâce à une inspection de pointe, même les techniques de fabrication les plus éprouvées peuvent hausser la barre en matière de qualité.

‍Améliorez vos pièces moulées grâce à la tomodensitométrie industrielle
Flux de travail d'inspection Voyager
Introduction à Voyager
Introduction à Neptune
Introduction à la tomodensitométrie industrielle
Voici Saturn : la tomographie informatisée grand format pour les pièces impossibles à numériser jusqu'à maintenant
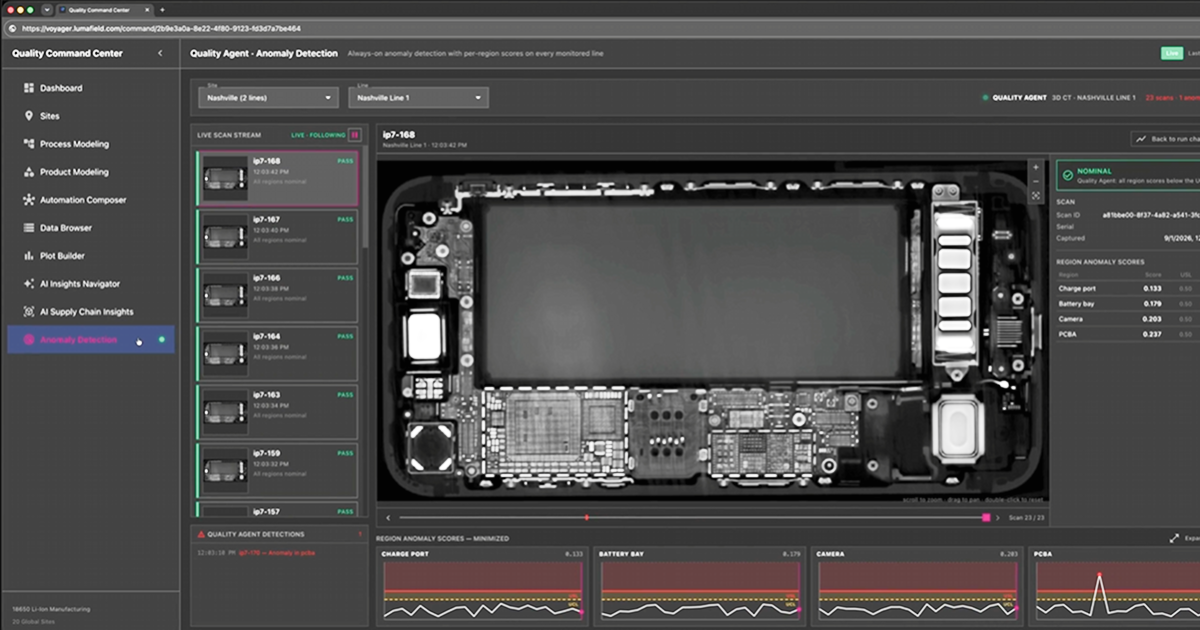
Lumafield présente Quality Agent, une technologie d'IA physique qui automatise la détection des défauts et l'analyse des causes profondes pour les fabricants
Une méthode plus rapide pour mesurer les pièces en aluminium
Les scans Lumafield dans la campagne de la Kobe 10 Protro de Nike
Triton et Neptune offrent désormais une puissance de calcul IA sur site grâce à NVIDIA DGX Spark intégré
Présentation de Mars pour une inspection de production à 100 %
Explorer d'autres articles
Passer au contenu principal
Rencontrez Lumafield au Battery Show et à l'ASNT >
en
ja
de
fr
Plateforme
Solutions
Tous les secteurs
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Applications
Ressources
Livres blancs
Études de cas
Webinaires
Pièces et services
Blogue
Perspectives de lumafield
Go/No-Go
Balado sur la fabrication
Premier article
Publication éditoriale
Boutique de marchandise
Portez vos numérisations préférées
Entreprise
À propos
Carrières
Presse
Événements
Lancer Voyager
Contacter le service des ventes
Menu
PlateformeSolutions
Industries
Tous les secteurs
Automobile
Dispositifs médicaux
Agriculture et alimentation
Électronique
Aérospatiale et défense
Équipement sportif
Biens de consommation emballés
Piles
Applications
Ressources
Ressources
Livres blancs
Études de cas
Webinaires
Blogue
Balado Go/No-Go
Premier article
Boutique de marchandise
Pièces et services
Entreprise
Entreprise
À propos
Carrières
Presse
Événements
Contacter le service des ventes
Lancer Voyager
© 2000 Lumafield. Tous droits réservés.
transformer la façon dont
le monde fabrique
tout
Solutions
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Tous les secteurs
Applications
Analyse de défaillance
Analyse et étalonnage concurrentiel
Assurance et contrôle de la qualité (AQ et CQ)
Caractérisation des matériaux
Détection de défauts
Essais non destructifs (END)
Ingénierie inverse
Inspection du premier article (FAI)
Mesure dimensionnelle
Qualification des fournisseurs
Vérification d'assemblage
Vérification et validation de la conception
Toutes les applications
Produits
NeptuneTritonVoyagerMarsSaturne
Ressources
ApprendrePremier articleLivres blancsÉvénementsWebinairesSoutienÉtudes de casTomodensitométrie 101Blogue des ingénieurs
Entreprise
ConnexionÀ proposCarrièresPresseBlogueContact

Abonnez-vous à notre infolettre

info@lumafield.com
ConfidentialitéSécurité de l'informationEntente de services de déploiement
© 2000 Lumafield. Tous droits réservés.