LIVRE BLANC GRATUIT

Heading

Date
This is some text inside of a div block.
LIVRE BLANC GRATUIT

Heading 1

Heading 2

Heading 3

Heading 4

Heading 5
Heading 6

Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur.

Block quote

Ordered list

  1. Item 1
  2. Item 2
  3. Item 3

Unordered list

  • Item A
  • Item B
  • Item C

Text link

Bold text

Emphasis

Superscript

Subscript

Télécharger la ressource
Merci ! Votre soumission a bien été reçue.
Une erreur est survenue lors de l'envoi du formulaire.

L'apport de la tomodensitométrie industrielle à la qualité manufacturière
Édité par
Date
April 16, 2026

Les ingénieurs responsables des programmes de qualité chez les fabricants sérieux ne se demandent pas s'ils doivent inspecter. Ils se demandent si la méthode qu'ils utilisent actuellement est réellement capable de détecter ce qui causera une défaillance sur le terrain. C'est une question différente, et la plupart des outils d'inspection ne sont pas conçus pour y répondre.

Ce qui échappe à l'inspection conventionnelle

Chaque méthode d'END standard comporte une contrainte structurelle. L'inspection visuelle se limite aux surfaces. Les machines à mesurer tridimensionnelles (MMT) mesurent la géométrie externe accessible. Le ressuage et la magnétoscopie détectent les défauts débouchant en surface pour des types de matériaux spécifiques. La radiographie bidimensionnelle produit une image de projection où tout le matériau situé sur le trajet du faisceau est superposé sur un seul plan, ce qui signifie que les caractéristiques internes situées à différentes profondeurs et orientations se chevauchent dans la même image.

Ces méthodes ne sont pas inadéquates en soi. Elles le sont pour un défi d'inspection spécifique et de plus en plus courant : l'assemblage fermé, composé de matériaux multiples et géométriquement complexe, où les défauts les plus susceptibles de causer des défaillances sur le terrain se trouvent à l'intérieur de la pièce, invisibles de l'extérieur et inaccessibles aux méthodes basées sur des sondes.
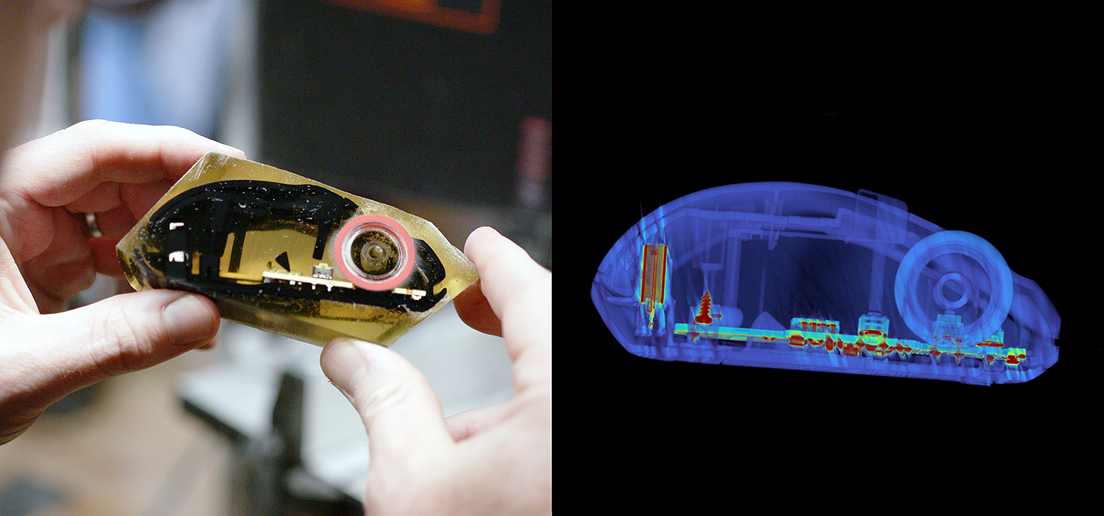
Une coupe transversale destructive traditionnelle comparée à un scan CT non destructif de la même pièce.

‍La norme ASTM E1441, le guide de référence pour l'imagerie par tomographie assistée par ordinateur, stipule que la tomographie « peut fournir des évaluations de l'intégrité des matériaux qui ne peuvent actuellement être obtenues de manière non destructive par aucun autre moyen » lorsqu'elle est utilisée pour inspecter des composants assemblés. Il ne s'agit pas d'une affirmation de fournisseur, mais du langage officiel de l'organisme de normalisation en END.

Les types de défauts causant ce problème ne sont pas rares. Il s'agit des modes de défaillance courants de toutes les pièces assemblées : vides internes, fissures sous la surface, délaminages entre les couches collées, ponts de soudure visibles en trois dimensions mais pas en deux, mauvais alignement des composants dissimulé dans un boîtier, ou porosité dans une structure moulée. Une pièce présentant l'un de ces défauts peut réussir tous les tests de surface et de projection et tout de même échouer en service.

Qu'est-ce que la tomographie industrielle ?

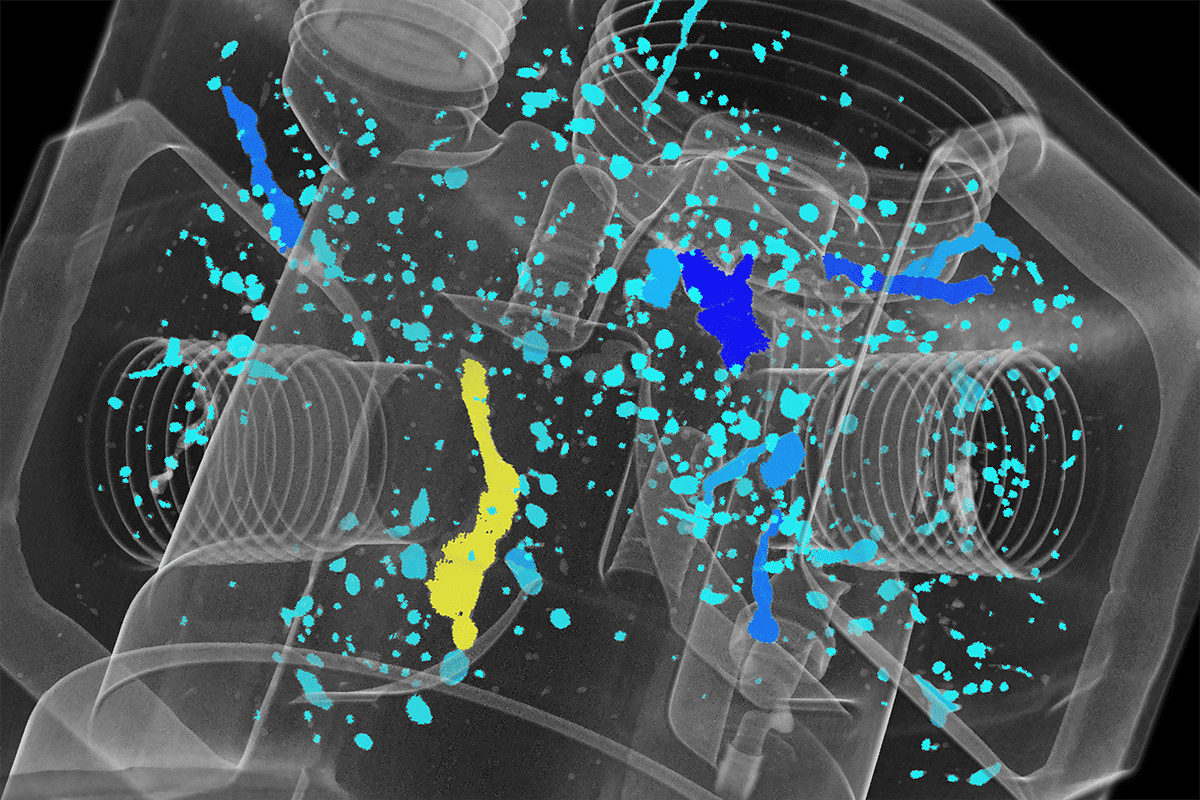
La tomographie industrielle utilise l'énergie des rayons X transmise à travers une pièce sous plusieurs angles pour reconstruire une image tridimensionnelle complète de sa géométrie interne. Le résultat est un ensemble de données volumétriques, et non une projection. Chaque caractéristique interne, chaque épaisseur de paroi, chaque vide et chaque interface de composant est cartographié en trois dimensions sans couper, sectionner ou altérer la pièce.

La norme ASTM E1570, pratique normalisée pour l'examen par tomographie assistée par ordinateur, décrit ce qui distingue cette méthode de la radiographie conventionnelle : la tomographie produit des images densitométriques de coupes transversales à travers un objet sans la superposition structurelle inhérente à la radiographie de projection, permettant ainsi de révéler les caractéristiques et anomalies internes par densité radiologique et géométrie. Au lieu de tout voir empilé, vous voyez chaque couche indépendamment.

La conséquence pratique est que des catégories de défauts invisibles aux méthodes conventionnelles deviennent soudainement détectables : ressorts mal alignés à l'intérieur d'un auto-injecteur ayant les bonnes dimensions mais empêchant l'activation, porosité dans un carter de moteur en aluminium moulé passant l'inspection de surface mais se fissurant sous charge, liaisons incomplètes dans le boîtier d'un stimulateur cardiaque inaccessibles à l'inspection visuelle et à la MMT, et erreurs de placement d'inserts dans un assemblage plastique qui ne se révèlent qu'en trois dimensions.
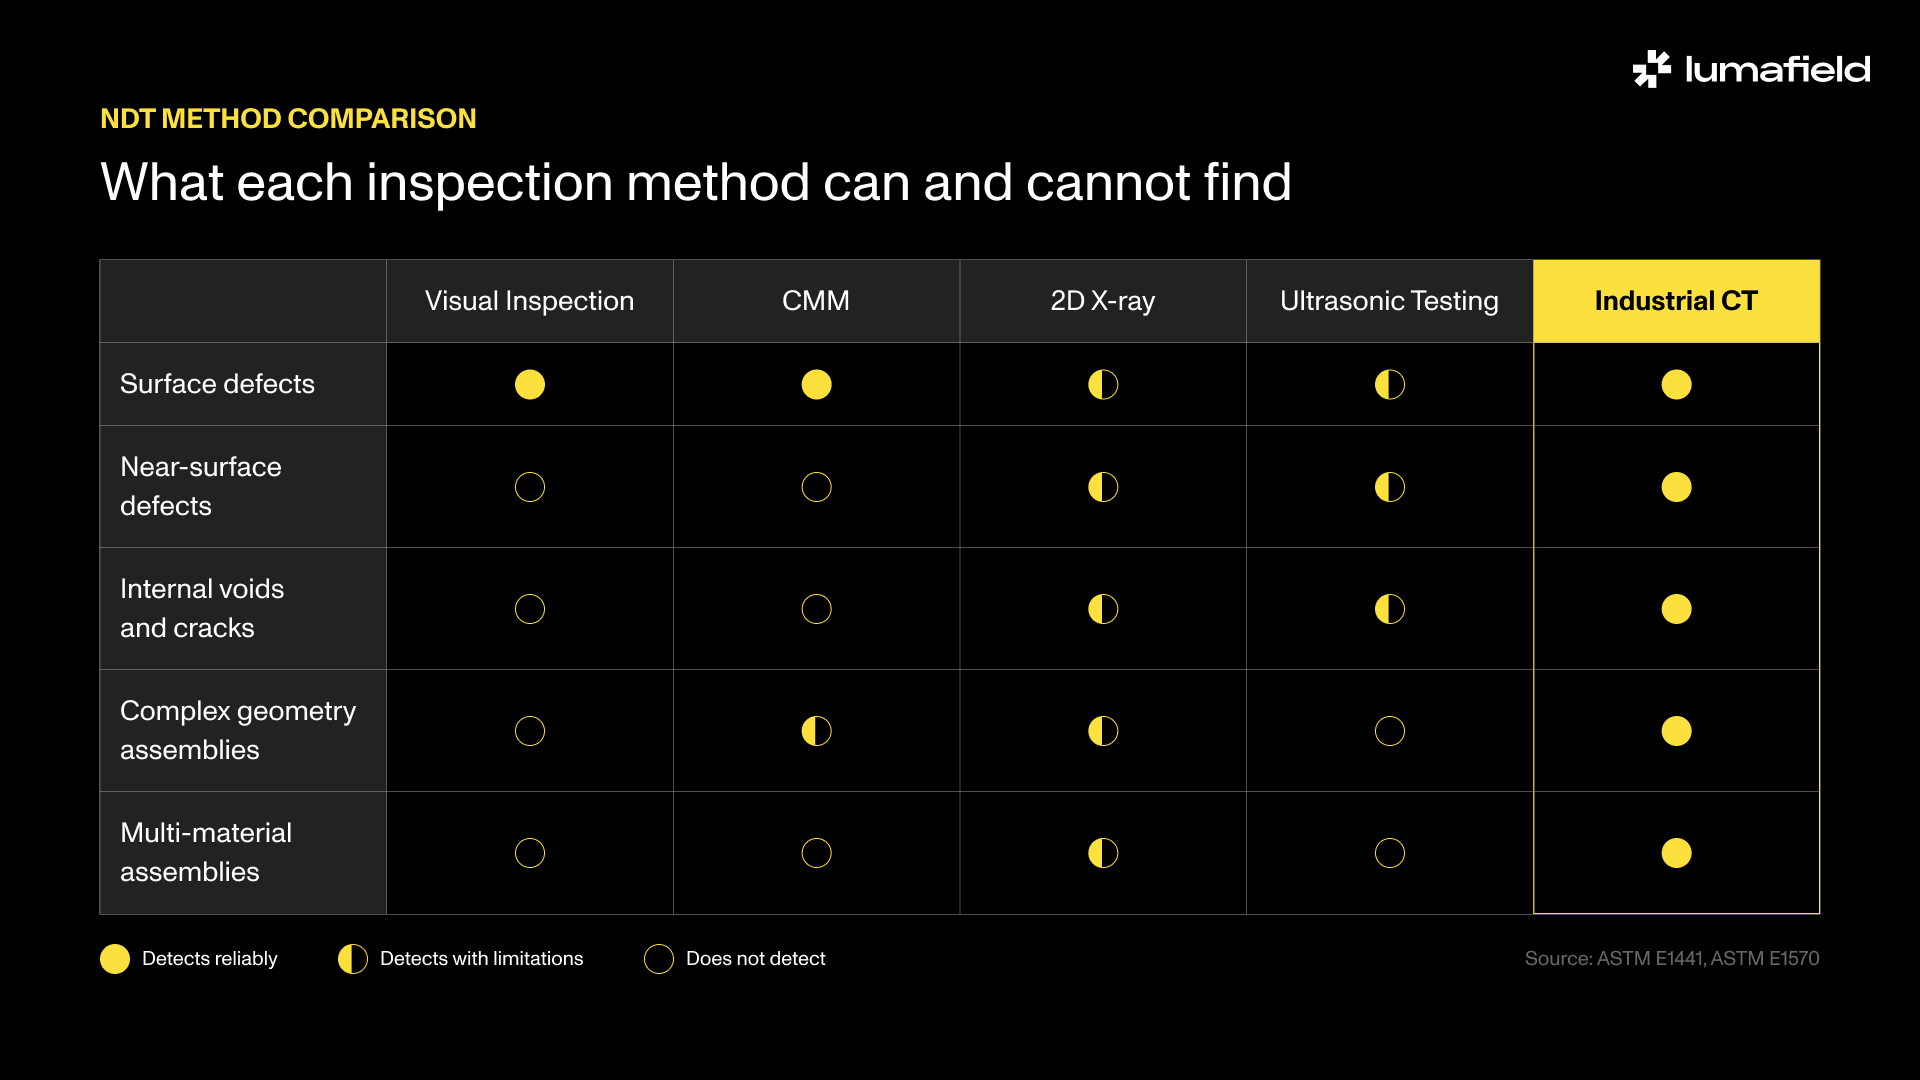
Chaque méthode d'inspection a une limite de détection. Pour les défauts de surface, la plupart des méthodes sont adéquates. Pour les vides internes, la géométrie complexe et les assemblages multi-matériaux, seule la tomographie industrielle couvre l'ensemble du spectre.
La place de la tomographie dans un programme d'inspection

La tomographie industrielle ne remplace pas toutes les étapes d'inspection précédentes. C'est la méthode appropriée pour des conditions spécifiques, et comprendre ces conditions est ce qui distingue un programme d'inspection bien conçu d'un programme comportant des risques invisibles.

Le scan CT est le choix approprié pour les assemblages fermés où la géométrie interne n'a aucun point d'accès externe, pour les pièces contenant des matériaux dissemblables créant des discordances d'impédance acoustique pour les tests par ultrasons, et pour toute situation où une méthode d'inspection précédente a déjà laissé passer une pièce défectueuse. C'est également la méthode idéale lorsqu'un client exige une preuve de qualité volumétrique plutôt qu'un simple journal de conformité, ou lorsque la vérification dimensionnelle des caractéristiques internes doit être effectuée parallèlement à la détection des défauts.

Le choix de la méthode doit être dicté par la complexité de la pièce, l'empilement des matériaux, le type de défaut et le coût d'un faux négatif, et non par la méthode déjà utilisée par le programme d'inspection. Se rabattre sur des méthodes traditionnelles simplement parce que l'équipement est disponible n'est pas une stratégie de qualité. Cela reporte les coûts en aval, vers la garantie, le confinement et, dans les pires cas, sur le terrain.

Les arguments en faveur de l'internalisation

La tomodensitométrie (CT) industrielle a longtemps été l'apanage des laboratoires contractuels et des bureaux de service. Un fabricant ayant un besoin d'inspection ponctuel expédie ses pièces, attend les résultats et prend des décisions après des délais de traitement de plusieurs jours, voire de plusieurs semaines. Ce modèle fonctionne lorsque l'inspection est épisodique et que les enjeux liés à l'attente sont faibles. Il ne convient toutefois pas lorsque l'inspection est une fonction de contrôle de la production.

La rentabilité par scan de la possession d'un système CT suit un modèle cohérent dans tous les secteurs. Une comparaison évaluée par des pairs entre la tomodensitométrie médicale externalisée et interne a révélé que l'externalisation à tarif fixe coûtait environ 519 $ par scan, tandis que l'exploitation interne, à taux d'utilisation élevé, coûtait entre 141 $ et 285 $ par scan. La même logique s'applique dans le secteur industriel : les coûts de la tomodensitométrie externalisée augmentent de façon linéaire avec le volume, alors que l'équipement possédé transforme la majeure partie du coût en capital fixe réparti sur chaque scan. Le seuil de rentabilité est atteint plus rapidement que ce que prévoient la plupart des responsables des opérations, et encore plus rapidement si l'on inclut le délai d'inspection dans le calcul.

Le délai d'exécution est la variable que les comparaisons du coût par scan sous-estiment systématiquement. Une tendance de défaut détectée en quelques heures grâce à une inspection interne peut se propager à des centaines d'unités avant que les résultats d'un laboratoire externe ne soient obtenus. Un événement de confinement déclenché par un délai de trois semaines entraîne des coûts qui éclipsent les économies réalisées par scan grâce au modèle externalisé. Un cycle d'itération de nouveau produit (NPI) bloqué par l'attente de résultats externes constitue un problème de calendrier irréparable une fois la date de lancement fixée.
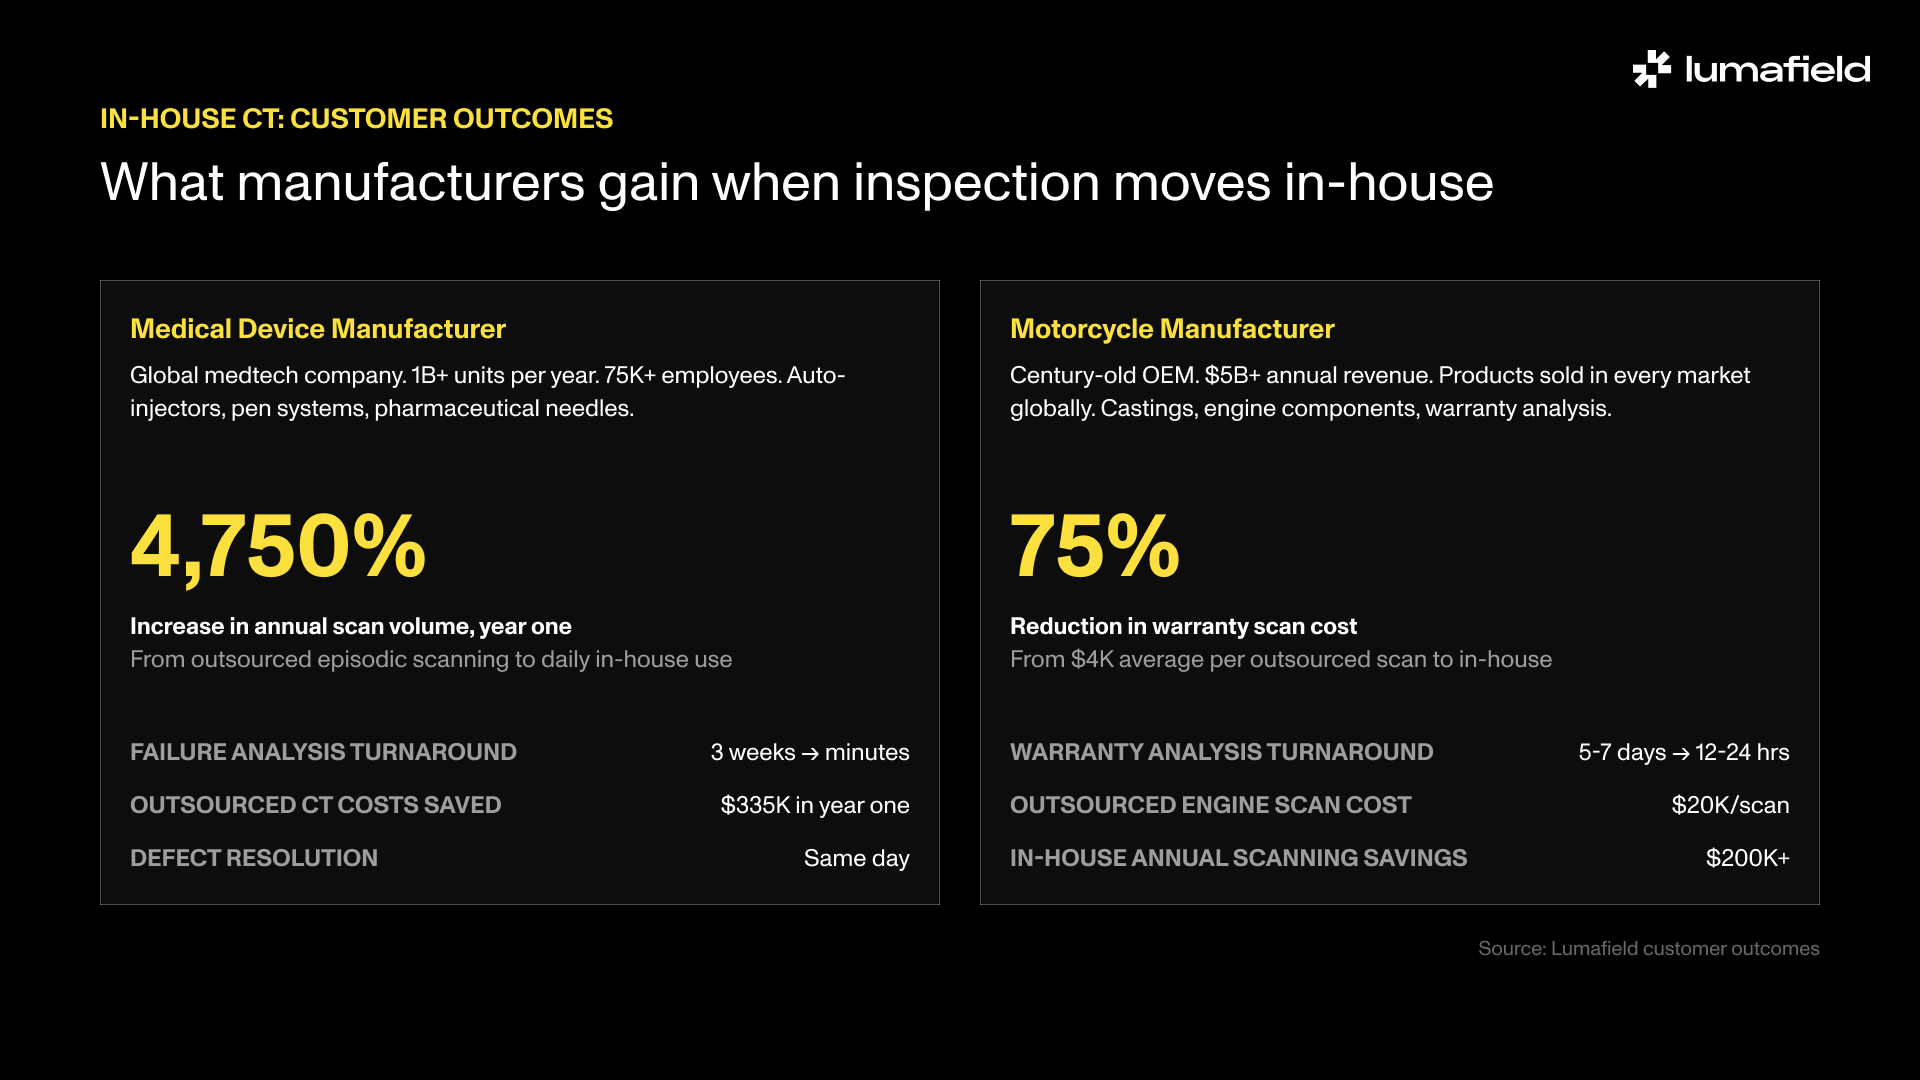
Une entreprise mondiale de technologie médicale produisant plus d'un milliard d'unités par an a augmenté son volume de scans de 4 750 % et a économisé 335 000 $ en coûts d'externalisation au cours de sa première année d'utilisation de la tomodensitométrie interne. Un fabricant de motos centenaire a réduit ses coûts de scan liés à la garantie de 75 % et a ramené les délais de traitement de plusieurs jours à quelques heures. Dans les deux cas, le changement opérationnel a été le même : l'inspection est passée d'un mode épisodique à un mode itératif.

Deux fabricants illustrent comment cela se traduit dans la pratique.

Une entreprise mondiale de technologie médicale produisant plus d'un milliard d'unités par an, notamment des auto-injecteurs, des systèmes d'injection à stylo et des aiguilles pharmaceutiques, externalisait ses scans CT et utilisait des méthodes destructives pour l'analyse des défaillances. Après avoir déployé le système CT Neptune de Lumafield en interne, le délai d'analyse des défaillances est passé de 3 semaines à quelques minutes. Le volume de scans au cours de leur première année avec une capacité interne a augmenté de 4 750 % par rapport à l'année précédente. Les coûts de tomodensitométrie externalisée ont diminué de plus de 335 000 $.

Un fabricant de motos centenaire réalisant plus de 5 milliards de dollars de chiffre d'affaires annuel payait en moyenne 4 000 $ par scan de garantie externalisé, certaines pièces coûtant près du double. Les composants de moteur pesant jusqu'à 300 livres coûtaient 20 000 $ ou plus par scan externalisé. Après l'intégration du système Neptune, l'analyse des pièces sous garantie est devenue 75 % moins coûteuse, avec des résultats obtenus 5 fois plus rapidement. Le délai de traitement est passé de 5 à 7 jours ouvrables à 12 à 24 heures. Le scan de gros composants de moteur permet désormais à l'entreprise d'économiser plus de 200 000 $ par an.

Dans les deux cas, l'impact sur les opérations n'a pas été progressif. Dès le départ, cela a créé une relation différente entre la fonction qualité et l'atelier de production : l'inspection est devenue itérative plutôt qu'épisodique.

Le problème de la preuve de qualité

Il existe un second argument en faveur de la tomodensitométrie que les discussions sur les coûts et la détection omettent souvent : l'argument de la documentation. Les rapports de contrôle non destructif (CND) conventionnels décrivent la conformité des processus. Ils attestent qu'une inspection a été effectuée conformément à une procédure. Ils ne produisent pas d'enregistrement volumétrique spécifique à la pièce de ce qu'elle contenait réellement au moment de la fabrication.

La norme ASTM E1570 stipule explicitement que la pratique de l'examen par tomodensitométrie peut être spécifiée directement sur les dessins techniques, les spécifications et les contrats. Pour les fabricants au service des maîtres d'œuvre de l'aérospatiale, des équipementiers de dispositifs médicaux et des intégrateurs de défense, les résultats de l'inspection par tomodensitométrie constituent de plus en plus un livrable contractuel, et non plus seulement un point de contrôle qualité interne.

Une archive de scans CT liée à la sérialisation des pièces est un type de dossier qualité différent d'un journal de processus. Elle fournit un artefact permanent, partageable avec le client, qui enregistre ce qui se trouvait à l'intérieur de la pièce spécifique au moment de l'inspection. Lorsqu'un client rejette un lot ou qu'une défaillance survient sur le terrain, la question n'est pas de savoir si la procédure d'inspection a été suivie. Avec la tomodensitométrie, le fabricant peut reconstruire l'état réel de cette pièce et répondre à cette question d'une manière qui va bien au-delà d'un simple journal de processus.

Les fabricants qui soumissionnent pour des contrats dans les secteurs de l'aérospatiale, du médical ou de la défense sont de plus en plus tenus de traiter les résultats des CND comme des livrables pour le client. La constitution de cette chaîne de preuves nécessite de prendre des décisions concernant le format des données, l'architecture de traçabilité et la structure des rapports avant l'expédition de la première pièce. L'adaptation a posteriori, après un litige, est coûteuse et rarement convaincante.
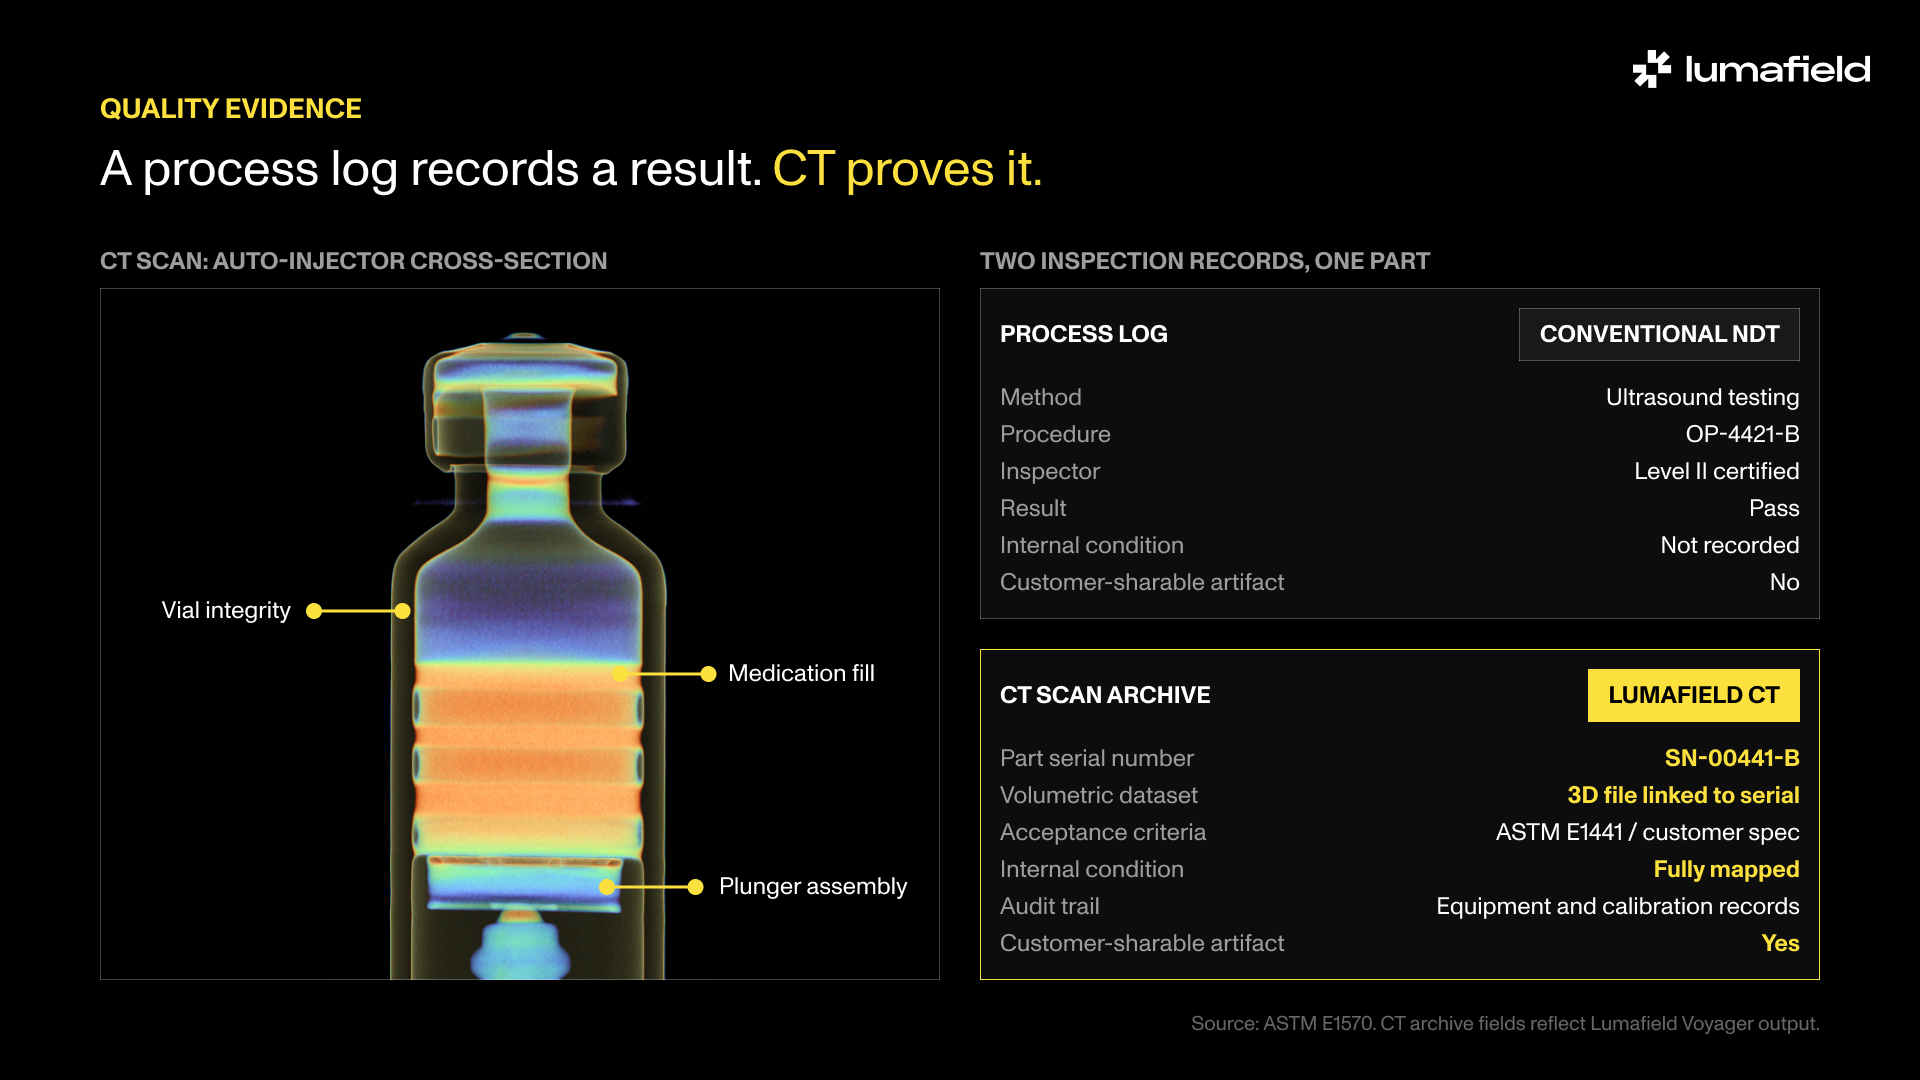
Un scan CT d'un auto-injecteur, annoté au niveau de l'intégrité du flacon, du remplissage du médicament et de l'assemblage du piston. À côté, deux dossiers d'inspection pour la même pièce. Le journal de processus enregistre la méthode, la procédure et un résultat conforme. L'archive CT enregistre le numéro de série, un ensemble de données volumétriques lié à ce numéro, l'état interne entièrement cartographié et un artefact partageable avec le client.
Évaluation des méthodes d'inspection

Un programme de qualité de fabrication a deux missions : trouver les défauts les plus susceptibles de provoquer des défaillances sur le terrain et produire des preuves qui résistent à l'examen lorsqu'un client demande à les voir. Pour de nombreux fabricants, le programme échoue sur ces deux points, et l'écart reste invisible jusqu'à ce qu'un événement de confinement ou une escalade de la part du client le rende indéniable.

L'analyse de McKinsey sur les coûts de qualité des dispositifs médicaux a révélé que les défaillances de qualité externes courantes représentent 0,4 à 1,6 % des ventes annuelles des fabricants de dispositifs médicaux. L'analyse indépendante de Battelle a révélé que les événements de qualité non routiniers coûtent à l'industrie des dispositifs médicaux entre 2,5 et 5,5 milliards de dollars par an, les défaillances de matériaux à elles seules coûtant en moyenne 3,5 millions de dollars par incident. C'est le coût permanent de l'exploitation d'un programme d'inspection présentant une lacune de détection.

La tomodensitométrie industrielle est la méthode d'inspection que l'ASTM codifie comme étant capable de détecter ce que les autres méthodes ne peuvent pas voir. C'est la méthode qui élimine le délai d'inspection qui transforme les tendances de défauts en événements de confinement, tout en produisant le dossier de qualité exigé par les clients ayant les normes les plus élevées.

La tomodensitométrie industrielle est accessible à tout fabricant prêt à y investir. Le rendement de cet investissement dépend entièrement de l'étape de la chaîne de production où elle est appliquée et de l'intégration des données produites au dossier de qualité dès le départ.

Resource
Article

L'apport de la tomodensitométrie industrielle à la qualité manufacturière

April 16, 2026
Resource

L'apport de la tomodensitométrie industrielle à la qualité manufacturière

La tomographie industrielle est la seule méthode non destructive permettant de cartographier la géométrie interne d'une pièce, peu importe sa complexité, la diversité des matériaux ou son état d'assemblage.

  • La tomographie industrielle est la seule méthode d'END capable de cartographier la géométrie interne d'assemblages fermés ou composés de matériaux multiples, une capacité codifiée par la norme ASTM E1441.
  • Le choix de la méthode doit être dicté par le type de défaut et le coût d'un faux négatif, et non par l'équipement déjà présent dans l'usine.
  • Les fabricants ayant intégré la tomographie à l'interne rapportent une augmentation de 4 750 % du volume d'inspection, une réduction de 75 % des coûts par scan et une diminution des délais d'analyse des défaillances, passant de plusieurs semaines à quelques minutes.
  • Les archives de scans CT répondent aux exigences des entrepreneurs principaux et des audits réglementaires que les journaux de conformité des procédés ne peuvent satisfaire.

Les ingénieurs responsables des programmes de qualité chez les fabricants sérieux ne se demandent pas s'ils doivent inspecter. Ils se demandent si la méthode qu'ils utilisent actuellement est réellement capable de détecter ce qui causera une défaillance sur le terrain. C'est une question différente, et la plupart des outils d'inspection ne sont pas conçus pour y répondre.

Ce qui échappe à l'inspection conventionnelle

Chaque méthode d'END standard comporte une contrainte structurelle. L'inspection visuelle se limite aux surfaces. Les machines à mesurer tridimensionnelles (MMT) mesurent la géométrie externe accessible. Le ressuage et la magnétoscopie détectent les défauts débouchant en surface pour des types de matériaux spécifiques. La radiographie bidimensionnelle produit une image de projection où tout le matériau situé sur le trajet du faisceau est superposé sur un seul plan, ce qui signifie que les caractéristiques internes situées à différentes profondeurs et orientations se chevauchent dans la même image.

Ces méthodes ne sont pas inadéquates en soi. Elles le sont pour un défi d'inspection spécifique et de plus en plus courant : l'assemblage fermé, composé de matériaux multiples et géométriquement complexe, où les défauts les plus susceptibles de causer des défaillances sur le terrain se trouvent à l'intérieur de la pièce, invisibles de l'extérieur et inaccessibles aux méthodes basées sur des sondes.

Une coupe transversale destructive traditionnelle comparée à un scan CT non destructif de la même pièce.

‍La norme ASTM E1441, le guide de référence pour l'imagerie par tomographie assistée par ordinateur, stipule que la tomographie « peut fournir des évaluations de l'intégrité des matériaux qui ne peuvent actuellement être obtenues de manière non destructive par aucun autre moyen » lorsqu'elle est utilisée pour inspecter des composants assemblés. Il ne s'agit pas d'une affirmation de fournisseur, mais du langage officiel de l'organisme de normalisation en END.

Les types de défauts causant ce problème ne sont pas rares. Il s'agit des modes de défaillance courants de toutes les pièces assemblées : vides internes, fissures sous la surface, délaminages entre les couches collées, ponts de soudure visibles en trois dimensions mais pas en deux, mauvais alignement des composants dissimulé dans un boîtier, ou porosité dans une structure moulée. Une pièce présentant l'un de ces défauts peut réussir tous les tests de surface et de projection et tout de même échouer en service.

Qu'est-ce que la tomographie industrielle ?

La tomographie industrielle utilise l'énergie des rayons X transmise à travers une pièce sous plusieurs angles pour reconstruire une image tridimensionnelle complète de sa géométrie interne. Le résultat est un ensemble de données volumétriques, et non une projection. Chaque caractéristique interne, chaque épaisseur de paroi, chaque vide et chaque interface de composant est cartographié en trois dimensions sans couper, sectionner ou altérer la pièce.

La norme ASTM E1570, pratique normalisée pour l'examen par tomographie assistée par ordinateur, décrit ce qui distingue cette méthode de la radiographie conventionnelle : la tomographie produit des images densitométriques de coupes transversales à travers un objet sans la superposition structurelle inhérente à la radiographie de projection, permettant ainsi de révéler les caractéristiques et anomalies internes par densité radiologique et géométrie. Au lieu de tout voir empilé, vous voyez chaque couche indépendamment.

La conséquence pratique est que des catégories de défauts invisibles aux méthodes conventionnelles deviennent soudainement détectables : ressorts mal alignés à l'intérieur d'un auto-injecteur ayant les bonnes dimensions mais empêchant l'activation, porosité dans un carter de moteur en aluminium moulé passant l'inspection de surface mais se fissurant sous charge, liaisons incomplètes dans le boîtier d'un stimulateur cardiaque inaccessibles à l'inspection visuelle et à la MMT, et erreurs de placement d'inserts dans un assemblage plastique qui ne se révèlent qu'en trois dimensions.

Chaque méthode d'inspection a une limite de détection. Pour les défauts de surface, la plupart des méthodes sont adéquates. Pour les vides internes, la géométrie complexe et les assemblages multi-matériaux, seule la tomographie industrielle couvre l'ensemble du spectre.
La place de la tomographie dans un programme d'inspection

La tomographie industrielle ne remplace pas toutes les étapes d'inspection précédentes. C'est la méthode appropriée pour des conditions spécifiques, et comprendre ces conditions est ce qui distingue un programme d'inspection bien conçu d'un programme comportant des risques invisibles.

Le scan CT est le choix approprié pour les assemblages fermés où la géométrie interne n'a aucun point d'accès externe, pour les pièces contenant des matériaux dissemblables créant des discordances d'impédance acoustique pour les tests par ultrasons, et pour toute situation où une méthode d'inspection précédente a déjà laissé passer une pièce défectueuse. C'est également la méthode idéale lorsqu'un client exige une preuve de qualité volumétrique plutôt qu'un simple journal de conformité, ou lorsque la vérification dimensionnelle des caractéristiques internes doit être effectuée parallèlement à la détection des défauts.

Le choix de la méthode doit être dicté par la complexité de la pièce, l'empilement des matériaux, le type de défaut et le coût d'un faux négatif, et non par la méthode déjà utilisée par le programme d'inspection. Se rabattre sur des méthodes traditionnelles simplement parce que l'équipement est disponible n'est pas une stratégie de qualité. Cela reporte les coûts en aval, vers la garantie, le confinement et, dans les pires cas, sur le terrain.

Les arguments en faveur de l'internalisation

La tomodensitométrie (CT) industrielle a longtemps été l'apanage des laboratoires contractuels et des bureaux de service. Un fabricant ayant un besoin d'inspection ponctuel expédie ses pièces, attend les résultats et prend des décisions après des délais de traitement de plusieurs jours, voire de plusieurs semaines. Ce modèle fonctionne lorsque l'inspection est épisodique et que les enjeux liés à l'attente sont faibles. Il ne convient toutefois pas lorsque l'inspection est une fonction de contrôle de la production.

La rentabilité par scan de la possession d'un système CT suit un modèle cohérent dans tous les secteurs. Une comparaison évaluée par des pairs entre la tomodensitométrie médicale externalisée et interne a révélé que l'externalisation à tarif fixe coûtait environ 519 $ par scan, tandis que l'exploitation interne, à taux d'utilisation élevé, coûtait entre 141 $ et 285 $ par scan. La même logique s'applique dans le secteur industriel : les coûts de la tomodensitométrie externalisée augmentent de façon linéaire avec le volume, alors que l'équipement possédé transforme la majeure partie du coût en capital fixe réparti sur chaque scan. Le seuil de rentabilité est atteint plus rapidement que ce que prévoient la plupart des responsables des opérations, et encore plus rapidement si l'on inclut le délai d'inspection dans le calcul.

Le délai d'exécution est la variable que les comparaisons du coût par scan sous-estiment systématiquement. Une tendance de défaut détectée en quelques heures grâce à une inspection interne peut se propager à des centaines d'unités avant que les résultats d'un laboratoire externe ne soient obtenus. Un événement de confinement déclenché par un délai de trois semaines entraîne des coûts qui éclipsent les économies réalisées par scan grâce au modèle externalisé. Un cycle d'itération de nouveau produit (NPI) bloqué par l'attente de résultats externes constitue un problème de calendrier irréparable une fois la date de lancement fixée.

Une entreprise mondiale de technologie médicale produisant plus d'un milliard d'unités par an a augmenté son volume de scans de 4 750 % et a économisé 335 000 $ en coûts d'externalisation au cours de sa première année d'utilisation de la tomodensitométrie interne. Un fabricant de motos centenaire a réduit ses coûts de scan liés à la garantie de 75 % et a ramené les délais de traitement de plusieurs jours à quelques heures. Dans les deux cas, le changement opérationnel a été le même : l'inspection est passée d'un mode épisodique à un mode itératif.

Deux fabricants illustrent comment cela se traduit dans la pratique.

Une entreprise mondiale de technologie médicale produisant plus d'un milliard d'unités par an, notamment des auto-injecteurs, des systèmes d'injection à stylo et des aiguilles pharmaceutiques, externalisait ses scans CT et utilisait des méthodes destructives pour l'analyse des défaillances. Après avoir déployé le système CT Neptune de Lumafield en interne, le délai d'analyse des défaillances est passé de 3 semaines à quelques minutes. Le volume de scans au cours de leur première année avec une capacité interne a augmenté de 4 750 % par rapport à l'année précédente. Les coûts de tomodensitométrie externalisée ont diminué de plus de 335 000 $.

Un fabricant de motos centenaire réalisant plus de 5 milliards de dollars de chiffre d'affaires annuel payait en moyenne 4 000 $ par scan de garantie externalisé, certaines pièces coûtant près du double. Les composants de moteur pesant jusqu'à 300 livres coûtaient 20 000 $ ou plus par scan externalisé. Après l'intégration du système Neptune, l'analyse des pièces sous garantie est devenue 75 % moins coûteuse, avec des résultats obtenus 5 fois plus rapidement. Le délai de traitement est passé de 5 à 7 jours ouvrables à 12 à 24 heures. Le scan de gros composants de moteur permet désormais à l'entreprise d'économiser plus de 200 000 $ par an.

Dans les deux cas, l'impact sur les opérations n'a pas été progressif. Dès le départ, cela a créé une relation différente entre la fonction qualité et l'atelier de production : l'inspection est devenue itérative plutôt qu'épisodique.

Le problème de la preuve de qualité

Il existe un second argument en faveur de la tomodensitométrie que les discussions sur les coûts et la détection omettent souvent : l'argument de la documentation. Les rapports de contrôle non destructif (CND) conventionnels décrivent la conformité des processus. Ils attestent qu'une inspection a été effectuée conformément à une procédure. Ils ne produisent pas d'enregistrement volumétrique spécifique à la pièce de ce qu'elle contenait réellement au moment de la fabrication.

La norme ASTM E1570 stipule explicitement que la pratique de l'examen par tomodensitométrie peut être spécifiée directement sur les dessins techniques, les spécifications et les contrats. Pour les fabricants au service des maîtres d'œuvre de l'aérospatiale, des équipementiers de dispositifs médicaux et des intégrateurs de défense, les résultats de l'inspection par tomodensitométrie constituent de plus en plus un livrable contractuel, et non plus seulement un point de contrôle qualité interne.

Une archive de scans CT liée à la sérialisation des pièces est un type de dossier qualité différent d'un journal de processus. Elle fournit un artefact permanent, partageable avec le client, qui enregistre ce qui se trouvait à l'intérieur de la pièce spécifique au moment de l'inspection. Lorsqu'un client rejette un lot ou qu'une défaillance survient sur le terrain, la question n'est pas de savoir si la procédure d'inspection a été suivie. Avec la tomodensitométrie, le fabricant peut reconstruire l'état réel de cette pièce et répondre à cette question d'une manière qui va bien au-delà d'un simple journal de processus.

Les fabricants qui soumissionnent pour des contrats dans les secteurs de l'aérospatiale, du médical ou de la défense sont de plus en plus tenus de traiter les résultats des CND comme des livrables pour le client. La constitution de cette chaîne de preuves nécessite de prendre des décisions concernant le format des données, l'architecture de traçabilité et la structure des rapports avant l'expédition de la première pièce. L'adaptation a posteriori, après un litige, est coûteuse et rarement convaincante.

Un scan CT d'un auto-injecteur, annoté au niveau de l'intégrité du flacon, du remplissage du médicament et de l'assemblage du piston. À côté, deux dossiers d'inspection pour la même pièce. Le journal de processus enregistre la méthode, la procédure et un résultat conforme. L'archive CT enregistre le numéro de série, un ensemble de données volumétriques lié à ce numéro, l'état interne entièrement cartographié et un artefact partageable avec le client.
Évaluation des méthodes d'inspection

Un programme de qualité de fabrication a deux missions : trouver les défauts les plus susceptibles de provoquer des défaillances sur le terrain et produire des preuves qui résistent à l'examen lorsqu'un client demande à les voir. Pour de nombreux fabricants, le programme échoue sur ces deux points, et l'écart reste invisible jusqu'à ce qu'un événement de confinement ou une escalade de la part du client le rende indéniable.

L'analyse de McKinsey sur les coûts de qualité des dispositifs médicaux a révélé que les défaillances de qualité externes courantes représentent 0,4 à 1,6 % des ventes annuelles des fabricants de dispositifs médicaux. L'analyse indépendante de Battelle a révélé que les événements de qualité non routiniers coûtent à l'industrie des dispositifs médicaux entre 2,5 et 5,5 milliards de dollars par an, les défaillances de matériaux à elles seules coûtant en moyenne 3,5 millions de dollars par incident. C'est le coût permanent de l'exploitation d'un programme d'inspection présentant une lacune de détection.

La tomodensitométrie industrielle est la méthode d'inspection que l'ASTM codifie comme étant capable de détecter ce que les autres méthodes ne peuvent pas voir. C'est la méthode qui élimine le délai d'inspection qui transforme les tendances de défauts en événements de confinement, tout en produisant le dossier de qualité exigé par les clients ayant les normes les plus élevées.

La tomodensitométrie industrielle est accessible à tout fabricant prêt à y investir. Le rendement de cet investissement dépend entièrement de l'étape de la chaîne de production où elle est appliquée et de l'intégration des données produites au dossier de qualité dès le départ.

Questions connexes

Qu'est-ce que la tomographie industrielle et comment fonctionne-t-elle?

La tomographie industrielle utilise l'énergie des rayons X sous plusieurs angles pour reconstruire une image tridimensionnelle complète de la géométrie interne d'une pièce, sans avoir à la couper ou à la sectionner. Le résultat est un ensemble de données volumétriques cartographiant chaque caractéristique interne, vide et interface de composant. La norme ASTM E1441 reconnaît la tomographie comme étant capable d'évaluer l'intégrité des matériaux d'une manière impossible à obtenir par tout autre moyen non destructif.

Quels défauts la tomodensitométrie industrielle peut-elle détecter là où les méthodes de CND conventionnelles échouent?

La tomodensitométrie permet de détecter les vides internes, les fissures sous la surface, les délaminations, les ponts de soudure et les erreurs d'assemblage au sein de composants fermés ou multi-matériaux inaccessibles aux méthodes de surface. La norme ASTM E1570 définit l'avantage principal de la tomodensitométrie sur la radiographie 2D : l'imagerie en coupe sans superposition structurelle, évitant ainsi que des caractéristiques situées à différentes profondeurs ne s'occultent mutuellement. Une pièce peut réussir tous les contrôles conventionnels tout en présentant un défaut que seule la tomodensitométrie pourrait révéler.

Dans quel cas un fabricant devrait-il privilégier la tomodensitométrie plutôt que les méthodes de contrôle non destructif conventionnelles?

La tomodensitométrie est indiquée lorsque la pièce est un assemblage fermé, contient des matériaux disparates ou a fait l'objet d'une défaillance sur le terrain révélant une lacune de détection. Elle est également privilégiée lorsqu'un client exige une preuve de qualité volumétrique plutôt qu'un journal de conformité des procédés. La décision doit reposer sur le type de défaut et le coût d'un faux négatif, et non sur l'équipement déjà en place.

Comment la tomodensitométrie à l'interne se compare-t-elle à l'impartition?

Économie de la tomodensitométrie évaluée par les pairs dans le secteur de la santé démontre que l'impartition de la tomodensitométrie à un tarif fixe par examen (519 $ par examen dans une étude) peut coûter environ 2 à 3 fois plus cher par examen que la réalisation de la même charge de travail à l'interne (141 $ à 285 $ par examen) une fois que le taux d'utilisation est élevé. Bien que cette étude porte sur la tomodensitométrie médicale plutôt qu'industrielle, les principes économiques sont analogues : la possession d'un tomodensitomètre transforme une grande partie des coûts d'imagerie en capital fixe, dont le coût par pièce diminue à mesure que le volume augmente. Les analystes du marché de la tomodensitométrie industrielle notent que le prix élevé des scanners, se chiffrant en centaines de milliers, voire en millions de dollars, a stimulé un segment de services en croissance rapide, mais aussi que les coûts de ces services augmentent de façon linéaire avec le volume, ce qui suggère un seuil de rentabilité lié à l'utilisation pour l'acquisition d'un équipement à l'interne.

Un rapport d'inspection par tomodensitométrie répond-il aux exigences d'un audit client?

L'archivage des tomodensitogrammes associé à la sérialisation des pièces répond aux exigences des entrepreneurs principaux et des audits réglementaires que les journaux de processus ne peuvent satisfaire. La norme ASTM E1570 autorise explicitement l'inscription de l'examen par tomodensitométrie sur les dessins techniques et les contrats. L'enregistrement du scan est permanent, partageable avec le client et constitue une preuve volumétrique de l'état réel de la pièce au moment de sa fabrication.

Quel est le coût d'un défaut interne non détecté qui échappe aux inspections conventionnelles?

Un défaut détecté lors de l'inspection à la réception constitue une mesure corrective. Le même défaut découvert sur le terrain entraîne un retour sous garantie, un rappel ou une mise en cause de la responsabilité.Selon les estimations de Battelle, les défaillances de matériaux coûtent en moyenne 3,5 millions de dollars par incident dans le secteur des dispositifs médicaux, et les événements liés à la qualité non routiniers coûtent à l'industrie entre 2,5 et 5,5 milliards de dollars par an.

Flux de travail d'inspection Voyager
Introduction à Voyager
Introduction à Neptune
Introduction à la tomodensitométrie industrielle
Voici Saturn : la tomographie informatisée grand format pour les pièces impossibles à numériser jusqu'à maintenant
Lumafield présente Quality Agent, une technologie d'IA physique qui automatise la détection des défauts et l'analyse des causes profondes pour les fabricants
Une méthode plus rapide pour mesurer les pièces en aluminium
Les scans Lumafield dans la campagne de la Kobe 10 Protro de Nike
Triton et Neptune offrent désormais une puissance de calcul IA sur site grâce à NVIDIA DGX Spark intégré
Présentation de Mars pour une inspection de production à 100 %
Explorer d'autres articles
Passer au contenu principal
Rencontrez Lumafield au Battery Show et à l'ASNT >
en
ja
de
fr
Plateforme
Solutions
Tous les secteurs
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Applications
Ressources
Livres blancs
Études de cas
Webinaires
Pièces et services
Blogue
Perspectives de lumafield
Go/No-Go
Balado sur la fabrication
Premier article
Publication éditoriale
Boutique de marchandise
Portez vos numérisations préférées
Entreprise
À propos
Carrières
Presse
Événements
Lancer Voyager
Contacter le service des ventes
Menu
PlateformeSolutions
Industries
Tous les secteurs
Automobile
Dispositifs médicaux
Agriculture et alimentation
Électronique
Aérospatiale et défense
Équipement sportif
Biens de consommation emballés
Piles
Applications
Ressources
Ressources
Livres blancs
Études de cas
Webinaires
Blogue
Balado Go/No-Go
Premier article
Boutique de marchandise
Pièces et services
Entreprise
Entreprise
À propos
Carrières
Presse
Événements
Contacter le service des ventes
Lancer Voyager
© 2000 Lumafield. Tous droits réservés.
transformer la façon dont
le monde fabrique
tout
Solutions
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Tous les secteurs
Applications
Analyse de défaillance
Analyse et étalonnage concurrentiel
Assurance et contrôle de la qualité (AQ et CQ)
Caractérisation des matériaux
Détection de défauts
Essais non destructifs (END)
Ingénierie inverse
Inspection du premier article (FAI)
Mesure dimensionnelle
Qualification des fournisseurs
Vérification d'assemblage
Vérification et validation de la conception
Toutes les applications
Produits
NeptuneTritonVoyagerMarsSaturne
Ressources
ApprendrePremier articleLivres blancsÉvénementsWebinairesSoutienÉtudes de casTomodensitométrie 101Blogue des ingénieurs
Entreprise
ConnexionÀ proposCarrièresPresseBlogueContact

Abonnez-vous à notre infolettre

info@lumafield.com
ConfidentialitéSécurité de l'informationEntente de services de déploiement
© 2000 Lumafield. Tous droits réservés.