Procédé de fabrication : moulage par injection
Qu'est-ce que le moulage par injection ?
Si vous regardez autour de vous, il est fort probable qu'un objet à votre portée ait été fabriqué par moulage par injection. Le moulage par injection de plastique est l'un des procédés de fabrication les plus répandus, capable de produire une gamme impressionnante de pièces avec une grande précision, rapidité et efficacité.
Le procédé consiste à injecter du plastique fondu dans un moule pour créer des pièces complexes en grands volumes, ce qui le rend idéal pour bon nombre d'objets que nous utilisons au quotidien. Grâce à sa capacité à former de manière fiable presque n'importe quelle pièce avec des tolérances serrées, le moulage par injection est devenu la méthode privilégiée pour la fabrication de composants simples comme complexes.
L'un des principaux avantages du moulage par injection de plastique est son évolutivité. Une fois le moule créé, les fabricants peuvent produire des milliers (voire des millions) de pièces identiques rapidement et de manière constante. Le moulage par injection de plastique prend en charge une grande variété de matériaux thermoplastiques, chacun possédant des propriétés spécialisées telles que la durabilité, la rigidité ou la résistance à la chaleur, permettant aux fabricants d'adapter les pièces à leurs besoins précis.
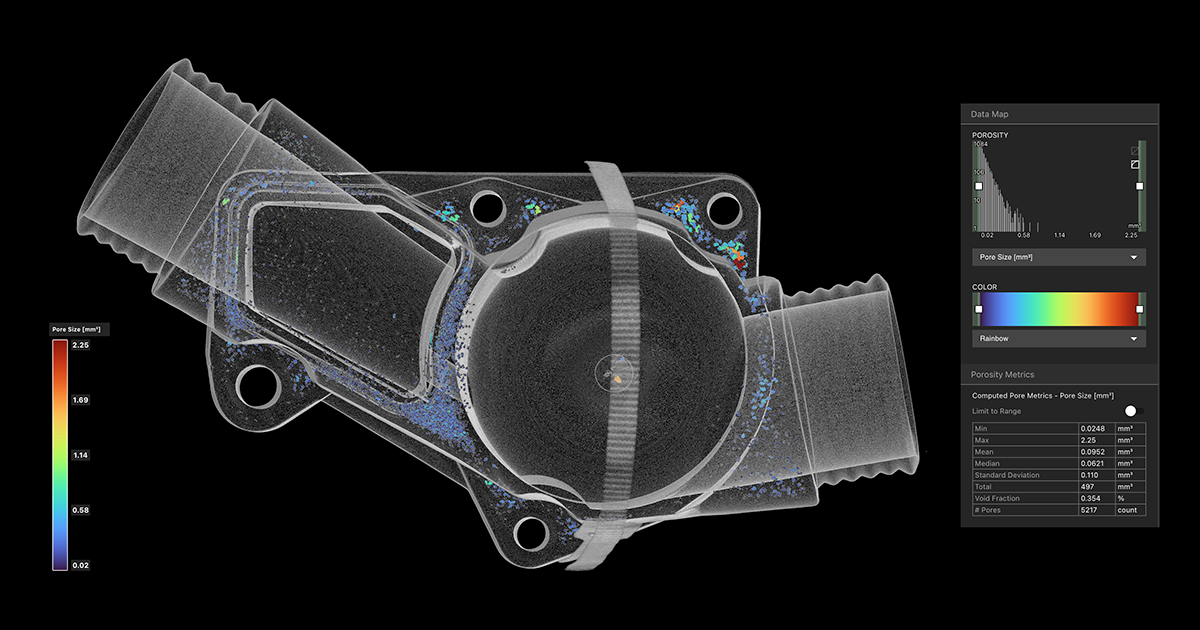
Cependant, le moulage par injection de plastique n'est pas sans inconvénients. La conception d'un moule efficace est essentielle pour éviter les problèmes courants tels que le gauchissement, le retrait ou les vides internes. Le coût initial de création des moules peut également être élevé, bien que ces coûts soient souvent compensés par une réduction du coût unitaire lors de grandes séries de production. La capacité à équilibrer la conception, le choix des matériaux et le contrôle du processus est la clé pour obtenir les meilleurs résultats.
Le processus de moulage par injection de plastique
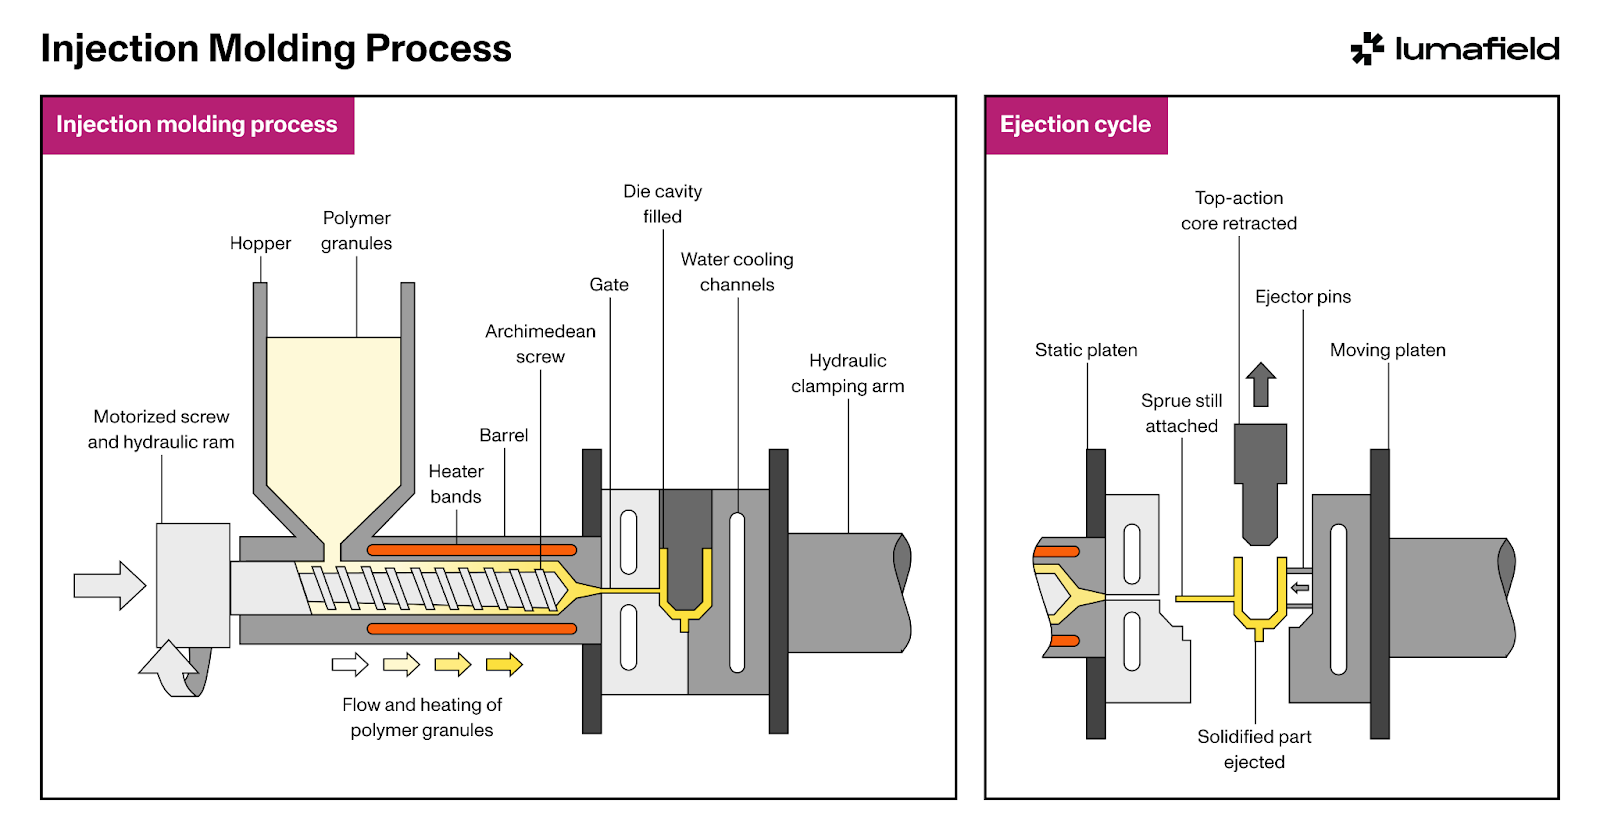
Le processus de moulage par injection de plastique peut être décomposé en plusieurs étapes :
- Sélection des matériaux : Le processus commence par la sélection du matériau thermoplastique approprié, tel que l'ABS, le polypropylène ou le nylon. Le choix du matériau dépend de facteurs tels que la résistance, la rigidité, la résistance à la chaleur et l'application prévue de la pièce finale.
- Préparation de la dose : Le matériau sous forme de granulés est introduit dans le cylindre de la presse à injecter, où il est fondu grâce à une combinaison de chauffage par zones et de pression exercée par la vis d'injection.
- Injection : Le plastique fondu est injecté sous haute pression dans un moule métallique conçu pour donner la forme de la pièce finale. La phase d'injection est cruciale car elle détermine la précision des dimensions et des caractéristiques de la pièce.
- Refroidissement : Après l'injection, la résine injectée refroidit et se solidifie pour prendre sa forme finale. La vitesse de refroidissement doit être soigneusement contrôlée pour éviter les défauts tels que le gauchissement ou les retassures. Un refroidissement inégal peut entraîner des contraintes internes susceptibles d'affecter la résistance ou l'apparence de la pièce.
- Éjection : Une fois le plastique solidifié, le moule s'ouvre et la pièce est éjectée à l'aide de broches ou d'autres mécanismes. La pièce peut nécessiter une étape de post-traitement, comme l'ébavurage, avant d'être prête à l'emploi.
Le moulage par injection de plastique est très efficace, surtout pour les grands volumes de production. Cependant, l'obtention d'une qualité constante nécessite un contrôle rigoureux de variables telles que la température du matériau, la pression d'injection et les vitesses de refroidissement. Un mauvais contrôle peut entraîner des défauts, tels que des remplissages incomplets (lorsque le moule n'est pas entièrement rempli) ou des bavures (excès de matière au niveau des lignes de joint).
Qu'est-ce que le surmoulage ?
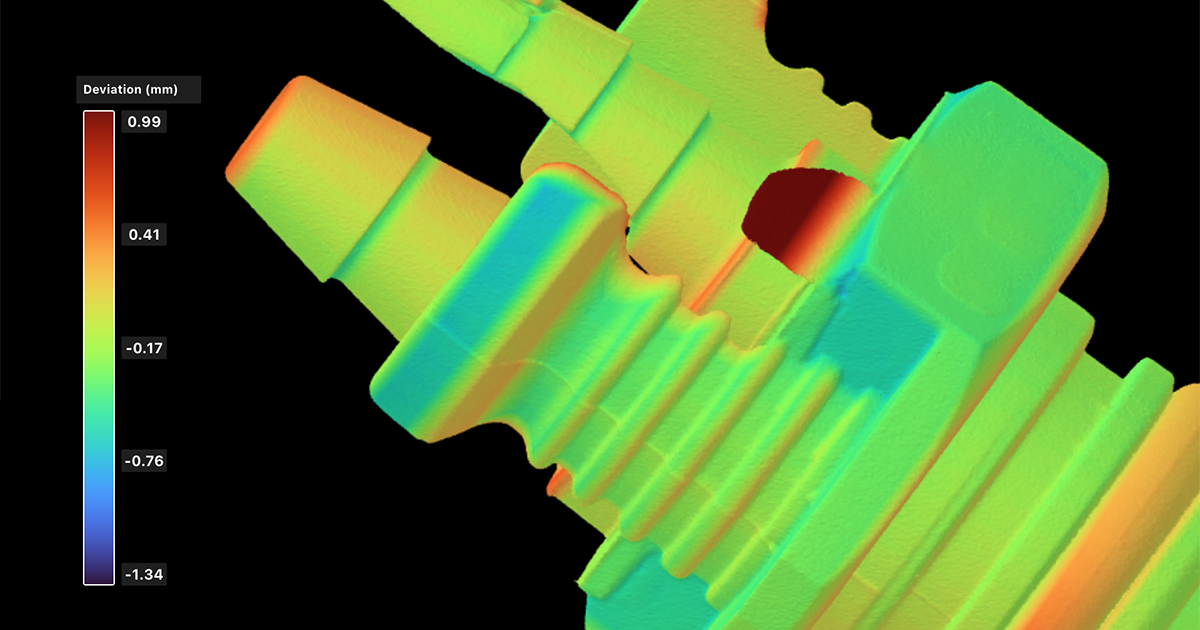
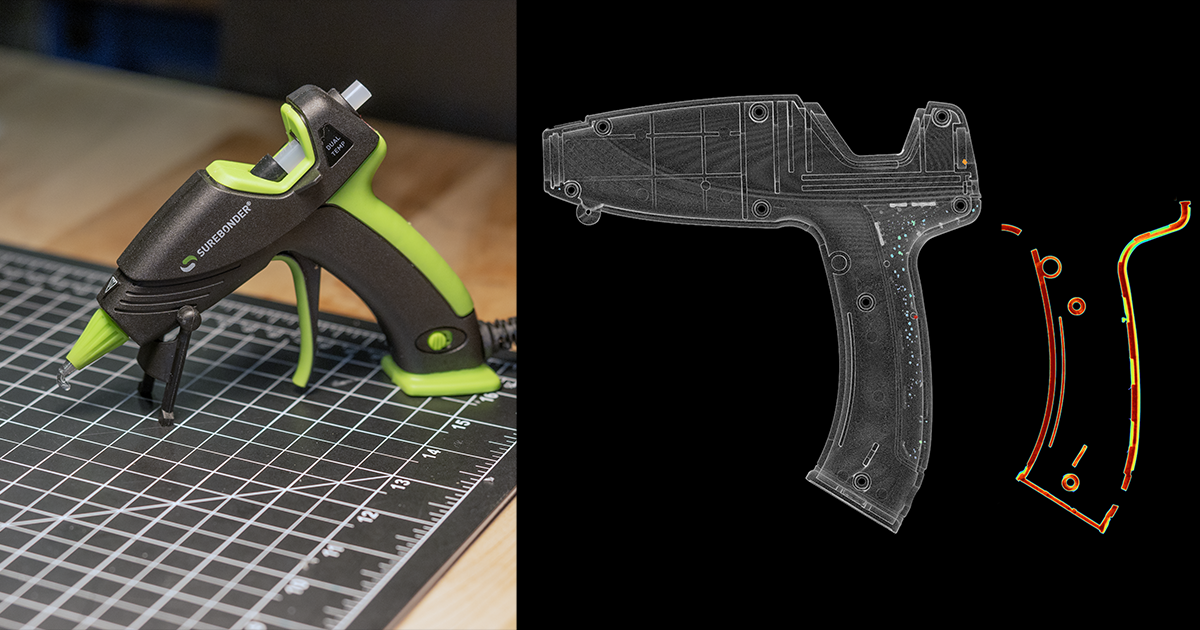
Le surmoulage est un procédé intégré au moulage par injection où un matériau est moulé sur une pièce préalablement moulée, généralement composée d'un matériau différent. Cette technique permet aux fabricants de créer des pièces multi-matériaux combinant différentes textures, couleurs ou fonctions. Le surmoulage est particulièrement utile pour des pièces telles que des poignées nécessitant une combinaison de rigidité et de flexibilité, ou lorsqu'il s'agit d'ajouter une surface souple et ergonomique à un noyau en plastique rigide pour améliorer l'ergonomie.
Le processus de surmoulage :
- Moulage de la pièce de base : Le processus commence par le moulage de la pièce de base, généralement à partir d'un plastique rigide comme l'ABS ou le nylon. Cette pièce sert de fondation sur laquelle le second matériau sera appliqué.
- Placement dans un moule secondaire : Une fois la pièce de base refroidie et solidifiée, elle est placée dans un moule secondaire qui forme et applique le second matériau. Ce moule est conçu pour recouvrir des zones spécifiques de la pièce de base, garantissant que seules les sections prévues sont recouvertes.
- Injection du second matériau : Le second matériau, souvent un plastique plus souple ou un élastomère thermoplastique (TPE) semblable à du caoutchouc, est injecté sur la pièce de base. Ce second matériau se lie à la base pendant l'injection, créant une forte adhérence entre les deux couches.
- Refroidissement et éjection : Une fois le second matériau injecté et correctement formé, la pièce est refroidie et éjectée du moule. Le résultat final est un produit multi-matériaux qui intègre les meilleures propriétés des deux matériaux.
Le surmoulage est largement utilisé pour améliorer la fonctionnalité et l'esthétique des produits. Par exemple, dans l'électronique grand public, il peut offrir une meilleure prise en main ou une meilleure isolation, tandis que dans les dispositifs médicaux, il apporte des avantages en termes de manipulation et des surfaces au toucher doux. En combinant les matériaux, le surmoulage améliore à la fois la performance et l'utilisabilité du produit final.
Considérations de conception pour le moulage par injection
La conception pour la fabricabilité (DFM) est essentielle lors du développement de pièces destinées au moulage par injection. Une conception appropriée garantit le fonctionnement efficace du moule, minimise les défauts et maintient les coûts de production à un niveau bas.
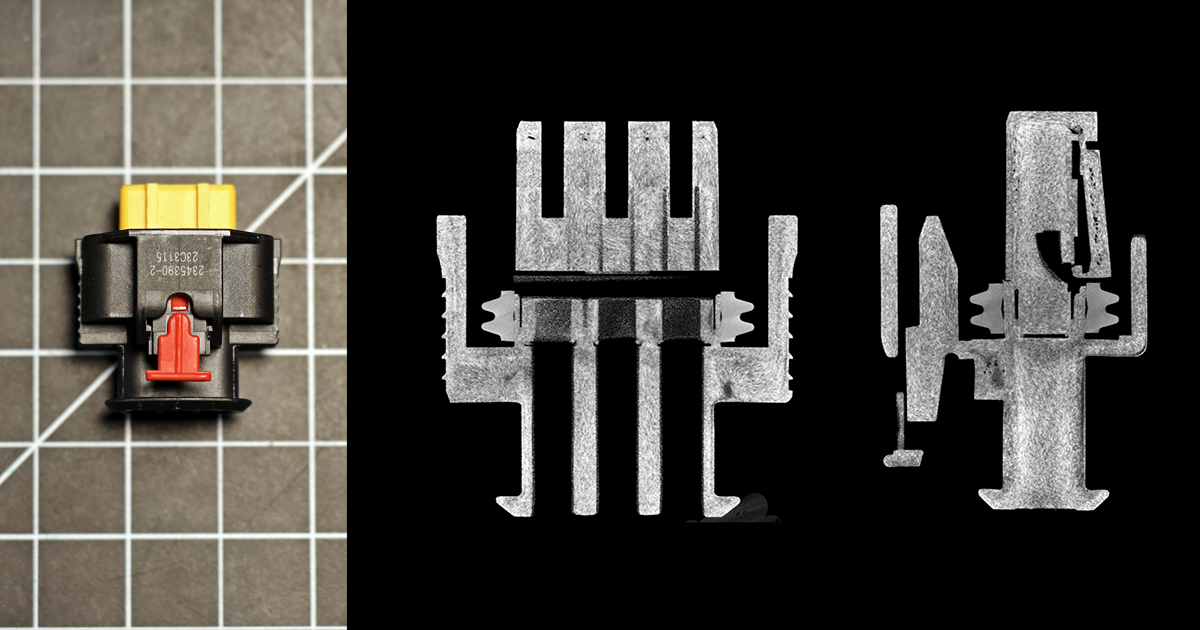
- Géométrie de la pièce : L'uniformité de l'épaisseur des parois est un principe fondamental dans la conception pour le moulage par injection. Les variations d'épaisseur peuvent entraîner des défauts tels que le gauchissement ou des retassures, car les sections d'épaisseurs différentes refroidissent à des vitesses variables. Les caractéristiques complexes, comme les nervures ou les contre-dépouilles, doivent être conçues avec soin pour éviter de piéger l'air ou de provoquer un remplissage incomplet durant le processus d'injection.
- Angles de dépouille : L'intégration d'angles de dépouille dans la conception facilite l'éjection de la pièce hors du moule. Sans une dépouille suffisante, les pièces peuvent rester coincées dans le moule, entraînant des défauts de surface ou des dommages. L'angle de dépouille recommandé varie selon le matériau et la géométrie de la pièce, mais se situe généralement entre 1 et 3 degrés.
- Écoulement du matériau et conception du seuil d'injection : Le point d'entrée par lequel le plastique s'écoule dans le moule est appelé seuil d'injection. Un positionnement adéquat permet d'assurer un remplissage optimal et de minimiser les défauts tels que les remplissages incomplets ou les lignes de soudure. Les concepteurs doivent confirmer que le matériau s'écoule uniformément dans tout le moule pour éviter un remplissage incomplet ou l'emprisonnement d'air.
- Conception du moule et outillage : La complexité de la conception du moule influe sur la qualité du produit final et sur le coût global de production. Les moules peuvent être à empreinte unique pour des pièces simples, comporter des mécanismes multiples pour des pièces plus complexes, ou contenir de nombreuses empreintes pour une production à grand volume. Les canaux de refroidissement doivent être conçus efficacement pour assurer un refroidissement uniforme et prévenir le gauchissement ou la déformation de la pièce finale.
- Adhérence et retrait : Pour le surmoulage, le matériau de base doit être conçu pour bien adhérer au second matériau. Les concepteurs doivent tenir compte des différents taux de retrait des matériaux et des propriétés de dilatation thermique afin d'assurer une adhérence adéquate et d'éviter la délamination.
Comment la tomographie industrielle peut améliorer le moulage par injection de plastique
La tomographie par ordinateur (CT) industrielle est devenue un outil inestimable dans la fabrication moderne, fournissant des informations non destructives qui améliorent à la fois la qualité du produit et l'efficacité du processus de moulage par injection de plastique. La tomographie permet de résoudre plusieurs problèmes courants auxquels les fabricants sont confrontés, garantissant ainsi précision et fiabilité.
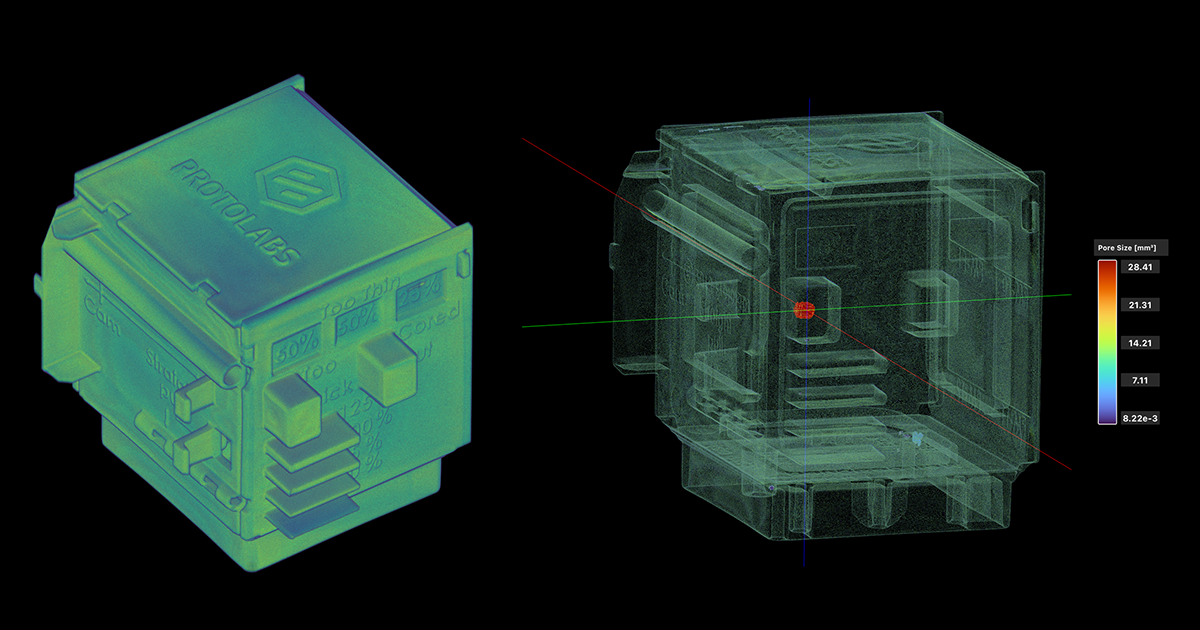
- Assurance qualité et détection des défauts : La tomographie détecte les défauts internes tels que la porosité, les inclusions, les retassures ou les remplissages incomplets qui sont invisibles aux méthodes d'inspection traditionnelles. Cela permet d'obtenir des pièces structurellement saines, qu'elles soient monomatériaux ou surmoulées.
- Précision dimensionnelle : La tomographie fournit des mesures internes et externes précises, permettant aux fabricants de vérifier que les pièces sont conformes aux spécifications. Cette détection précoce des variations dimensionnelles aide à prévenir les problèmes de performance, tant dans les applications de moulage par injection standard que dans celles de surmoulage.
- Optimisation des processus : Les scans CT révèlent l'écoulement du matériau, les vitesses de refroidissement et les problèmes potentiels comme l'emprisonnement d'air, permettant aux fabricants d'ajuster finement la conception des moules, le positionnement des seuils d'injection et la vitesse d'injection. Cela améliore l'efficacité globale et réduit les défauts dans les deux processus.
- Validation des moules et prototypage : En scannant les prototypes, la tomographie garantit que la conception des moules est correcte avant la production à grande échelle, réduisant ainsi les erreurs coûteuses et accélérant le cycle de développement.
- Analyse de défaillance : Lorsque des pièces échouent lors des tests ou sur le terrain, la tomographie permet une analyse de défaillance détaillée, identifiant les défauts internes ou les incohérences matérielles. Cela aide les fabricants à traiter la cause profonde de la défaillance et à améliorer les futures séries de production.
- Réduction des rebuts : La détection précoce des défauts et l'optimisation des processus grâce à la tomographie haute vitesse réduisent le gaspillage, minimisent les retouches et améliorent la durabilité, tout en diminuant les coûts des matériaux.
- Entretien de l'outillage et surveillance de l'usure : La tomographie suit les changements subtils dans les dimensions ou la qualité de surface des pièces au fil du temps, identifiant l'usure du moule et assurant un entretien opportun pour prévenir les défauts.
Conclusion
Le moulage par injection de plastique et le surmoulage sont des processus efficaces et polyvalents pour produire une vaste gamme de pièces dans tous les secteurs industriels. Bien que les deux comportent leurs propres défis de conception et de production, la tomographie industrielle offre un moyen de surmonter ces obstacles. En débloquant rapidement des informations détaillées sur l'écoulement des matériaux, la précision dimensionnelle et les défauts internes, la tomographie aide les fabricants à améliorer la qualité, à optimiser les processus et à réduire le gaspillage plus rapidement que jamais.