Analyse approfondie de l'impression 3D DMLS par tomodensitométrie industrielle

Analyse approfondie de l'impression 3D DMLS par tomodensitométrie industrielle
Introduction au DMLS
Le DMLS, ou frittage laser direct de métal, est un procédé d'impression 3D qui fabrique des pièces métalliques en faisant fondre de la poudre métallique à l'aide d'un laser. Il est similaire au frittage sélectif par laser, un procédé d'impression 3D de polymères. Les imprimantes DMLS permettent aux ingénieurs de créer des pièces aux géométries complexes difficiles à mouler ou à usiner, mais la conception pour le DMLS est délicate et ces machines peuvent introduire des défauts critiques entraînant la défaillance des pièces.
Les tomodensitomètres industriels à rayons X sont parfaitement adaptés aux flux de travail d'impression 3D ; ils permettent d'inspecter rapidement les caractéristiques internes et externes et de valider les conceptions pour la production. Nous examinons ici certains problèmes courants liés au DMLS avec un tomodensitomètre Neptune de Lumafield.
Explorez cette numérisation dans Voyager en créant un compte gratuit.
Poudre piégée
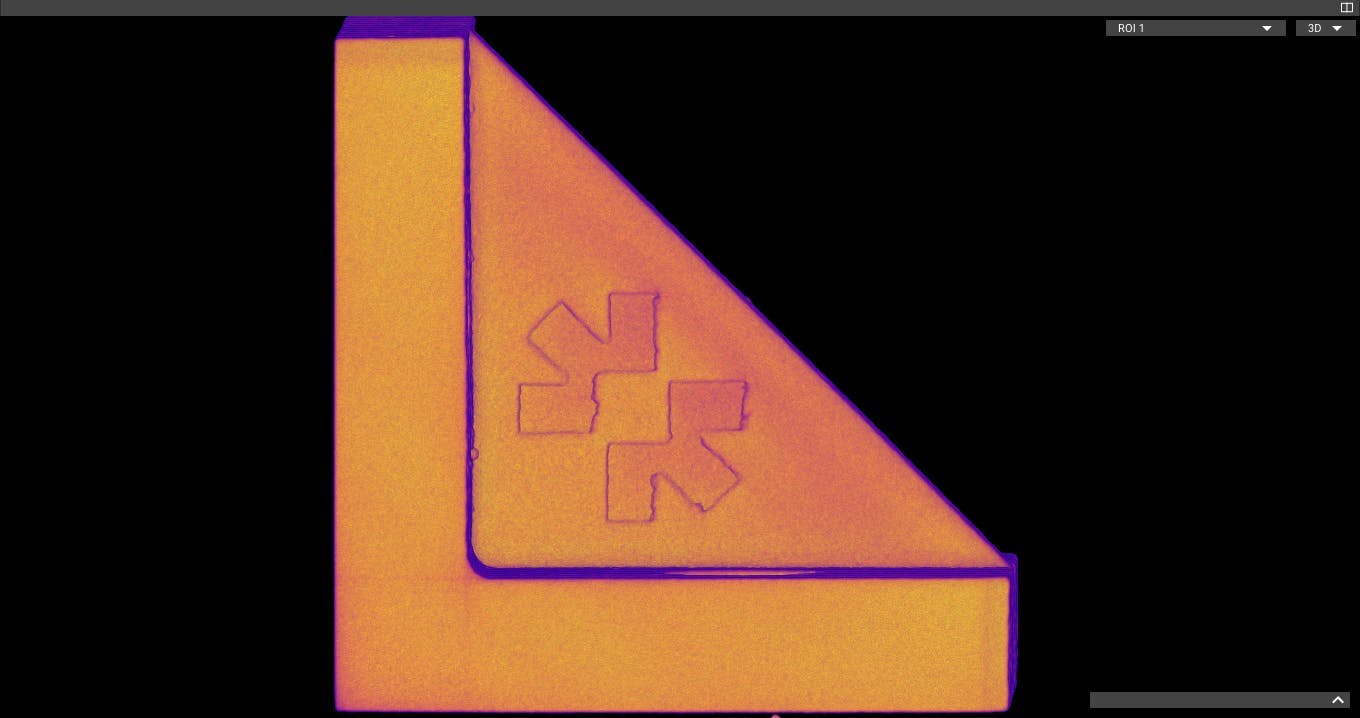
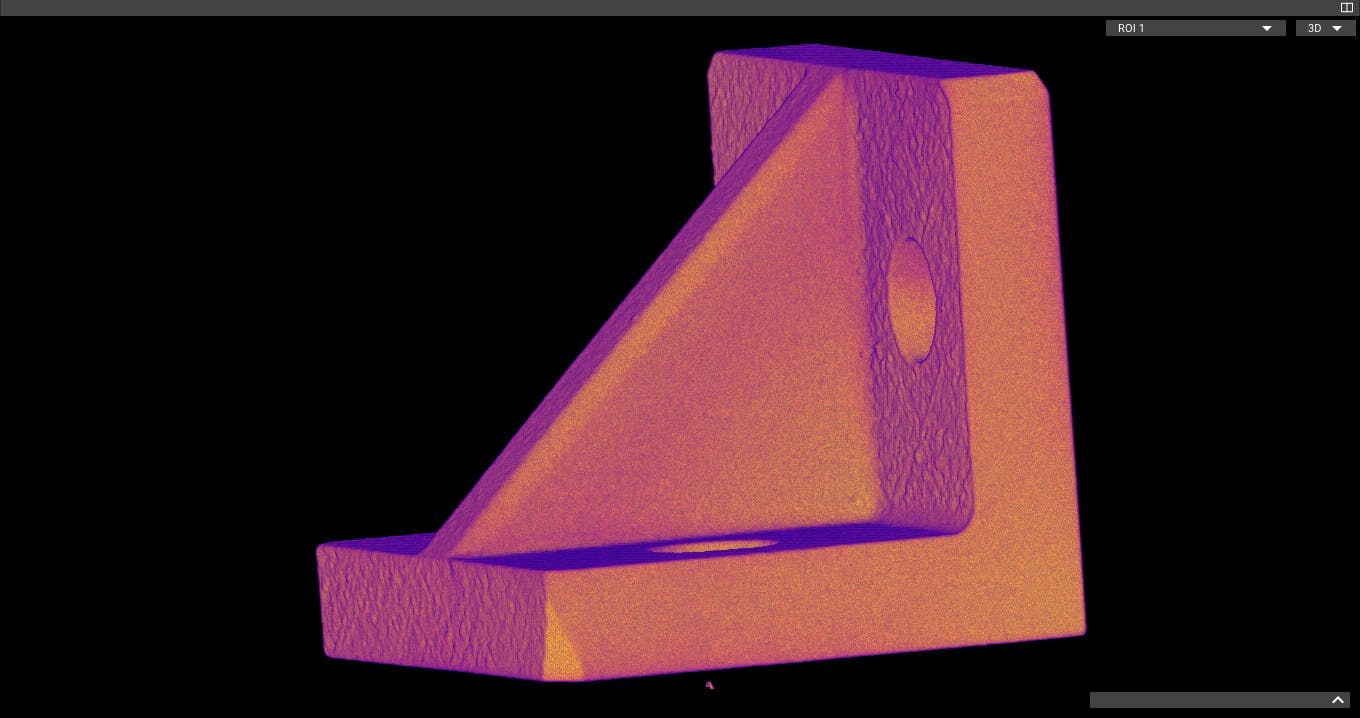
Les procédés d'impression 3D sur lit de poudre, comme le DMLS et le SLS, nécessitent un post-traitement pour éliminer la poudre non fusionnée des pièces imprimées. Dans de nombreux cas, ce post-traitement exige un travail manuel minutieux, et une poche invisible de poudre piégée peut rendre une pièce impropre à l'application prévue.
Ici, nous remarquons une petite quantité de poudre résiduelle qui n'a pas été éliminée lors du post-traitement. Dans un environnement de production, cette pièce pourrait être renvoyée pour un traitement supplémentaire afin d'éliminer la poudre restante, puis numérisée à nouveau pour garantir sa qualité.
Précision dimensionnelle
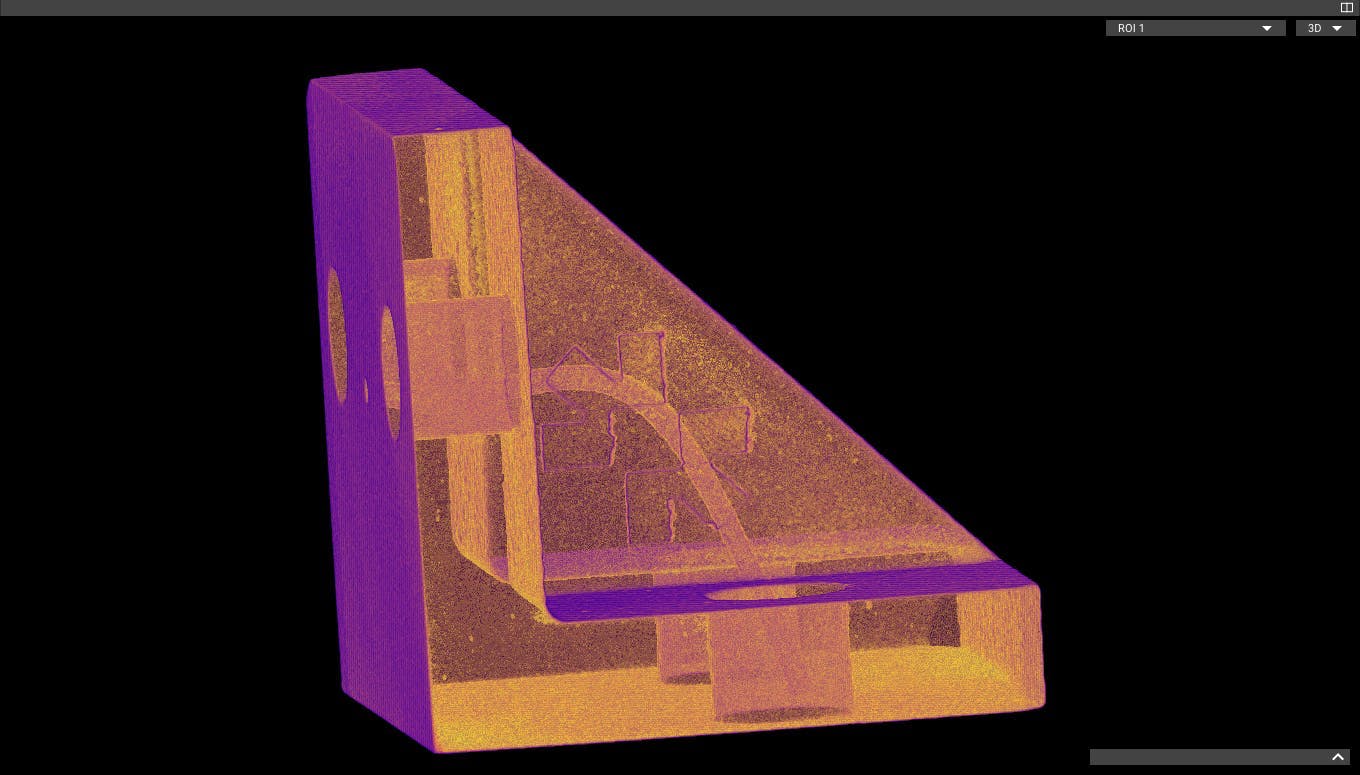
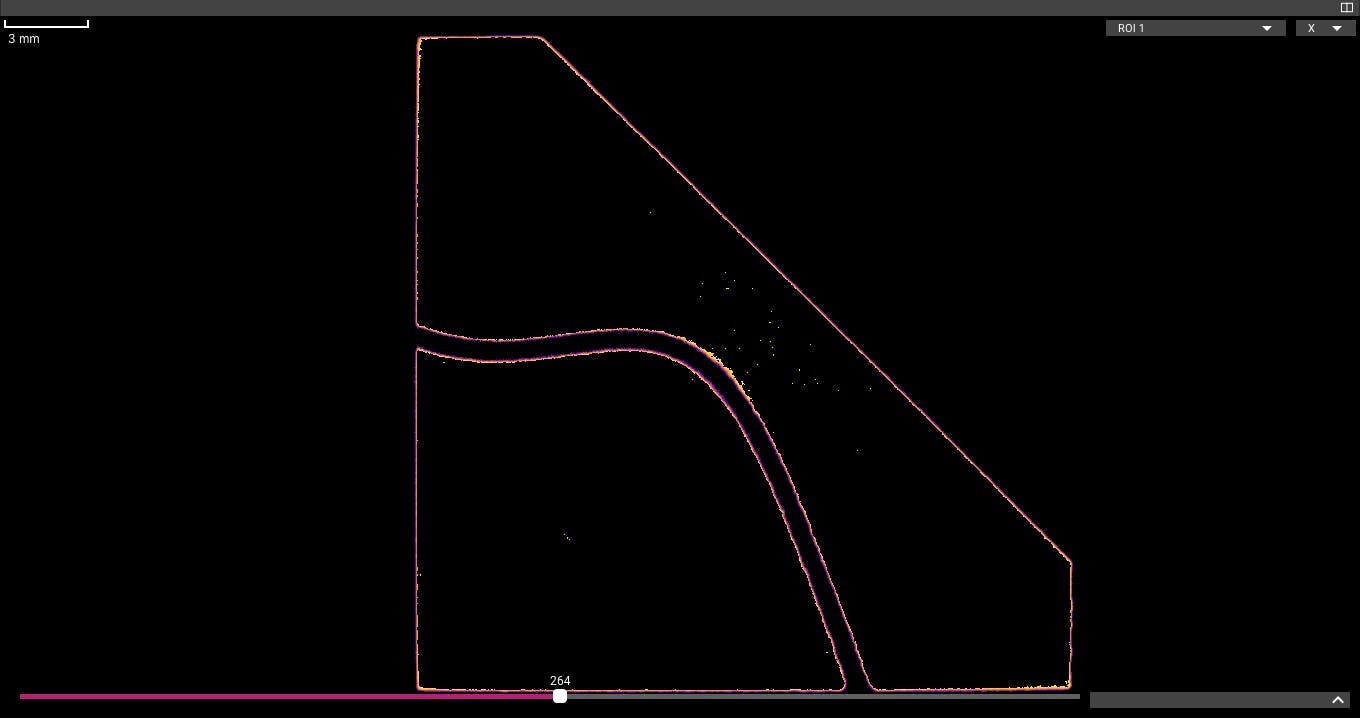
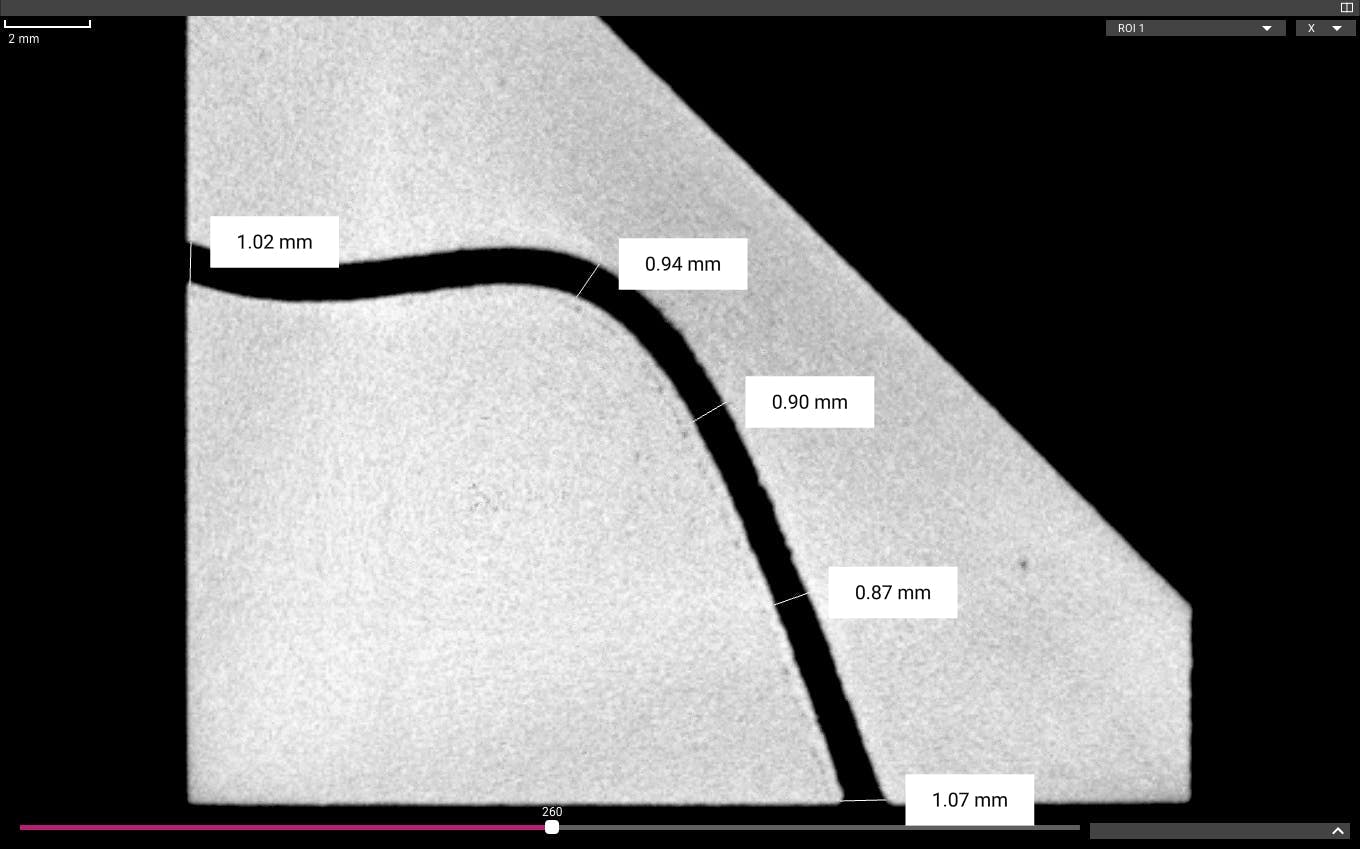
Les procédés d'impression 3D thermiques peuvent entraîner des déformations et d'autres problèmes de précision dimensionnelle, en particulier sur les caractéristiques internes fines qui ne peuvent être inspectées visuellement. Dans ce cas, notre canal interne varie de son diamètre nominal de 1 mm jusqu'à 13 %.
Pores et vides
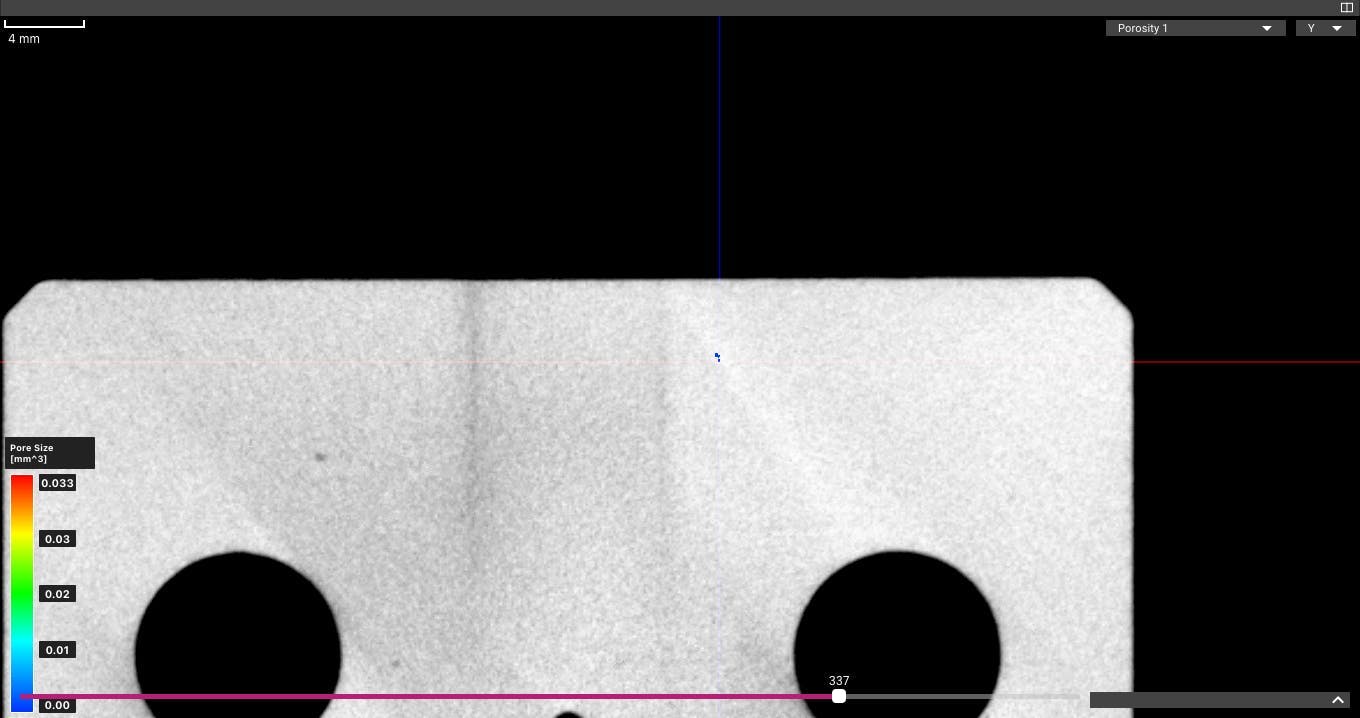
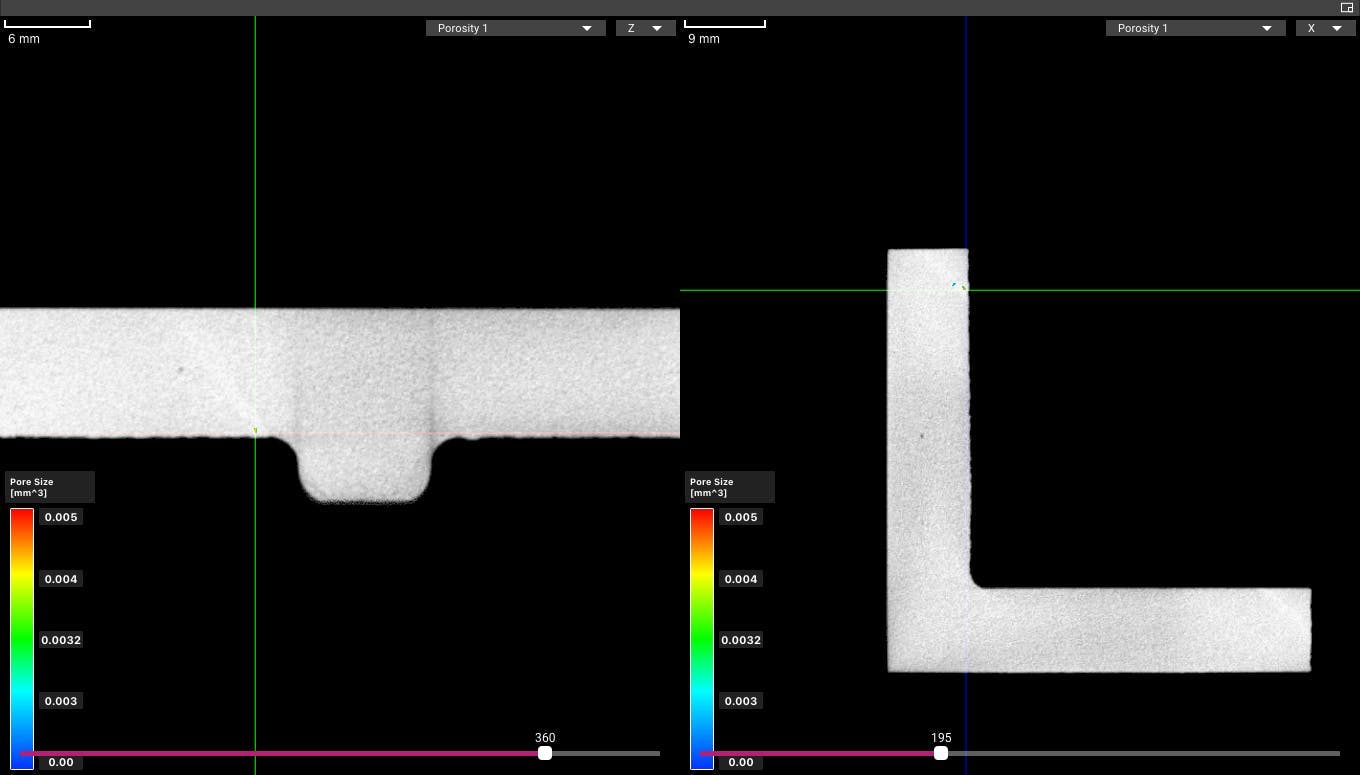
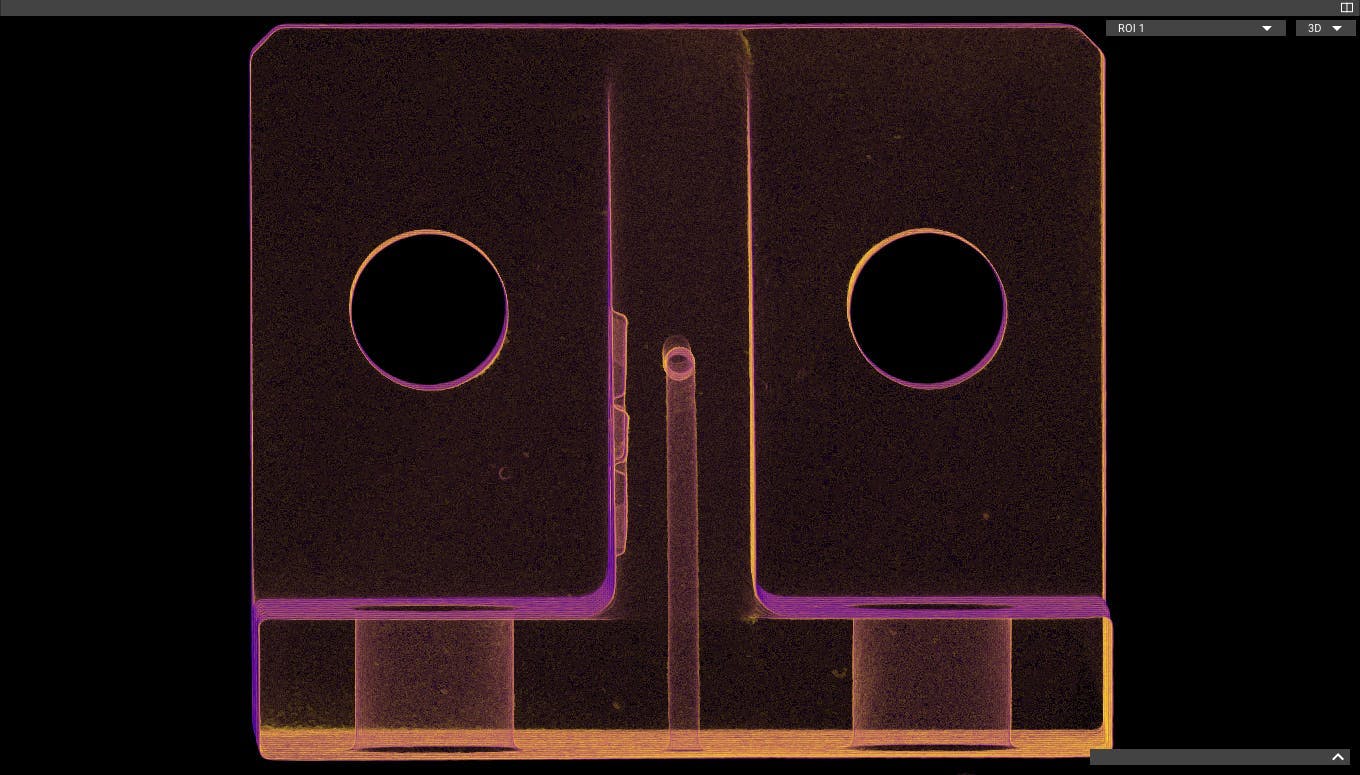
Tout comme le moulage, les procédés d'impression 3D thermiques peuvent laisser des pores et des vides invisibles à l'intérieur des pièces, augmentant ainsi la probabilité de défaillance mécanique. Notre tomodensitométrie confirme que cette pièce est largement solide, mais ces coupes 2D montrent un pore dans la moitié supérieure du support, près du point de départ du canal.