Processus de fabrication : Moulage par soufflage
Le moulage par soufflage est un procédé de fabrication largement utilisé pour produire des articles en plastique creux, notamment des bouteilles, des contenants et des composants industriels. Ce procédé est prisé pour sa capacité à créer des pièces légères, durables et économiques avec un minimum de gaspillage de matière.
En gonflant du plastique chauffé à l'intérieur d'un moule, les fabricants peuvent obtenir rapidement des formes complexes et des épaisseurs de paroi précises, et ce, pour de grands volumes de production. Différentes techniques de moulage par soufflage offrent des niveaux variables de précision, de résistance et de flexibilité, rendant chacune d'elles adaptée à des applications spécifiques.
Les trois principaux types de moulage par soufflage — le moulage par extrusion-soufflage (EBM), le moulage par injection-soufflage (IBM) et le moulage par injection-étirage-soufflage (ISBM) — offrent chacun des avantages uniques en termes d'efficacité, de précision et de propriétés des matériaux. Bien que ces trois méthodes produisent des pièces en plastique creuses, elles diffèrent par la manière dont le plastique est formé, façonné et fini, ce qui rend chaque procédé mieux adapté à des applications allant des contenants industriels aux fioles médicales et aux bouteilles de boissons.
Qu'est-ce que le moulage par extrusion-soufflage (EBM) ?
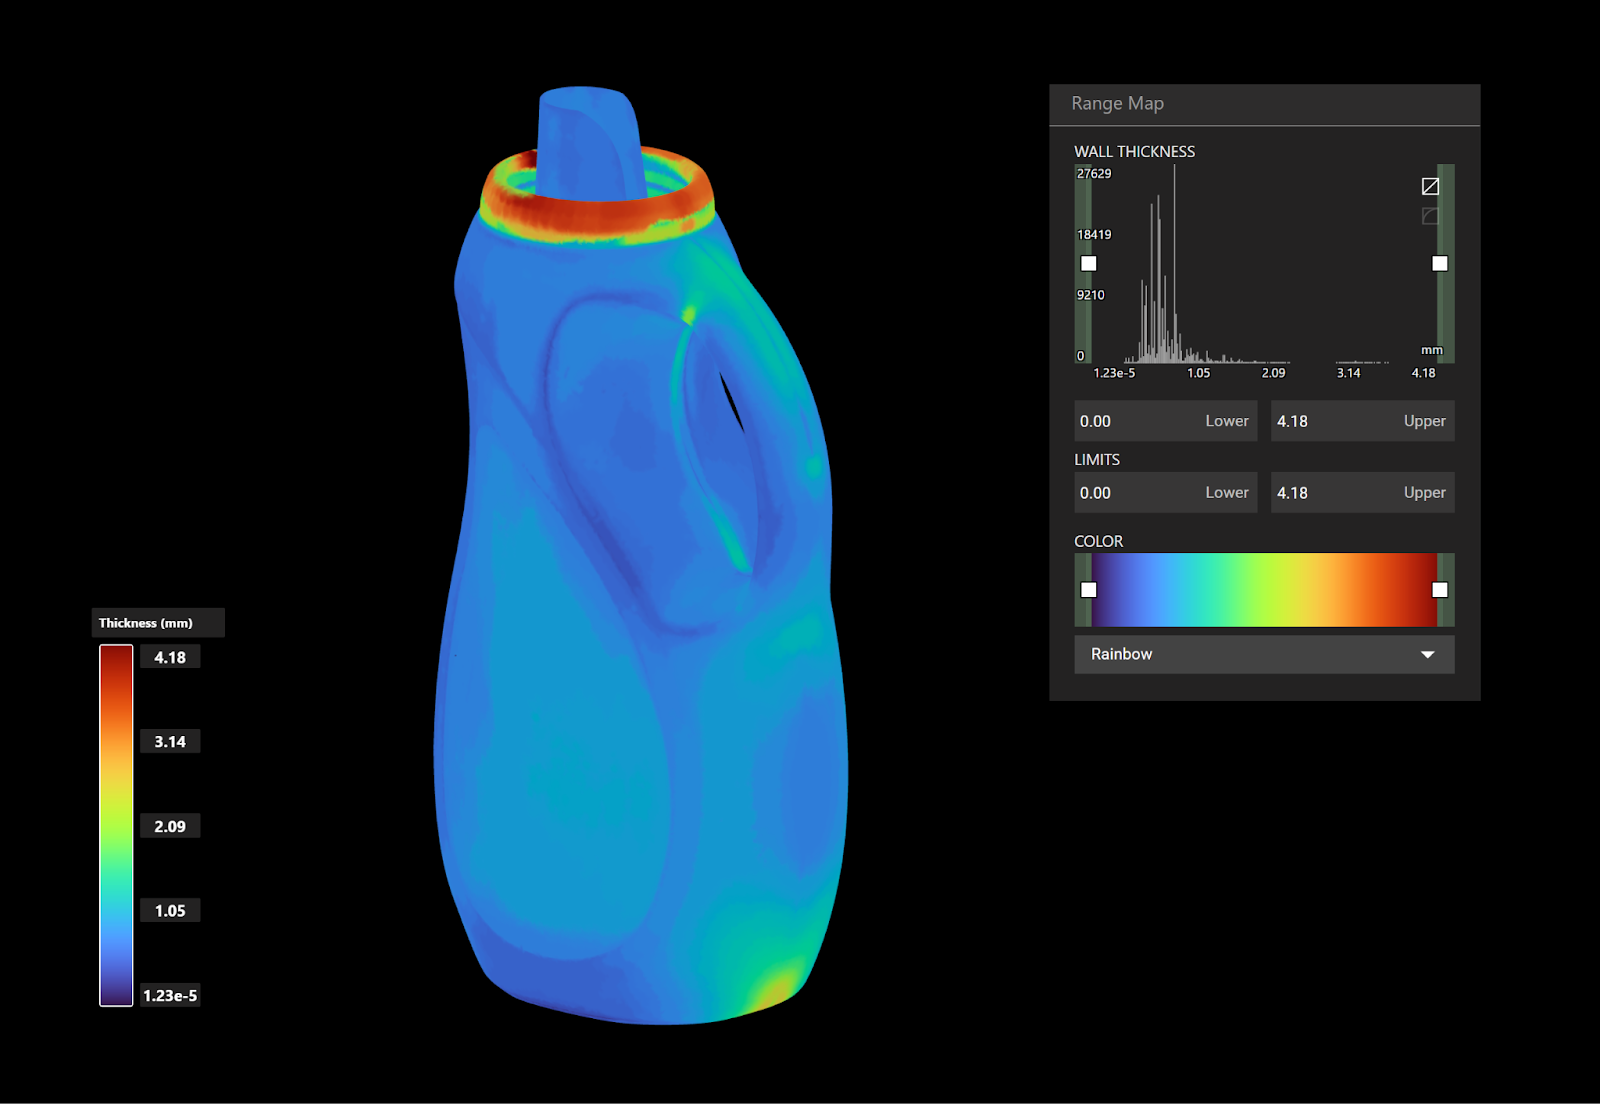
Le moulage par extrusion-soufflage (EBM) est la méthode de moulage par soufflage la plus polyvalente, couramment utilisée pour les bouteilles de détergent, les conduits automobiles, les fûts industriels et les réservoirs de carburant. Elle est idéale pour les pièces creuses plus grandes ou de formes irrégulières qui ne nécessitent pas une précision extrême.
Les produits issus de l'EBM présentent souvent des lignes de joint visibles sur les côtés, là où les moitiés du moule se sont rencontrées pendant le traitement. Beaucoup possèdent également une marque de pincement au fond, là où l'excès de plastique a été coupé après le moulage. Si la bouteille possède un goulot ouvert et fileté mais manque d'une finition pré-moulée distincte, elle a probablement été fabriquée par EBM.
Le procédé EBM
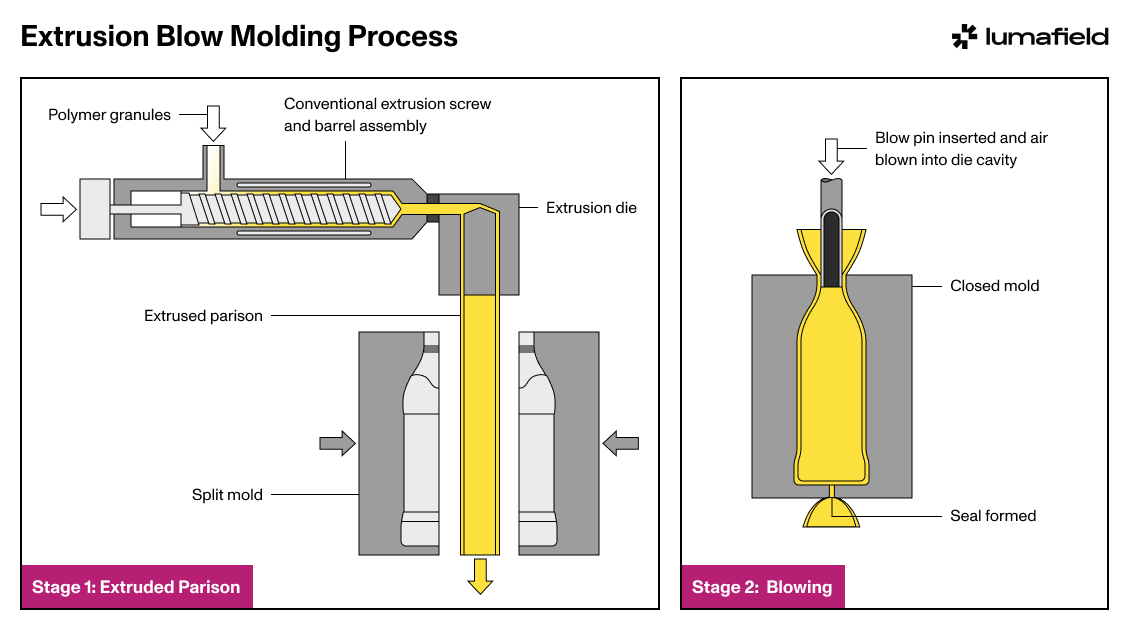
- Extrusion de la paraison : Des granules de plastique sont fondus et extrudés à travers une filière, formant un tube de plastique creux et continu appelé paraison. Le matériau demeure fondu et flexible.
- Soufflage et formage : Un moule se referme autour de la paraison et une aiguille de soufflage est insérée par le haut. L'air comprimé dilate la paraison, la pressant contre les parois du moule. Simultanément, le fond est scellé par pincement du matériau.
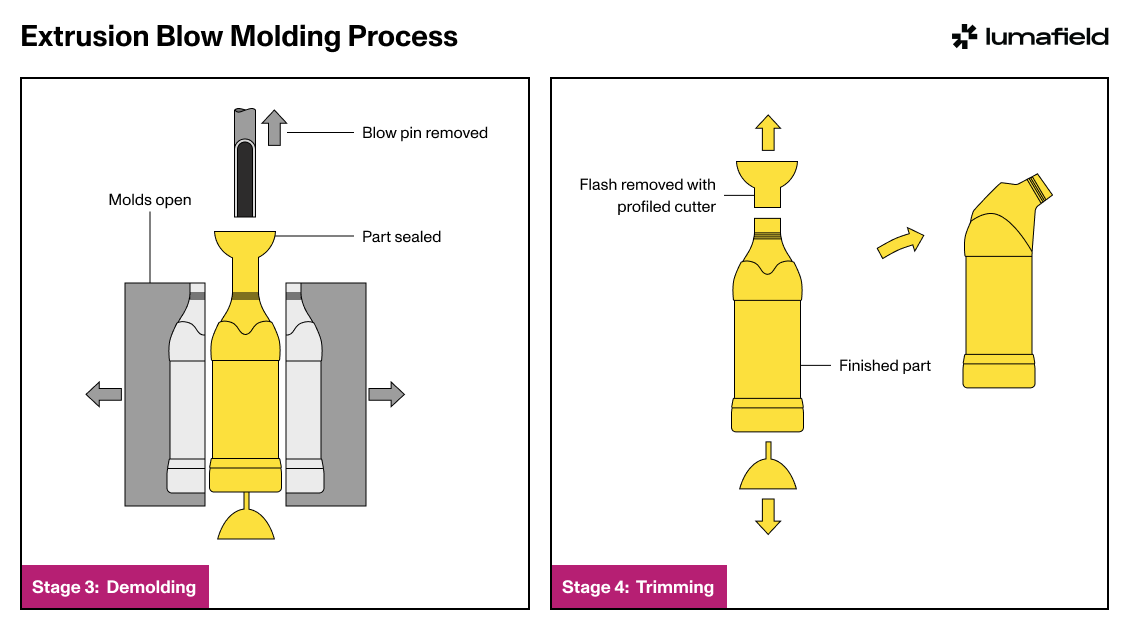
- Démoulage : Une fois que le plastique refroidit et se solidifie, le moule s'ouvre et la pièce nouvellement formée est libérée. L'aiguille de soufflage est retirée, laissant une structure creuse entièrement fermée.
- Ébavurage : L'excès de plastique, appelé bavure, est retiré du haut et du bas à l'aide d'un couteau profilé, assurant une forme finale nette. La pièce finie est maintenant prête à être utilisée ou à subir un traitement supplémentaire.
L'EBM est très efficace pour la production à grand volume de contenants durables multicouches avec une épaisseur de paroi variable.
Qu'est-ce que le moulage par injection-étirage-soufflage (ISBM) ?
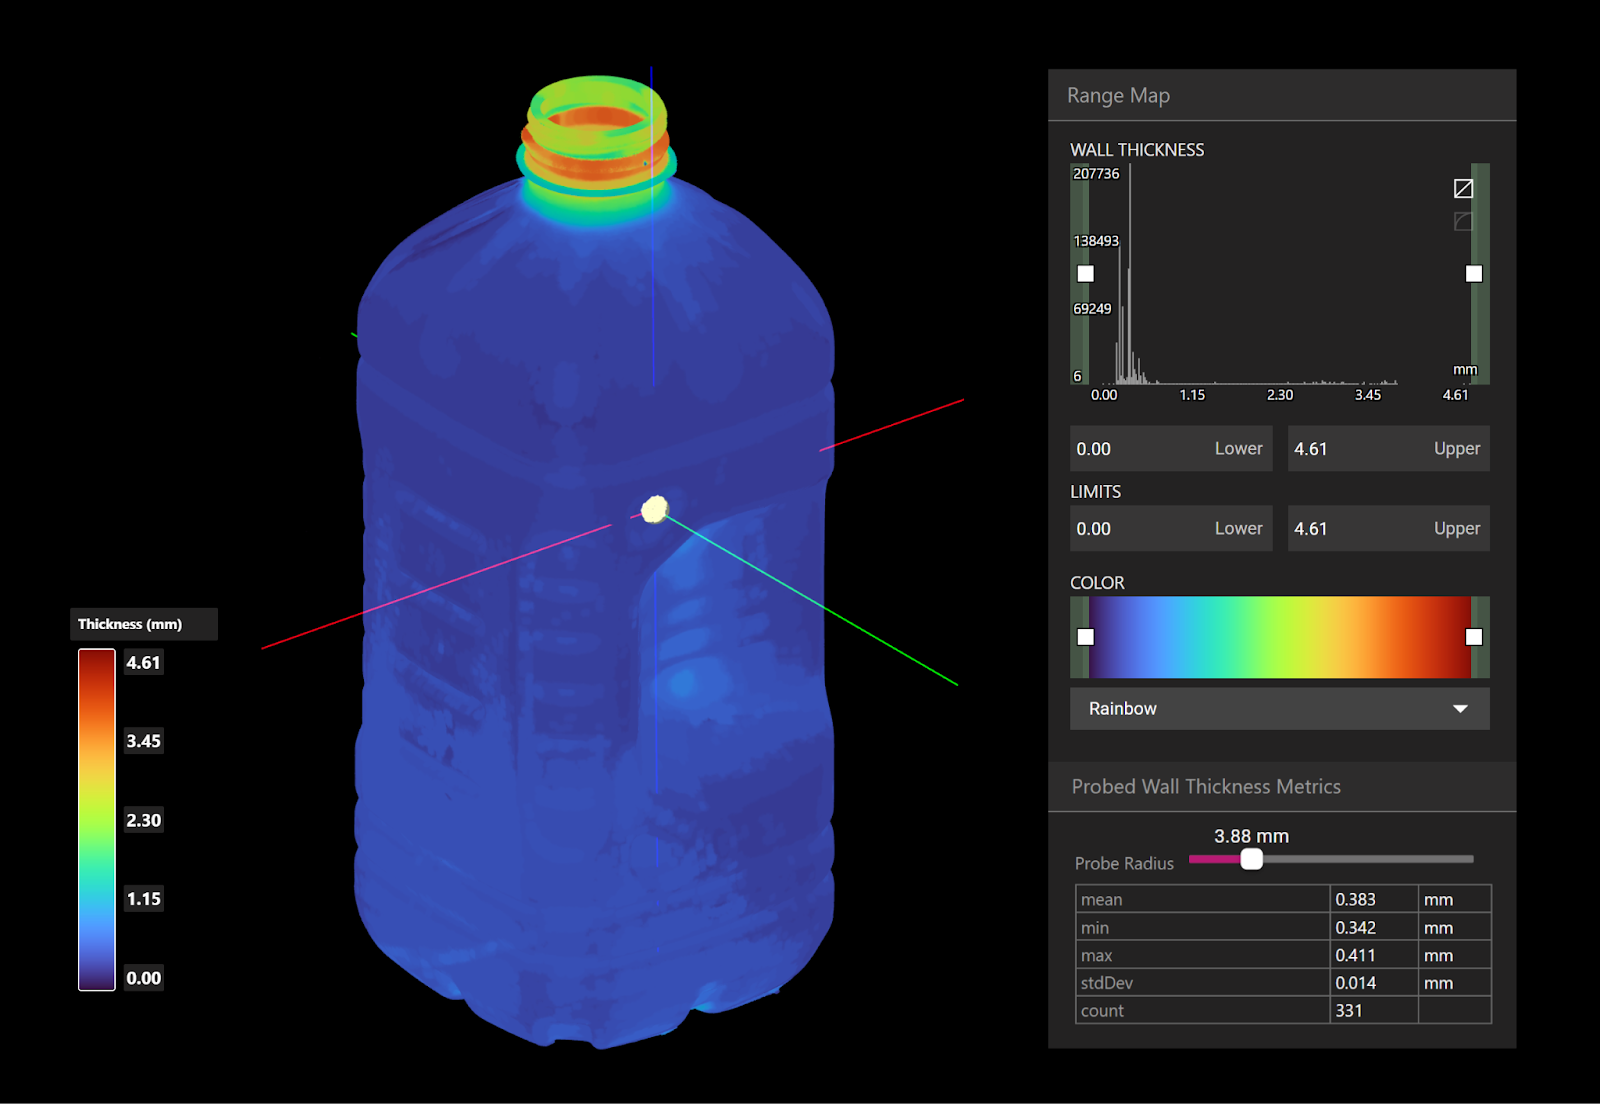
Le moulage par injection-étirage-soufflage (ISBM) est un procédé haute performance conçu principalement pour les bouteilles en PET légères et résistantes aux chocs, telles que les bouteilles d'eau, de boisson gazeuse et de jus. La différence clé de l'ISBM réside dans le fait que la préforme est étirée avant le soufflage, ce qui améliore la résistance et la clarté du matériau.
Les bouteilles ISBM ont des parois minces, sont légères et peuvent être transparentes ou opaques avec un goulot et des filetages bien définis. Les joints latéraux sont généralement moins visibles et les bouteilles présentent typiquement des marques d'étirage ou des lignes d'écoulement dans le matériau, indiquant que la préforme a été allongée avant le soufflage.
Le procédé ISBM
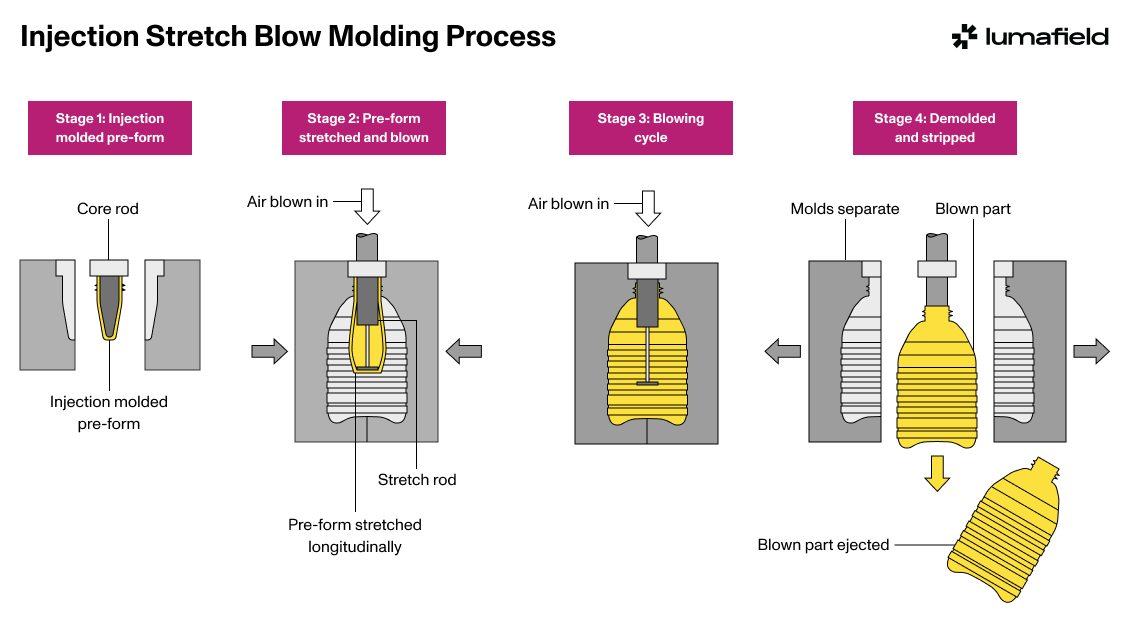
- Moulage par injection de la préforme : Une préforme en PET est moulée par injection avec un goulot et des filetages finis.
- Étirage et pré-soufflage : La préforme est chauffée et placée dans un moule d'étirage-soufflage. Une tige d'étirage allonge la préforme dans le sens de la longueur, améliorant l'orientation du matériau et augmentant la résistance à la traction.
- Soufflage final : L'air comprimé gonfle la préforme vers l'extérieur contre le moule, finalisant la forme tout en maintenant la structure étirée.
- Démoulage et éjection : Le moule se sépare et la bouteille est éjectée, prête à être remplie.
L'ISBM produit des bouteilles légères à haute résistance avec des propriétés de barrière et une résistance aux chocs supérieures, ce qui en fait le procédé privilégié pour les bouteilles de boissons gazeuses et non gazeuses.
Qu'est-ce que le moulage par injection-soufflage (IBM) ?
Le moulage par injection-soufflage (IBM) est utilisé pour produire des bouteilles de petite taille, précises et de haute qualité, telles que des flacons pharmaceutiques, des contenants cosmétiques et des bouteilles de laboratoire. Il se distingue du moulage par extrusion-soufflage (EBM) par l'utilisation initiale d'une préforme moulée par injection, ce qui permet une meilleure précision dimensionnelle et une surface polie.
Les bouteilles IBM présentent une apparence lisse et sans joint, souvent dotées d'un goulot et de filetages précis et préformés. Contrairement aux produits EBM, elles ne comportent pas de joints latéraux visibles, car le matériau est formé à l'intérieur d'un moule fermé plutôt que d'être pincé.
Le processus IBM
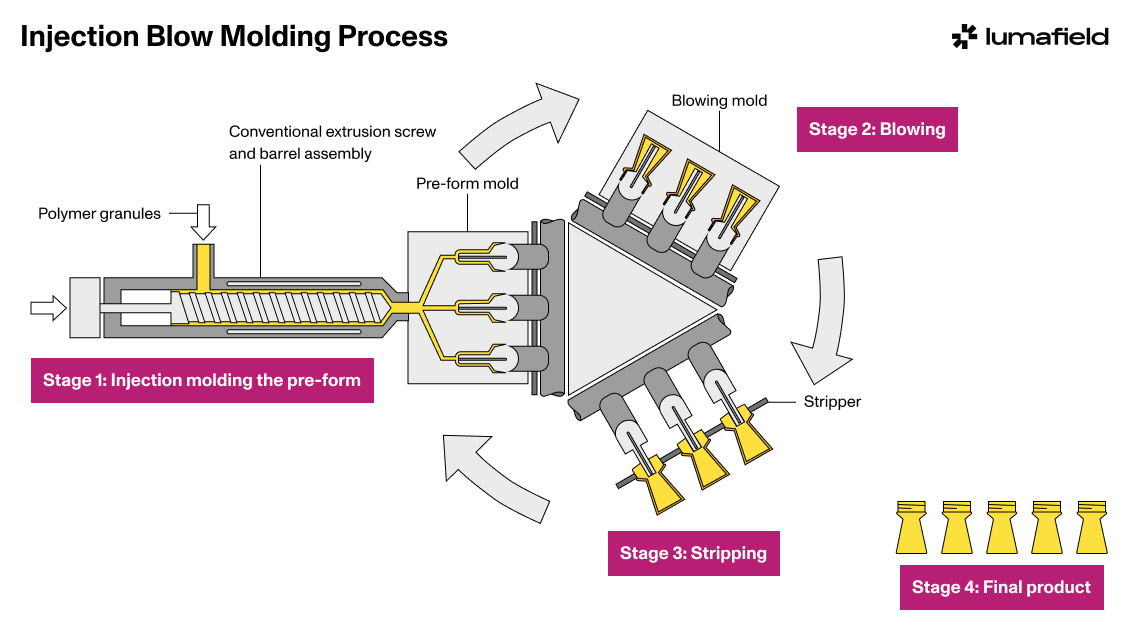
- Moulage par injection de la préforme : Le plastique est fondu et injecté dans un moule pour créer une préforme, un petit tube doté d'un goulot et de filetages finis.
- Soufflage et expansion : La préforme est transférée dans un moule de soufflage, où de l'air comprimé l'expanse jusqu'à sa forme finale. Comme la préforme est déjà solidifiée, la répartition du matériau est hautement contrôlée.
- Démoulage et éjection : Une fois la pièce refroidie, elle est retirée du moule. Aucun ébavurage n'est nécessaire, car l'IBM ne produit ni bavure ni excès de plastique.
- Produit fini : La bouteille finie est immédiatement prête à être remplie ou à subir un traitement secondaire, ne nécessitant que très peu d'ajustements après le moulage.
L'IBM permet de produire des bouteilles constantes et de haute précision avec une excellente clarté, ce qui le rend idéal pour les applications médicales et cosmétiques.
Considérations de conception pour le moulage par soufflage
- Sélection des matériaux : Le PEHD et le PP sont courants pour l'EBM, tandis que le PET domine l'ISBM pour sa clarté et sa résistance.
- Contrôle de l'épaisseur de paroi : L'IBM et l'ISBM assurent une épaisseur uniforme, alors que l'EBM peut nécessiter un ébavurage.
- Précision du goulot et du filetage : L'IBM et l'ISBM créent des goulots de haute précision, essentiels pour l'étanchéité avec les bouchons. Cela permet également aux entreprises de s'approvisionner en bouteilles et en bouchons auprès de sources différentes, tout en ayant la certitude que les filetages correspondront.
- Vitesse et volume de production : Les trois procédés permettent une production rapide et rentable, mais l'EBM excelle dans la fabrication à grande échelle de contenants industriels et domestiques, tandis que l'IBM et l'ISBM offrent un contrôle dimensionnel plus serré, les rendant idéaux pour les applications où la précision et la sécurité — comme les flacons médicaux et les bouteilles de boissons — sont critiques.
Comment la tomodensitométrie industrielle peut améliorer le moulage par soufflage
La tomodensitométrie industrielle est un outil essentiel pour l'inspection de qualité non destructive dans le moulage par soufflage.
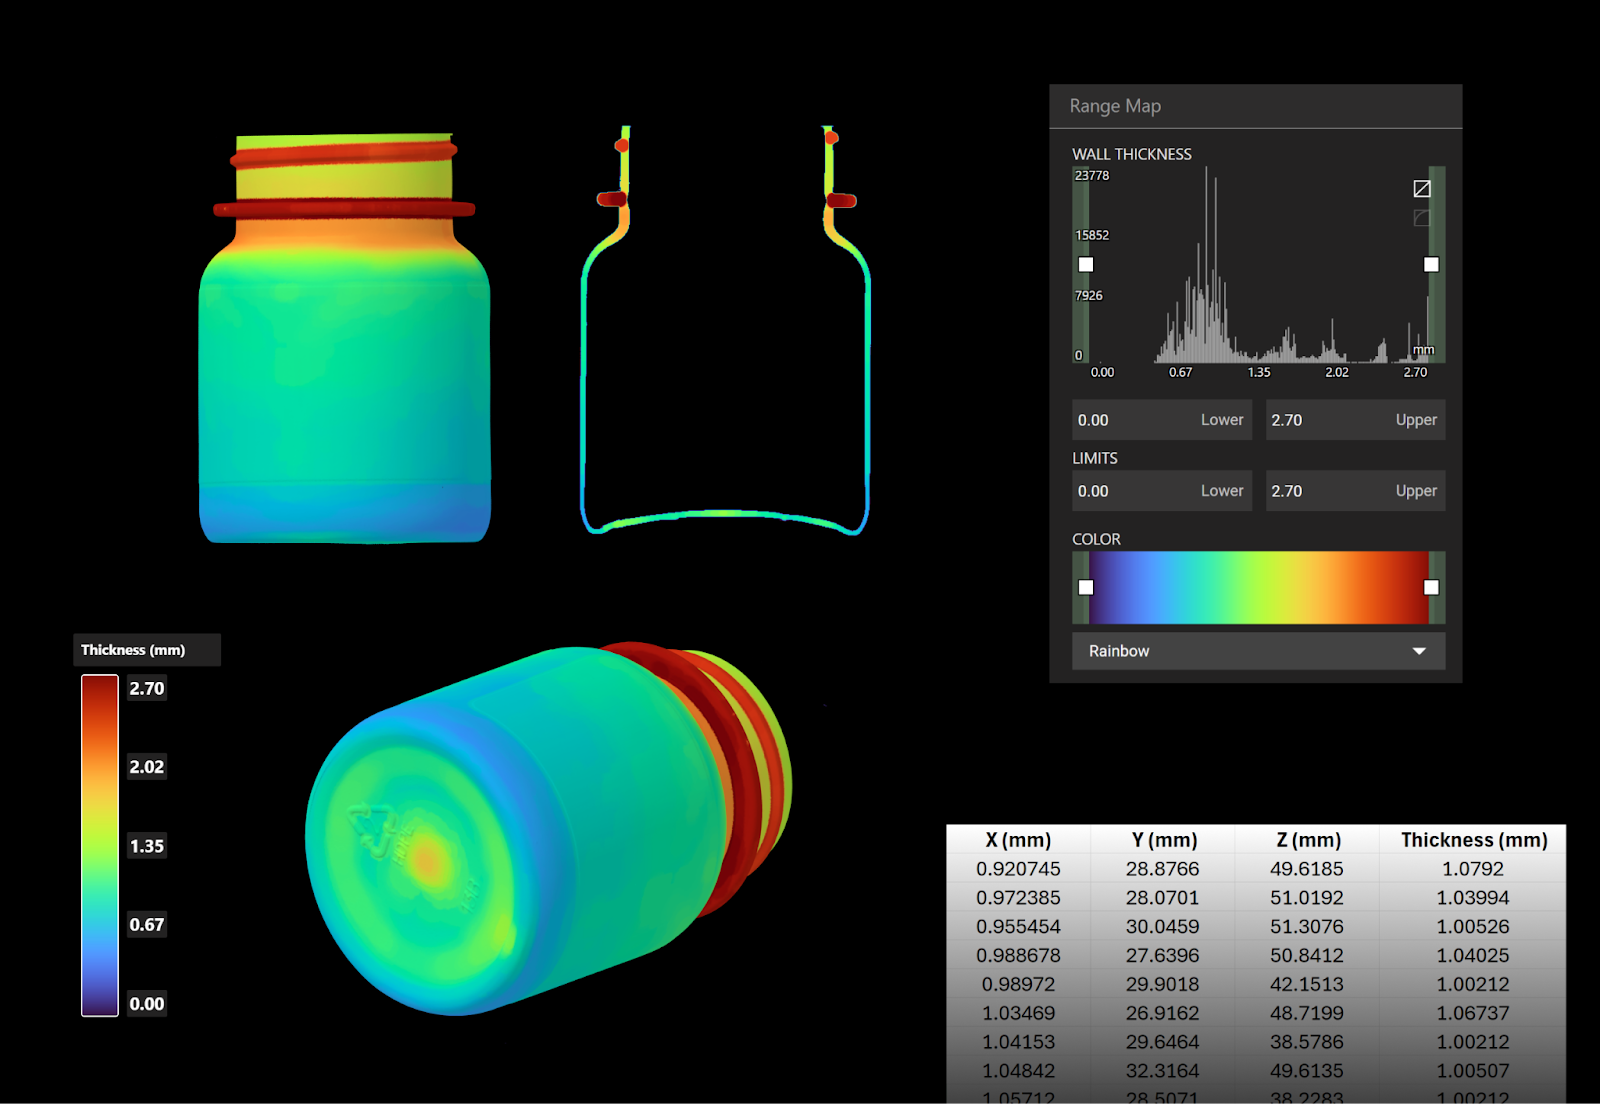
- Analyse de l'épaisseur de paroi : La tomodensitométrie fournit des mesures très précises de l'épaisseur de paroi pour tous les produits moulés par soufflage, garantissant l'uniformité, l'intégrité structurelle et une utilisation optimisée du matériau. Ces données aident à identifier les points faibles pouvant mener au flambage ou à la défaillance sous charge, soutiennent les améliorations de conception technique et permettent des stratégies de réduction de matériau pour réaliser des économies et favoriser la durabilité.
- Détection des vides et des défauts : Identifie les poches d'air, les fissures, les fuites ou les inclusions dans les contenants.
- Précision du goulot et du filetage : Assure un ajustement adéquat du bouchon et l'intégrité de l'étanchéité des bouteilles.
- Évaluation de la préforme et du taux d'étirage : Dans l'ISBM, la tomodensitométrie évalue la symétrie de la préforme et la répartition du matériau, assurant une orientation constante du matériau pour une durabilité, des taux d'étirage et une réduction de poids améliorés. Cela aide les fabricants à affiner les paramètres de chauffage, d'étirage et de soufflage pour améliorer la performance de la bouteille tout en minimisant le gaspillage de matériau.
En détectant les défauts tôt et en assurant la précision, la tomodensitométrie améliore la qualité, réduit les rebuts et accroît l'efficacité de la fabrication.
De meilleures bouteilles, plus rapidement
Le moulage par soufflage a transformé la façon dont les industries produisent des pièces en plastique légères et durables à grande échelle. Qu'il s'agisse de l'efficacité à haute vitesse du moulage par extrusion-soufflage, de la précision du moulage par injection-soufflage ou de la résistance et de la polyvalence du moulage par injection-soufflage étiré, chaque procédé joue un rôle vital dans le façonnage des produits que nous utilisons quotidiennement, des bouteilles de détergent aux flacons médicaux en passant par les contenants de boissons.
Mais même les procédés les plus raffinés peuvent être améliorés. La tomodensitométrie industrielle offre aux fabricants un niveau de compréhension plus approfondi, révélant les défauts cachés, optimisant la répartition du matériau et garantissant que chaque pièce répond à des normes rigoureuses. En adoptant des technologies d'inspection avancées, les fabricants peuvent repousser les limites de la performance, de la durabilité et de la qualité des produits moulés par soufflage, tout en gardant une longueur d'avance sur un marché en constante évolution.