LIVRE BLANC GRATUIT

Heading

Date
This is some text inside of a div block.
LIVRE BLANC GRATUIT

Heading 1

Heading 2

Heading 3

Heading 4

Heading 5
Heading 6

Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur.

Block quote

Ordered list

  1. Item 1
  2. Item 2
  3. Item 3

Unordered list

  • Item A
  • Item B
  • Item C

Text link

Bold text

Emphasis

Superscript

Subscript

Télécharger la ressource
Merci ! Votre soumission a bien été reçue.
Une erreur est survenue lors de l'envoi du formulaire.

Inspection de pièces imprimées en 3D par SLA par tomodensitométrie

Édité par
Date
August 1, 2022
Introduction à la technologie SLA

La stéréolithographie (SLA) a été brevetée en 1986 et est devenue la première technologie d'impression 3D commerciale. Les imprimantes 3D SLA utilisent un laser ultraviolet pour polymériser une résine liquide couche par couche afin de créer des pièces solides.

L'impression SLA offre une excellente finition de surface et une grande précision, mais comme tout procédé d'impression 3D, elle nécessite des connaissances spécialisées pour obtenir des résultats optimaux. Un tomodensitomètre industriel permet de détecter rapidement les défauts courants des impressions SLA, y compris ceux qui sont invisibles de l'extérieur.

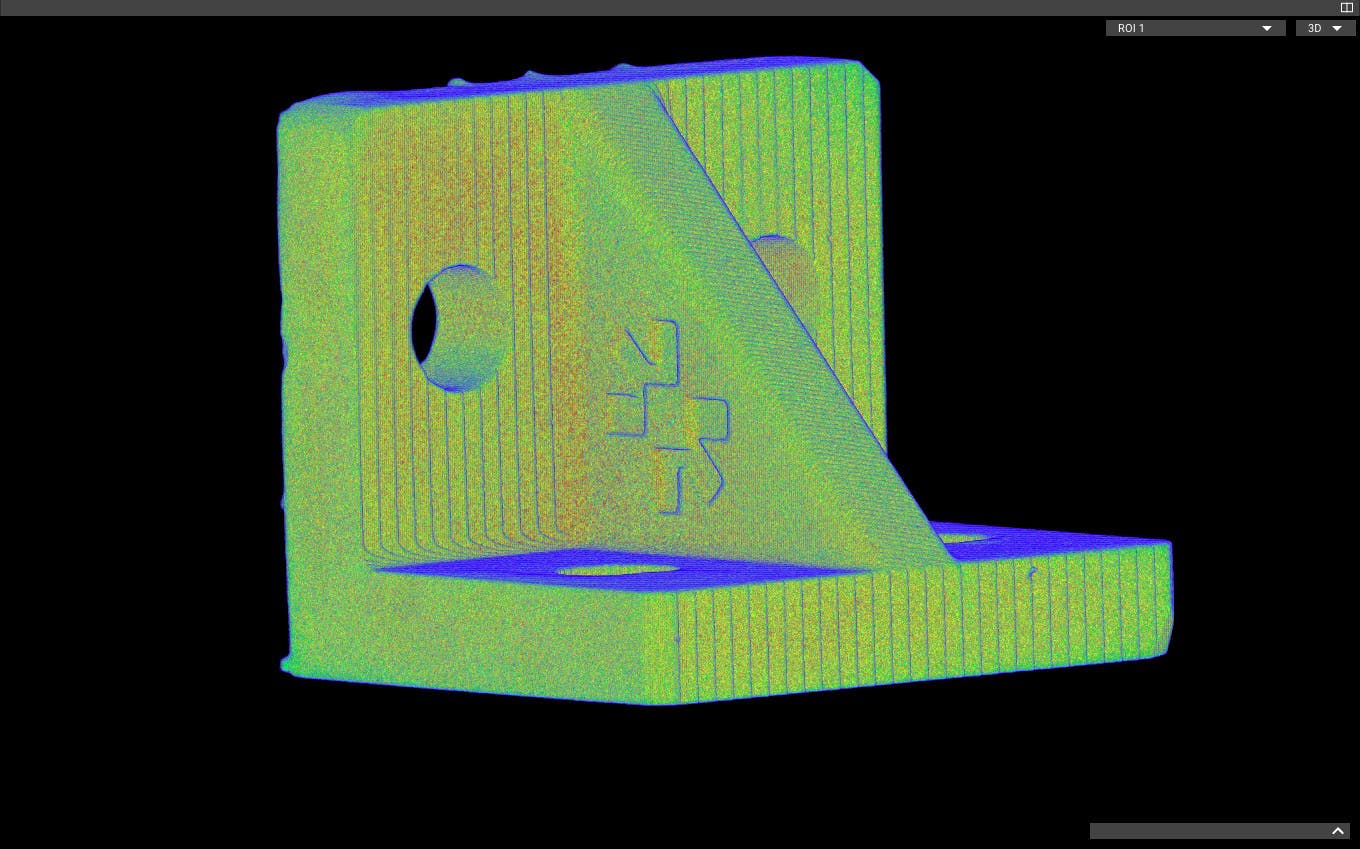
Explorez cette numérisation dans Voyager en créant un compte gratuit.
Supports nécessaires

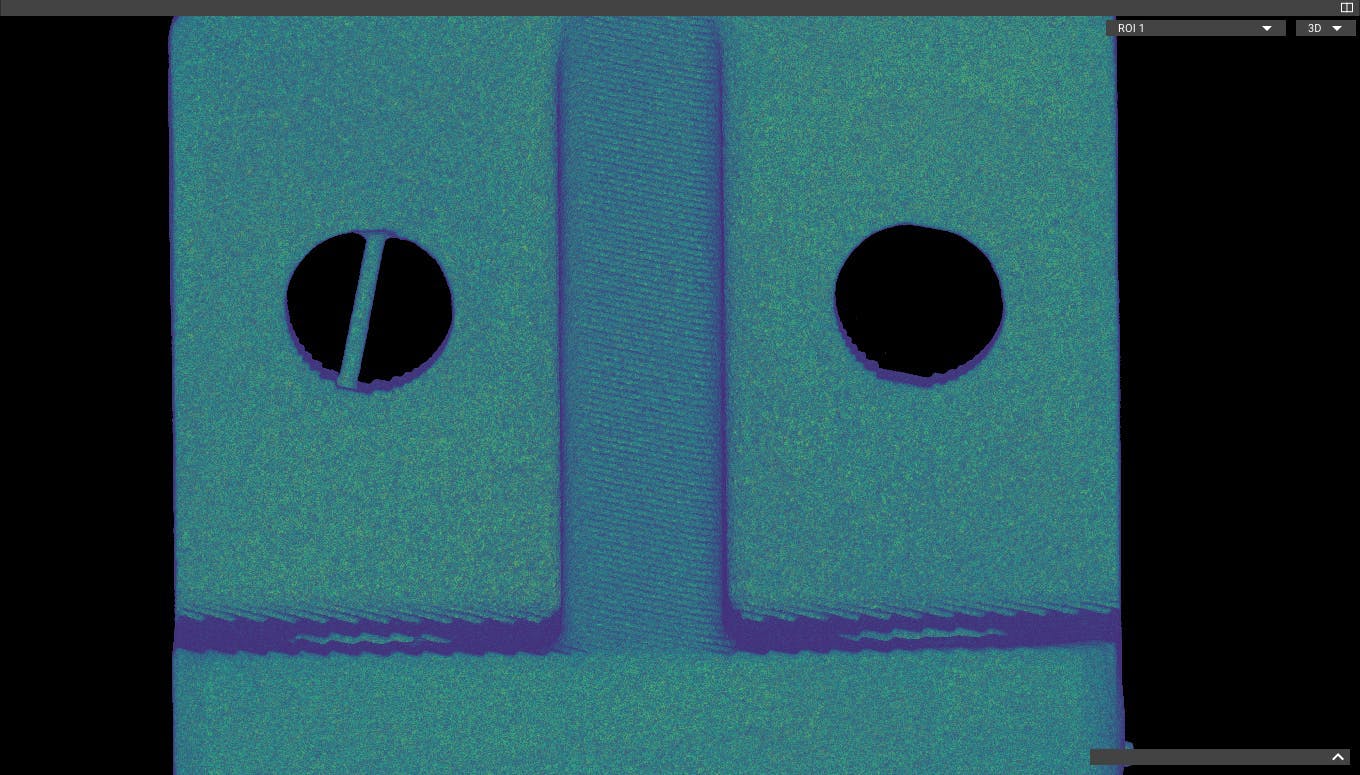
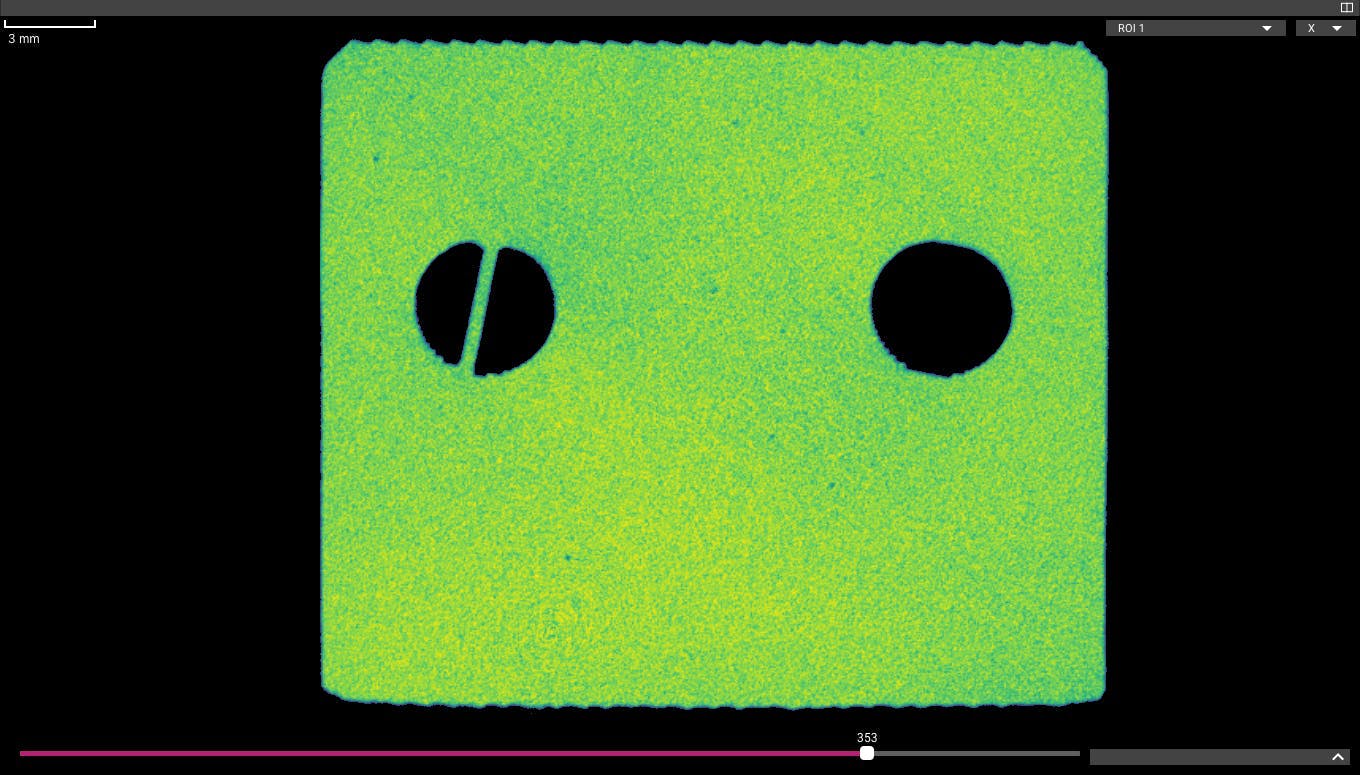
De nombreuses pièces nécessitent des structures de support lorsqu'elles sont fabriquées sur une imprimante 3D SLA. Ces supports stabilisent la pièce et renforcent les zones en surplomb pendant l'impression; ils sont retirés et mis au rebut lors du post-traitement.

Les petits supports situés dans des caractéristiques internes sont faciles à oublier lors du post-traitement, mais ils sont aisément détectables par tomodensitométrie.

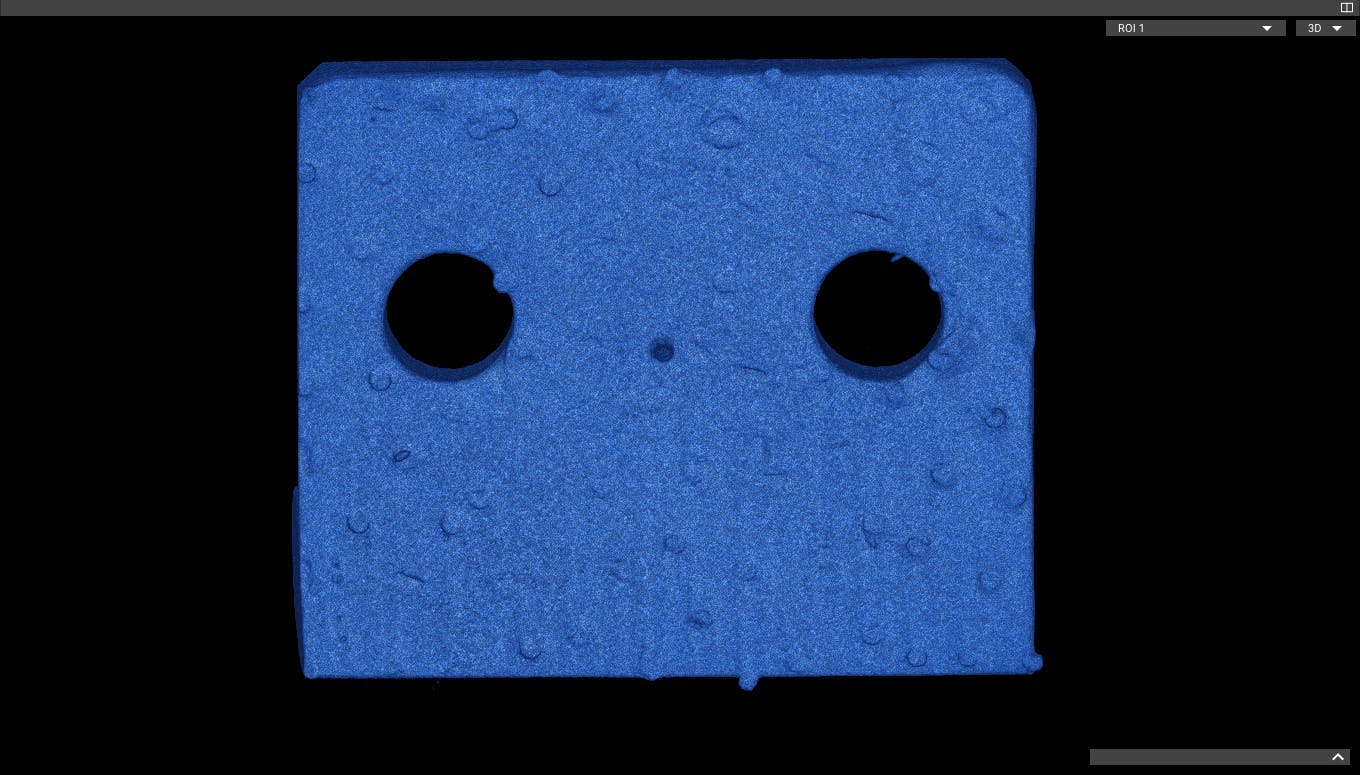
Marques de support

Les supports peuvent laisser des marques visibles sur les pièces imprimées. Les pièces sont généralement orientées lors de l'impression pour éloigner les supports des surfaces critiques, mais cela est parfois inévitable. Dans ce cas, les marques de support peuvent nécessiter un polissage lors du post-traitement.

Le retrait des supports peut nécessiter une force importante, ce qui risque de provoquer de petites fissures dans la pièce et d'endommager certains détails.

Résine piégée

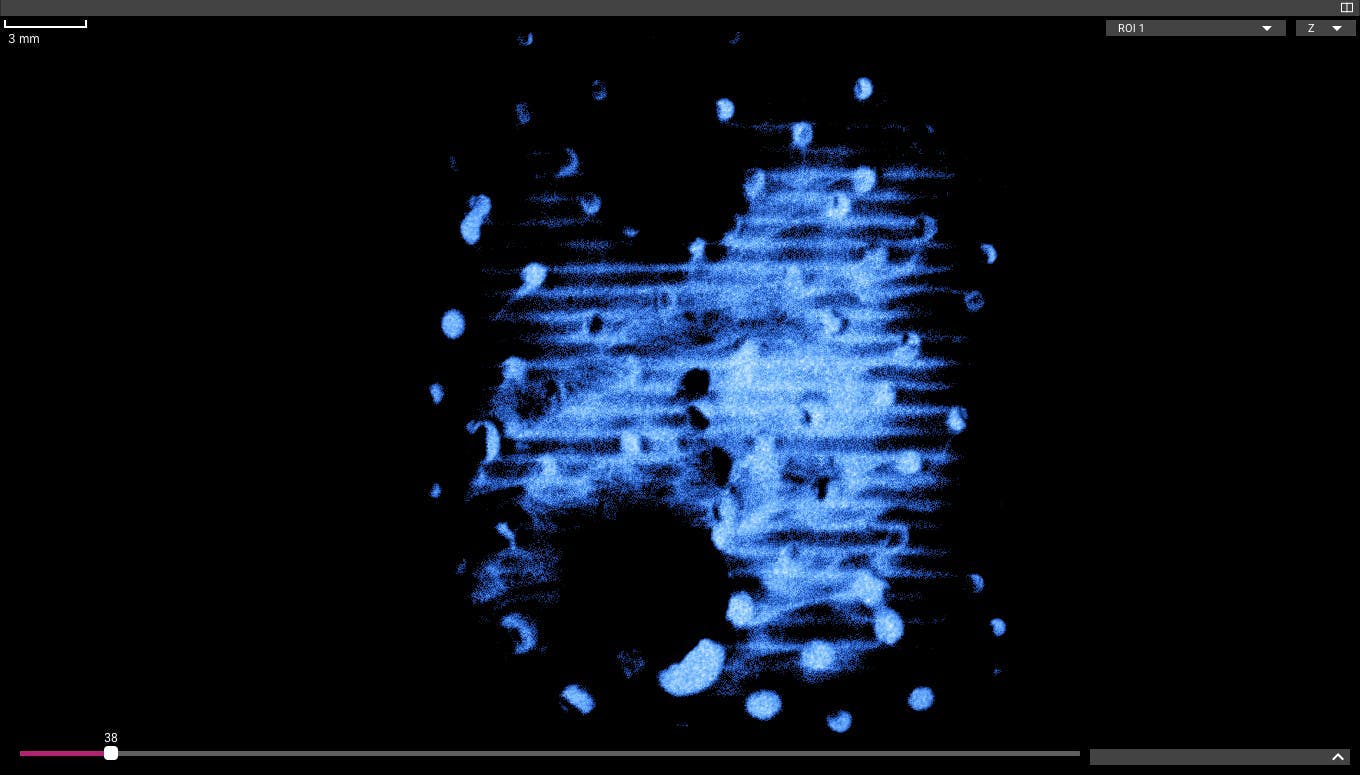
Après l'impression SLA, les pièces sont rincées dans un solvant pour éliminer la résine non polymérisée, puis exposées à une lumière UV pour durcir complètement la pièce. L'élimination de la résine non polymérisée dans les détails internes fins peut être un processus manuel minutieux, et toute résine restante sera durcie lors de l'étape finale de post-polymérisation.

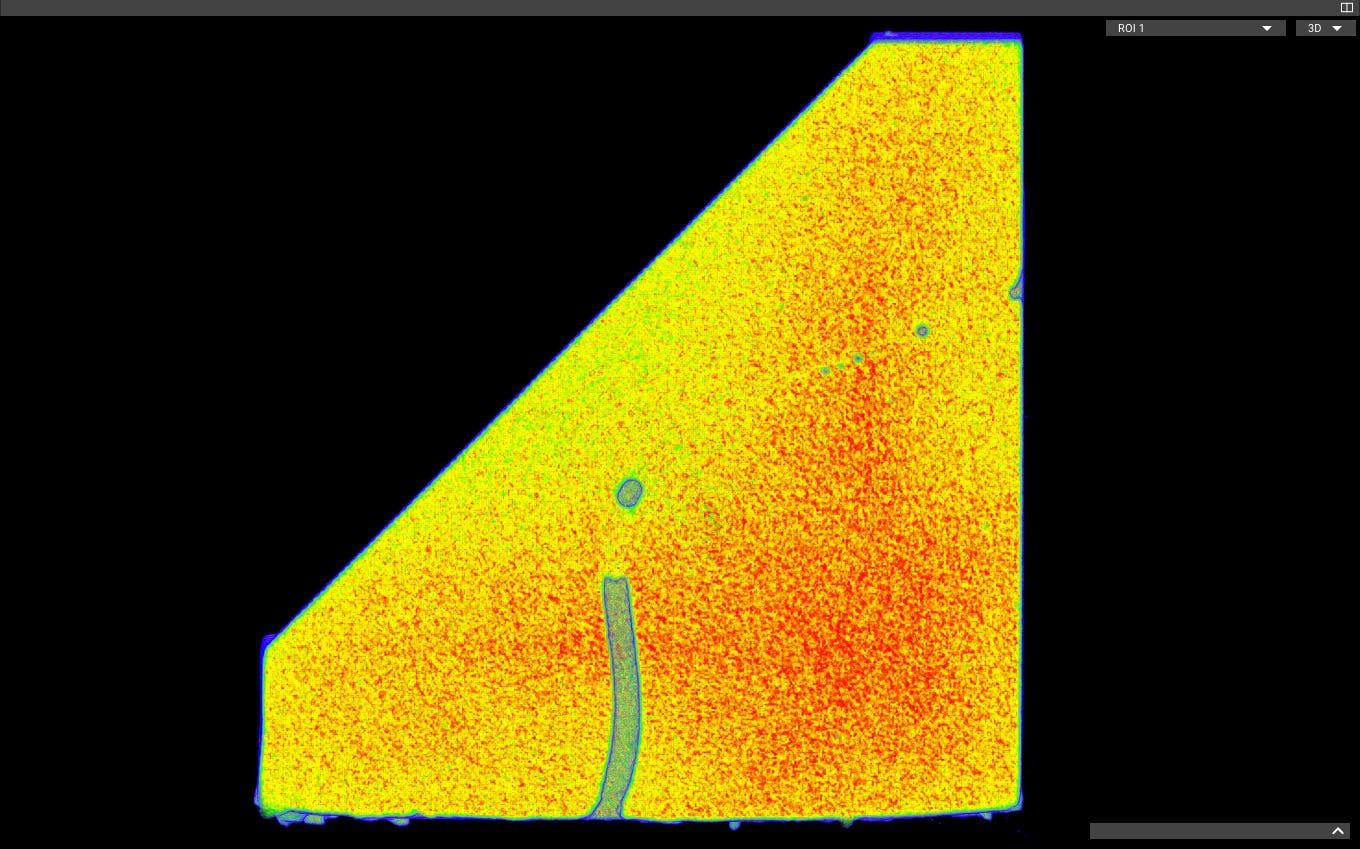
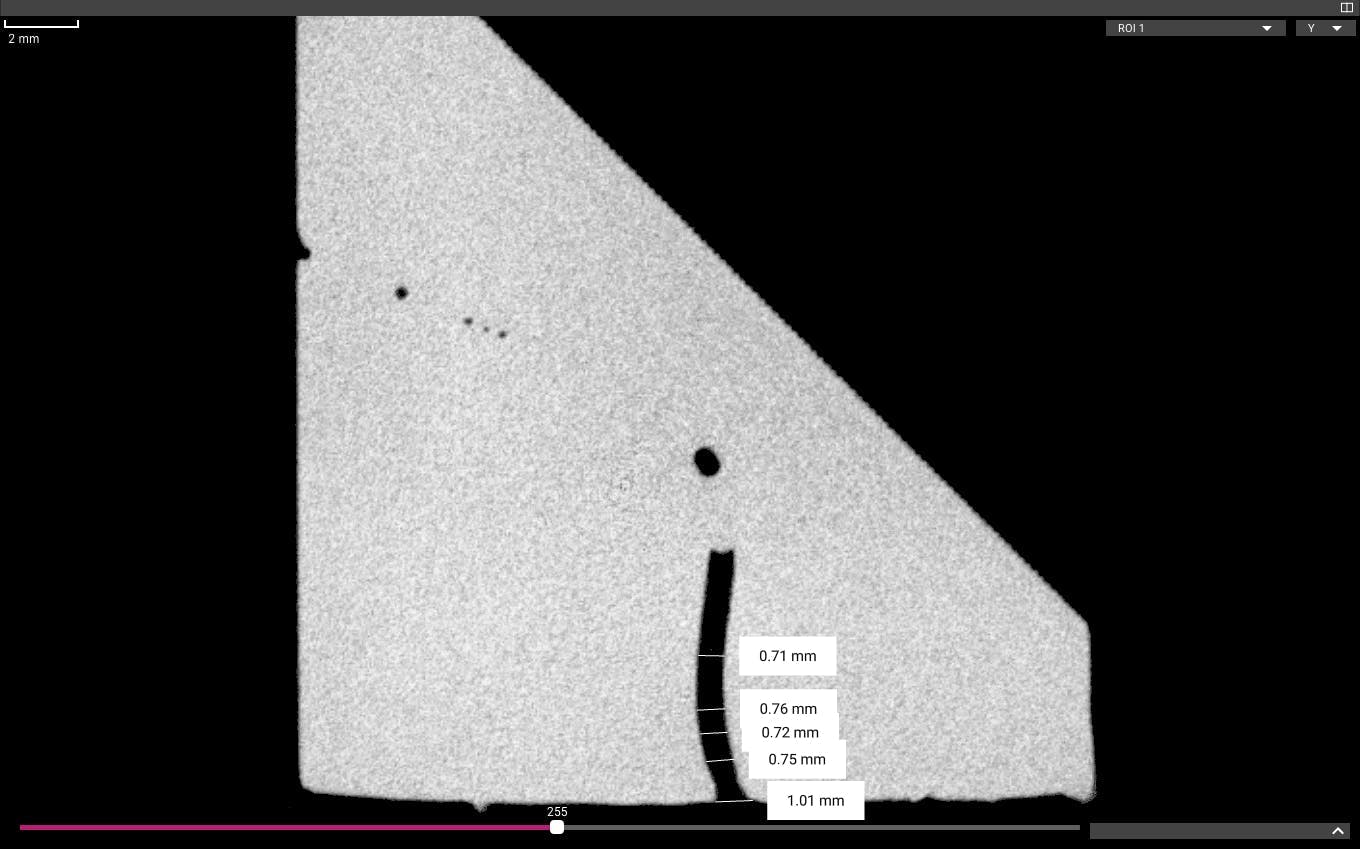
Dans ce cas, la résine non polymérisée n'a pas été entièrement évacuée du canal interne lors de l'étape de rinçage, ce qui a réduit le diamètre du canal par endroits et l'a complètement obstrué ailleurs. Le blocage est invisible de l'extérieur, mais facile à identifier par tomodensitométrie.

Autres articles de la série
  • Page principale : Inspection de pièces imprimées en 3D par tomodensitométrie industrielle
  • Dépôt de fil fondu (FDM)
  • Frittage sélectif par laser (SLS)
  • Multi Jet Fusion (MJF)
  • Frittage laser direct de métal (DMLS)

‍

Resource
Article

Inspection de pièces imprimées en 3D par SLA par tomodensitométrie

August 1, 2022
Resource

Inspection de pièces imprimées en 3D par SLA par tomodensitométrie

Introduction à la technologie SLA

La stéréolithographie (SLA) a été brevetée en 1986 et est devenue la première technologie d'impression 3D commerciale. Les imprimantes 3D SLA utilisent un laser ultraviolet pour polymériser une résine liquide couche par couche afin de créer des pièces solides.

L'impression SLA offre une excellente finition de surface et une grande précision, mais comme tout procédé d'impression 3D, elle nécessite des connaissances spécialisées pour obtenir des résultats optimaux. Un tomodensitomètre industriel permet de détecter rapidement les défauts courants des impressions SLA, y compris ceux qui sont invisibles de l'extérieur.

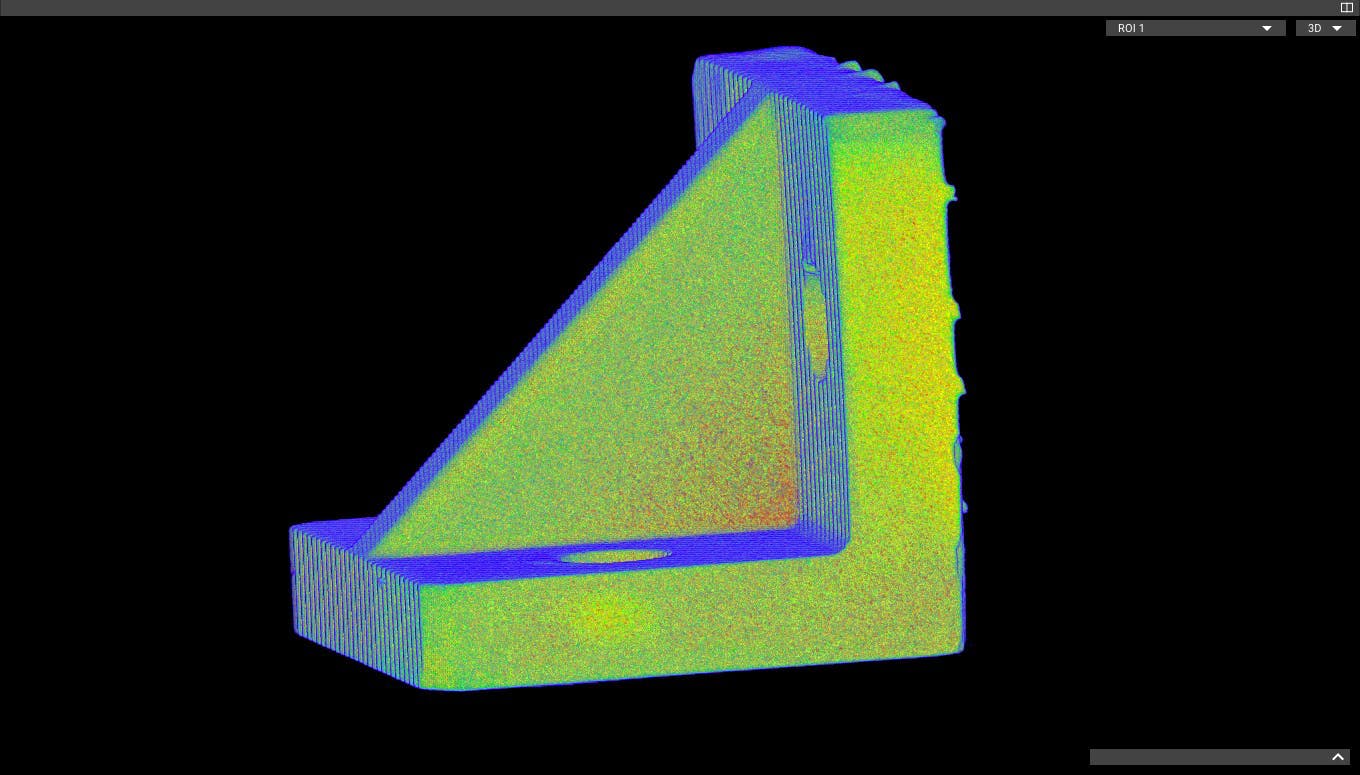
Explorez cette numérisation dans Voyager en créant un compte gratuit.
Supports nécessaires

De nombreuses pièces nécessitent des structures de support lorsqu'elles sont fabriquées sur une imprimante 3D SLA. Ces supports stabilisent la pièce et renforcent les zones en surplomb pendant l'impression; ils sont retirés et mis au rebut lors du post-traitement.

Les petits supports situés dans des caractéristiques internes sont faciles à oublier lors du post-traitement, mais ils sont aisément détectables par tomodensitométrie.
Marques de support

Les supports peuvent laisser des marques visibles sur les pièces imprimées. Les pièces sont généralement orientées lors de l'impression pour éloigner les supports des surfaces critiques, mais cela est parfois inévitable. Dans ce cas, les marques de support peuvent nécessiter un polissage lors du post-traitement.

Le retrait des supports peut nécessiter une force importante, ce qui risque de provoquer de petites fissures dans la pièce et d'endommager certains détails.
Résine piégée

Après l'impression SLA, les pièces sont rincées dans un solvant pour éliminer la résine non polymérisée, puis exposées à une lumière UV pour durcir complètement la pièce. L'élimination de la résine non polymérisée dans les détails internes fins peut être un processus manuel minutieux, et toute résine restante sera durcie lors de l'étape finale de post-polymérisation.

Dans ce cas, la résine non polymérisée n'a pas été entièrement évacuée du canal interne lors de l'étape de rinçage, ce qui a réduit le diamètre du canal par endroits et l'a complètement obstrué ailleurs. Le blocage est invisible de l'extérieur, mais facile à identifier par tomodensitométrie.
Autres articles de la série
  • Page principale : Inspection de pièces imprimées en 3D par tomodensitométrie industrielle
  • Dépôt de fil fondu (FDM)
  • Frittage sélectif par laser (SLS)
  • Multi Jet Fusion (MJF)
  • Frittage laser direct de métal (DMLS)

‍

Flux de travail d'inspection Voyager
Introduction à Voyager
Introduction à Neptune
Introduction à la tomodensitométrie industrielle
Voici Saturn : la tomographie informatisée grand format pour les pièces impossibles à numériser jusqu'à maintenant
Lumafield présente Quality Agent, une technologie d'IA physique qui automatise la détection des défauts et l'analyse des causes profondes pour les fabricants
Une méthode plus rapide pour mesurer les pièces en aluminium
Les scans Lumafield dans la campagne de la Kobe 10 Protro de Nike
Triton et Neptune offrent désormais une puissance de calcul IA sur site grâce à NVIDIA DGX Spark intégré
Présentation de Mars pour une inspection de production à 100 %
Explorer d'autres articles
Passer au contenu principal
Rencontrez Lumafield au Battery Show et à l'ASNT >
en
ja
de
fr
Plateforme
Solutions
Tous les secteurs
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Applications
Ressources
Livres blancs
Études de cas
Webinaires
Pièces et services
Blogue
Perspectives de lumafield
Go/No-Go
Balado sur la fabrication
Premier article
Publication éditoriale
Boutique de marchandise
Portez vos numérisations préférées
Entreprise
À propos
Carrières
Presse
Événements
Lancer Voyager
Contacter le service des ventes
Menu
PlateformeSolutions
Industries
Tous les secteurs
Automobile
Dispositifs médicaux
Agriculture et alimentation
Électronique
Aérospatiale et défense
Équipement sportif
Biens de consommation emballés
Piles
Applications
Ressources
Ressources
Livres blancs
Études de cas
Webinaires
Blogue
Balado Go/No-Go
Premier article
Boutique de marchandise
Pièces et services
Entreprise
Entreprise
À propos
Carrières
Presse
Événements
Contacter le service des ventes
Lancer Voyager
© 2000 Lumafield. Tous droits réservés.
transformer la façon dont
le monde fabrique
tout
Solutions
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Tous les secteurs
Applications
Analyse de défaillance
Analyse et étalonnage concurrentiel
Assurance et contrôle de la qualité (AQ et CQ)
Caractérisation des matériaux
Détection de défauts
Essais non destructifs (END)
Ingénierie inverse
Inspection du premier article (FAI)
Mesure dimensionnelle
Qualification des fournisseurs
Vérification d'assemblage
Vérification et validation de la conception
Toutes les applications
Produits
NeptuneTritonVoyagerMarsSaturne
Ressources
ApprendrePremier articleLivres blancsÉvénementsWebinairesSoutienÉtudes de casTomodensitométrie 101Blogue des ingénieurs
Entreprise
ConnexionÀ proposCarrièresPresseBlogueContact

Abonnez-vous à notre infolettre

info@lumafield.com
ConfidentialitéSécurité de l'informationEntente de services de déploiement
© 2000 Lumafield. Tous droits réservés.