Procédé de fabrication : Soudage des métaux
Le soudage et l'assemblage sont fondamentaux dans la fabrication métallique moderne, avec environ 40 procédés distincts permettant de fusionner solidement des composants métalliques. Ces techniques sont essentielles pour créer tout, des structures aéronautiques aux pièces automobiles haute performance. Ce guide se concentre sur trois des méthodes les plus utilisées pour les métaux : le soudage par points, le soudage par faisceau d'électrons et le soudage par faisceau laser.
Ces méthodes de soudage avancées permettent aux fabricants de créer des joints à haute résistance avec rapidité, précision et efficacité. Dans ce guide, nous explorerons le fonctionnement de chaque procédé, ce qui le rend particulièrement adapté à l'assemblage des métaux, et comment il est appliqué dans divers secteurs pour répondre aux exigences de la fabrication moderne.
Qu'est-ce que le soudage par points ?
Le soudage par points, ou soudage par résistance par points (SRP), est une technique utilisée pour assembler des tôles métalliques en appliquant un courant électrique et une pression afin de créer un point de soudure localisé. Il est couramment utilisé dans l'assemblage automobile, la fabrication d'appareils électroménagers et d'autres industries nécessitant un assemblage métallique rapide, solide et efficace. Le soudage par points est particulièrement efficace pour des matériaux comme l'acier et l'aluminium, et est idéal pour la production à haute vitesse où la résistance est essentielle, mais où l'apparence et l'étanchéité à l'air sont moins critiques.
Le processus de soudage par points
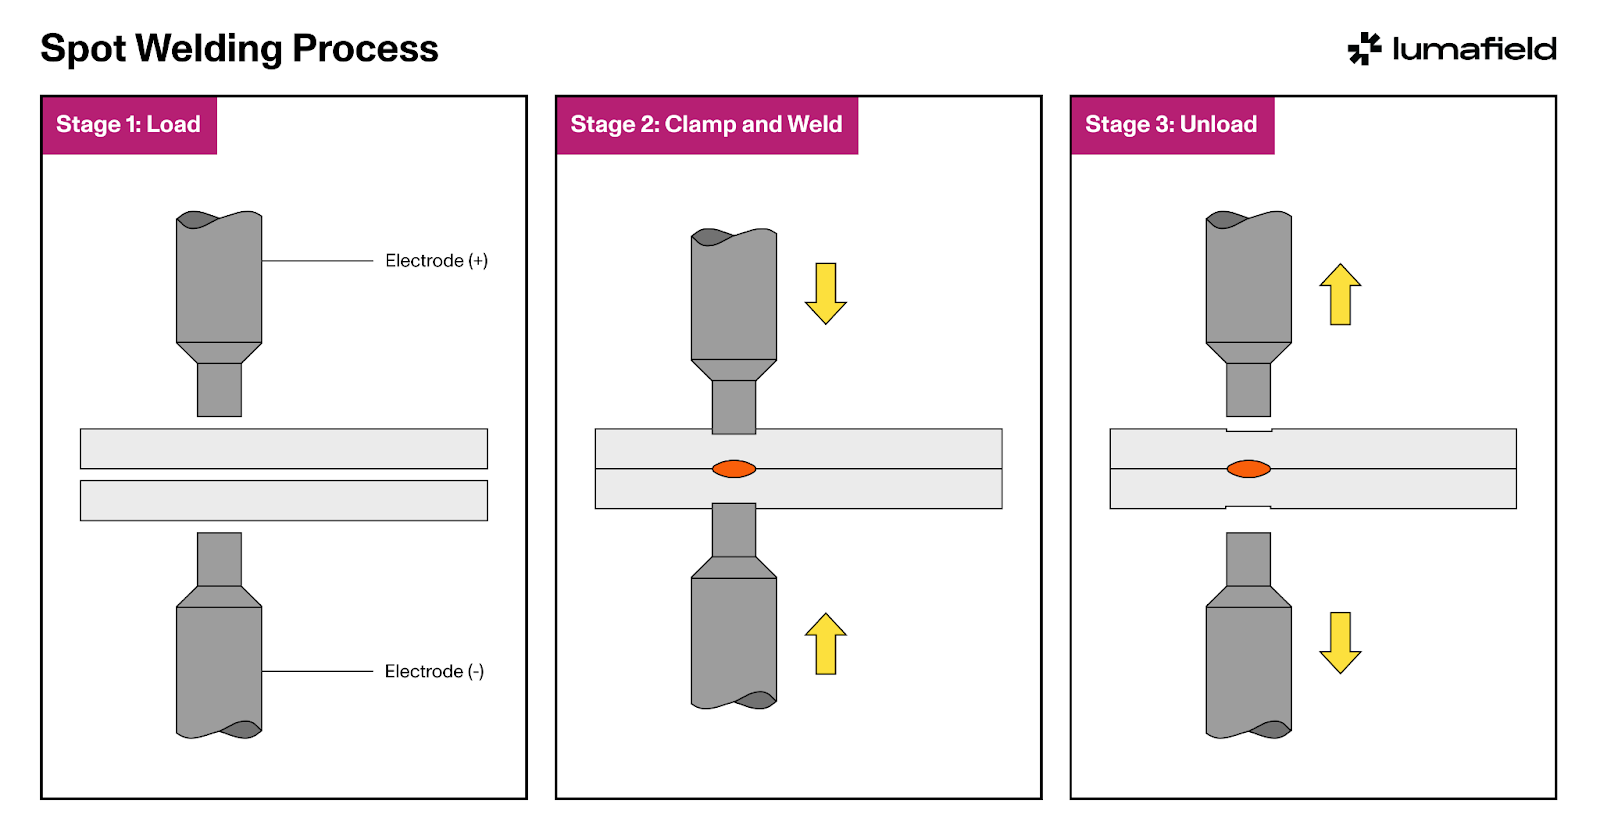
- Préparation: Les tôles métalliques sont superposées à l'endroit prévu pour la soudure, après avoir éliminé tout contaminant pour assurer une liaison optimale.
- Positionnement des électrodes: Des électrodes en alliage de cuivre sont placées de chaque côté des tôles pour concentrer le courant précisément sur le point de soudure.
- Application du courant et de la pression: Un courant électrique élevé traverse les électrodes, générant de la chaleur par résistance au point de contact. Simultanément, les électrodes appliquent une pression pour comprimer les métaux ensemble.
- Formation de la soudure: La chaleur fait fondre le métal au point de contact, créant un point de soudure solide lors du refroidissement et de la solidification sous pression. Chaque soudure ne prend généralement qu'une fraction de seconde.
- Achèvement: Les tôles soudées sont libérées, et des contrôles de qualité automatisés confirment souvent que chaque point de soudure est solide et uniforme.
La rapidité et l'efficacité du soudage par points le rendent indispensable dans la production de masse, notamment pour les carrosseries automobiles et les appareils électroménagers où des joints solides et reproductibles sont cruciaux.
Qu'est-ce que le soudage par faisceau d'électrons ?
Le soudage par faisceau d'électrons (SFE) est un procédé de soudage de haute précision qui utilise un flux concentré d'électrons à haute vitesse pour fusionner les métaux. Ce processus se déroule sous vide, ce qui empêche la contamination et permet d'obtenir des soudures profondes et de haute intégrité. Le SFE est essentiel pour les industries exigeant une déformation thermique minimale, comme les secteurs de l'aérospatiale et du nucléaire.
Le processus de soudage par faisceau d'électrons
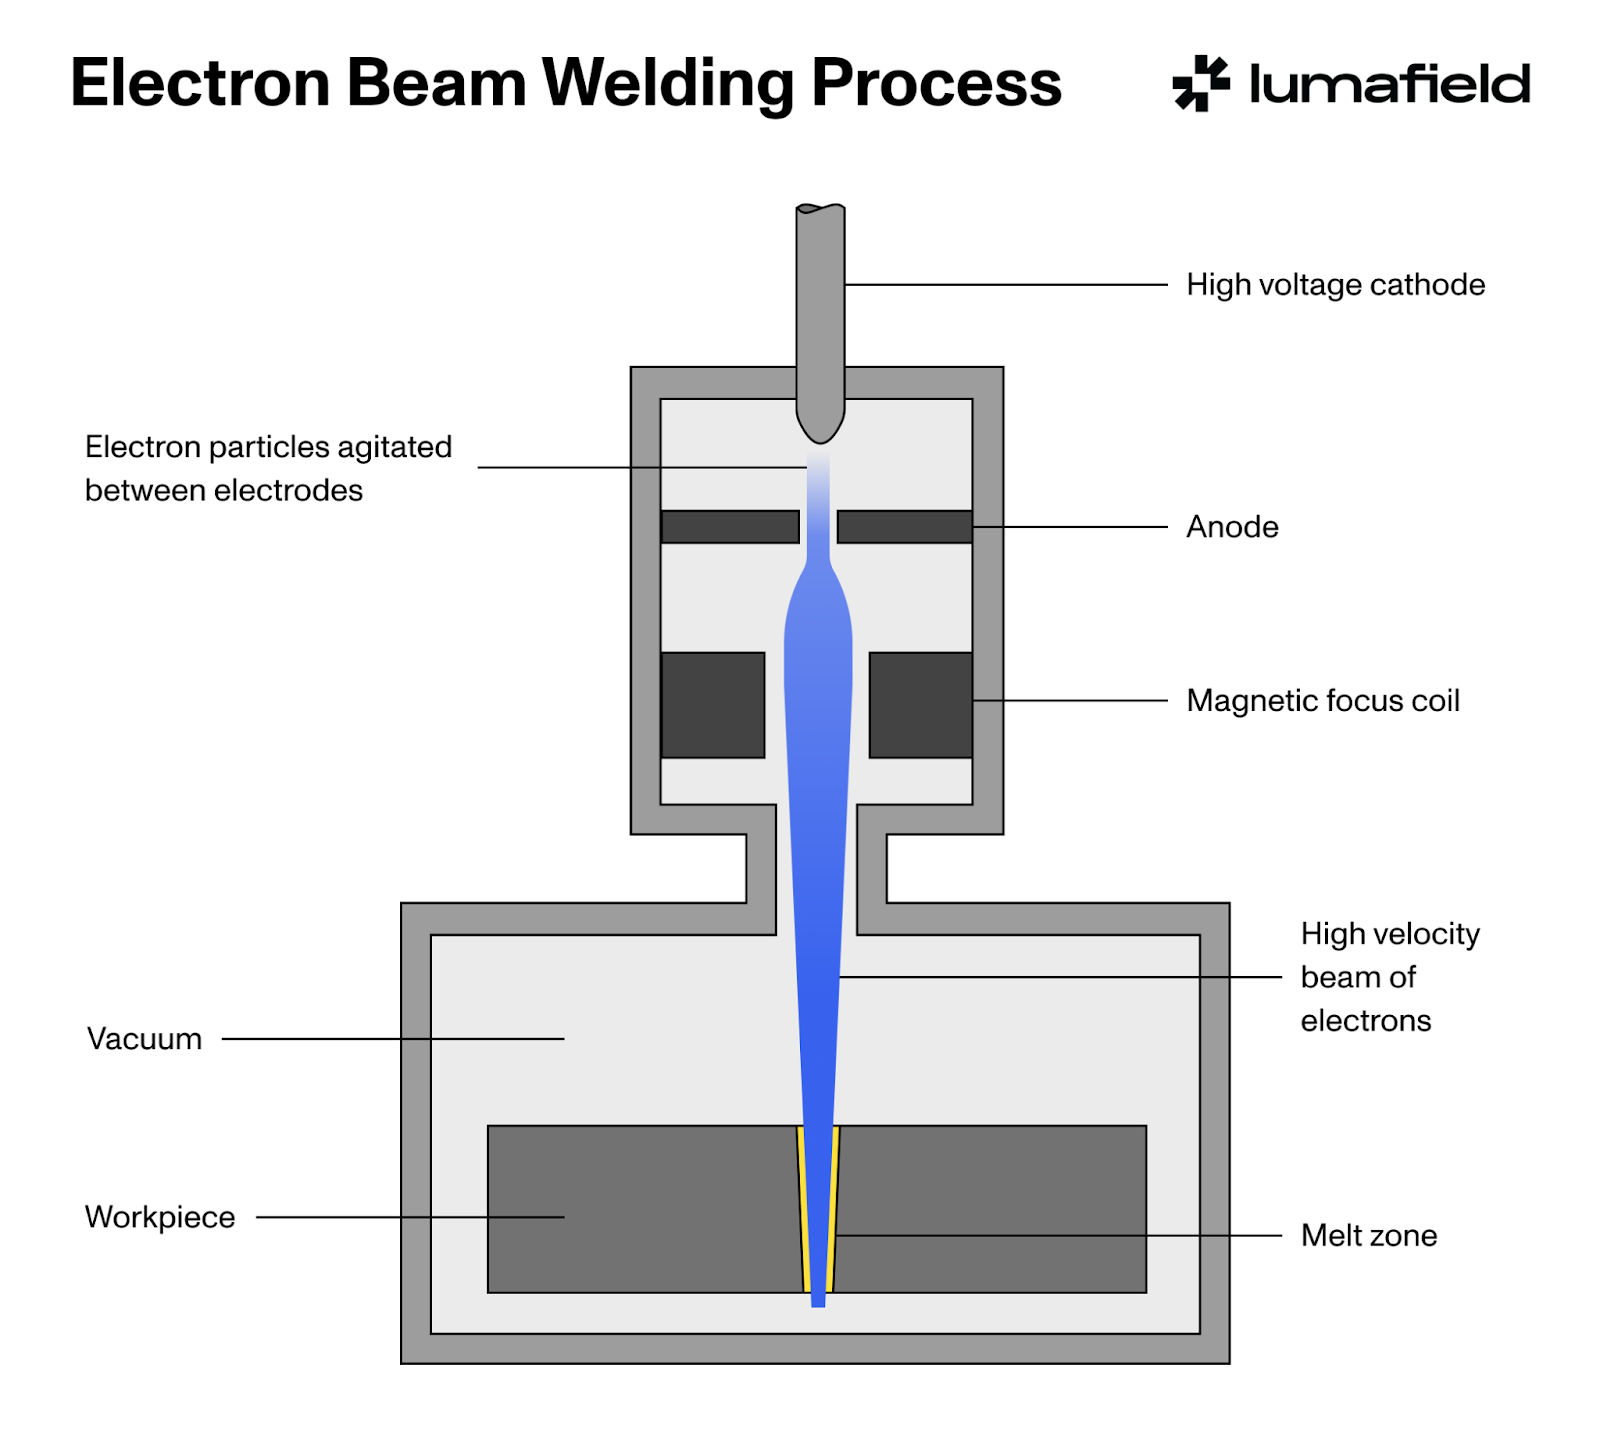
- Mise en place dans la chambre à vide: Les pièces à souder, généralement en métal, sont placées dans une chambre à vide. Cela empêche la dispersion du faisceau d'électrons, garantissant une soudure précise.
- Génération du faisceau d'électrons: Un faisceau d'électrons concentré est généré et dirigé vers les matériaux, transférant l'énergie cinétique en chaleur au point de soudure.
- Soudage: La chaleur intense du faisceau d'électrons fait fondre les métaux au niveau du joint, créant une soudure profonde et étroite. Cette précision permet l'assemblage de matériaux à haute résistance, tels que les aubes de turbine aérospatiales, les pièces de course automobile et les composants de réacteurs nucléaires, où la déformation doit être minimisée.
- Refroidissement et éjection: La pièce refroidit dans la chambre à vide, et la soudure propre et de haute intégrité est terminée.
Le SFE est particulièrement utile pour les matériaux devant résister à des conditions extrêmes, ce qui en fait la méthode privilégiée pour les composants critiques dans les environnements à fortes contraintes.
Qu'est-ce que le soudage par faisceau laser ?
Le soudage par faisceau laser (SFL) utilise un faisceau laser concentré pour faire fondre les matériaux au niveau du joint, produisant des soudures solides et précises avec des zones affectées thermiquement minimales. Le SFL est largement utilisé pour les métaux et les thermoplastiques, en particulier dans les applications nécessitant un contrôle fin et des vitesses élevées, comme les équipements sportifs haute performance, l'électronique et les dispositifs médicaux.
Le processus de soudage par faisceau laser
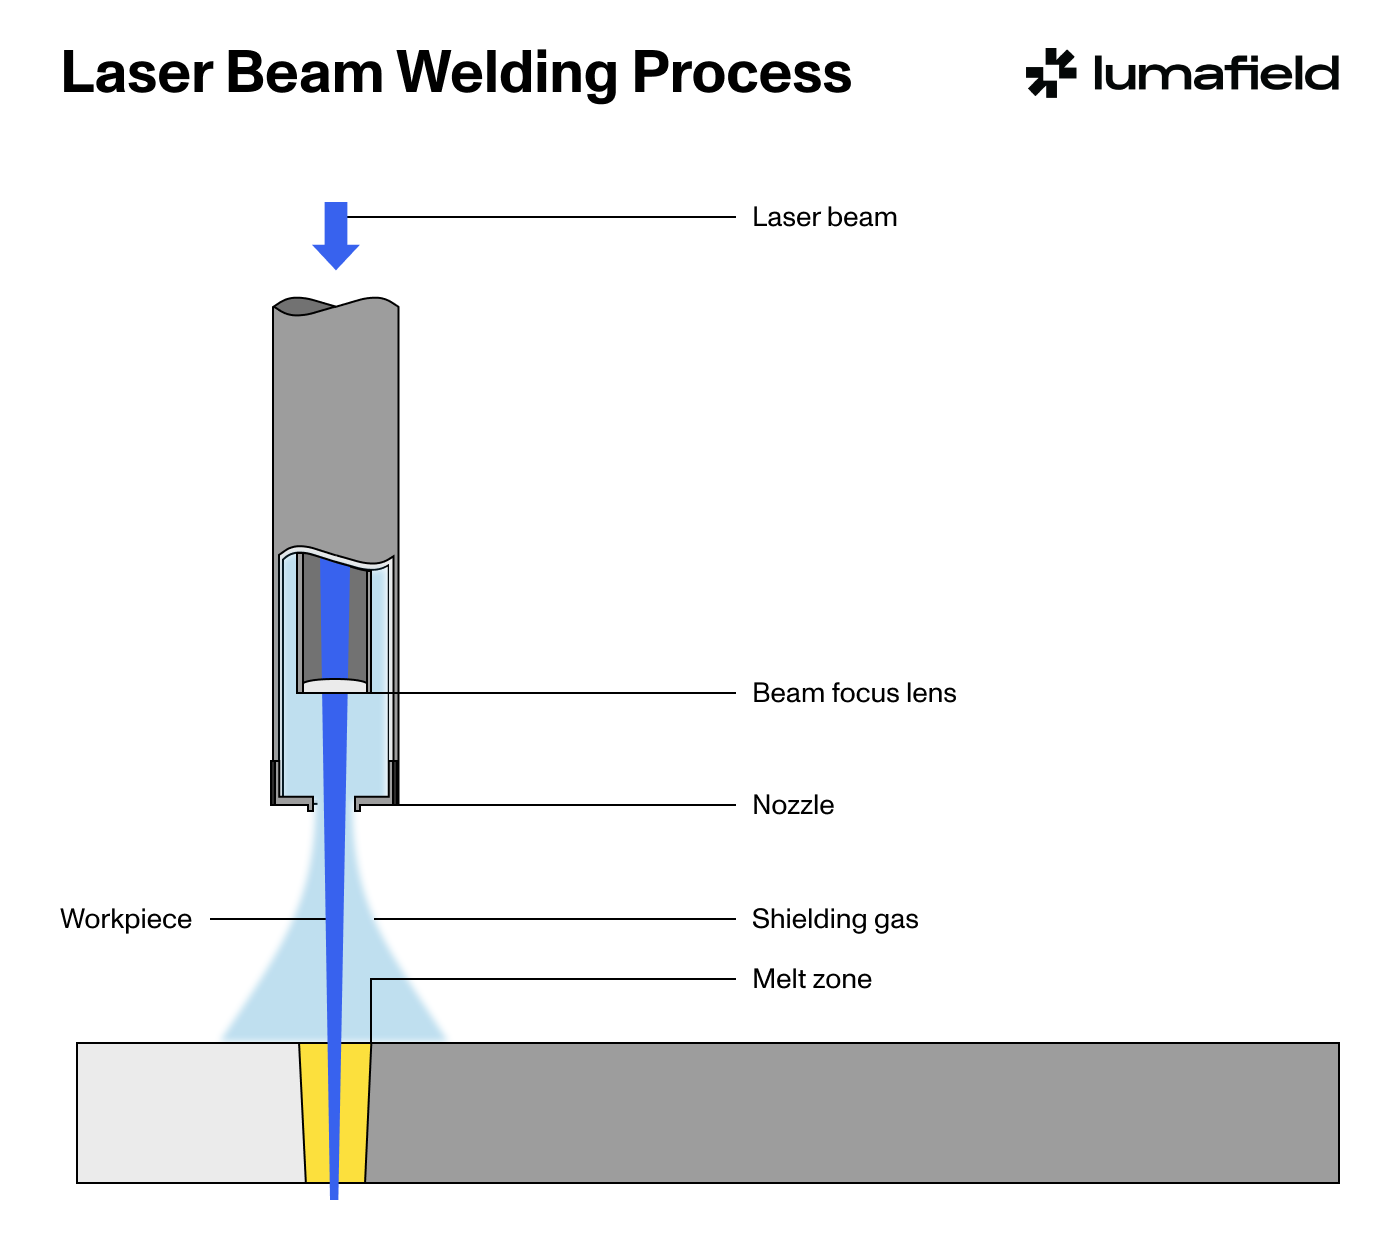
- Génération du laser: Un faisceau laser, provenant généralement d'un laser à l'état solide ou au CO2, est dirigé vers le matériau avec une précision extrême.
- Soudage: Le laser concentré chauffe rapidement les matériaux au niveau du joint, provoquant leur fusion. L'énergie intense et localisée permet un soudage de précision avec une déformation thermique minimale, idéal pour l'assemblage de cellules de batteries de véhicules électriques, d'implants médicaux et de bijoux fins où l'esthétique et l'intégrité structurelle sont essentielles.
- Refroidissement: Le refroidissement rapide qui suit la soudure laser permet d'obtenir une liaison solide avec un gauchissement minimal, garantissant que les composants complexes ou sensibles à la chaleur conservent leur précision dimensionnelle.
La vitesse, la précision et le contrôle du soudage laser (LBW) le rendent indispensable pour les produits nécessitant des soudures de haute qualité avec un minimum de post-traitement, particulièrement dans les secteurs de l'électronique et de l'automobile.
Considérations de conception pour le soudage des métaux
Lors de la conception pour des procédés de soudage des métaux tels que le soudage par points, le soudage par faisceau d'électrons (EBW) et le soudage laser (LBW), plusieurs facteurs clés assurent la résistance, la durabilité et l'efficacité de la soudure :
- Compatibilité des matériaux : Choisir la méthode de soudage adaptée au matériau est essentiel. Le soudage par points convient mieux à l'acier et à certains alliages d'aluminium, tandis que l'EBW et le LBW sont adaptés aux métaux exigeant une grande précision et une pénétration profonde, comme le titane et l'acier inoxydable.
- Conception des joints : Pour l'EBW et le LBW, des tolérances serrées et une conception précise des joints sont cruciales pour créer des soudures solides et fiables. Les bords des joints doivent être propres et bien préparés pour assurer une fusion uniforme et une intégrité structurelle. Le soudage par points, quant à lui, nécessite un chevauchement suffisant à chaque point pour maintenir la résistance sur toute la ligne de soudure.
- Gestion thermique : L'EBW et le LBW génèrent une chaleur localisée importante, pouvant causer des déformations, surtout sur des composants minces ou délicats. Les conceptions doivent tenir compte de la dissipation thermique pour minimiser les dommages aux zones adjacentes, garantissant que les composants conservent leurs dimensions et leur intégrité structurelle.
- Taille et complexité des pièces : Le soudage par points est très efficace pour assembler des tôles minces et des assemblages simples, comme les panneaux de carrosserie automobile. L'EBW et le LBW permettent toutefois de traiter des pièces plus grandes ou complexes nécessitant des soudures précises, ce qui les rend idéaux pour l'aérospatiale et les applications haute performance où la géométrie complexe et la résistance élevée sont essentielles.
Comment la tomographie industrielle peut améliorer le soudage des métaux
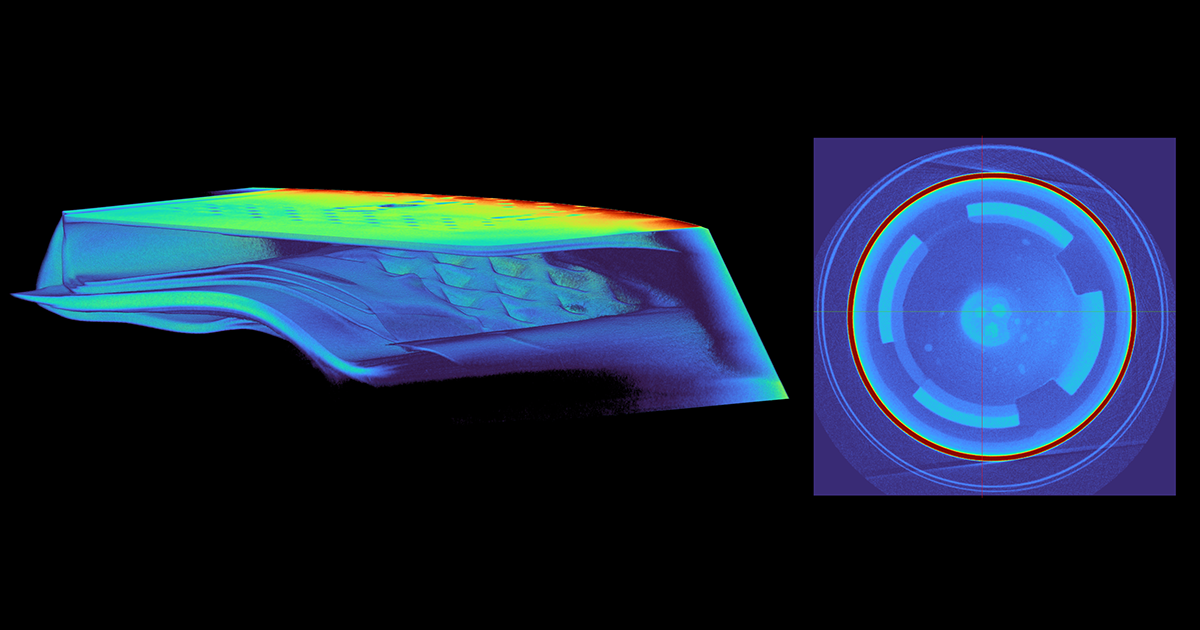
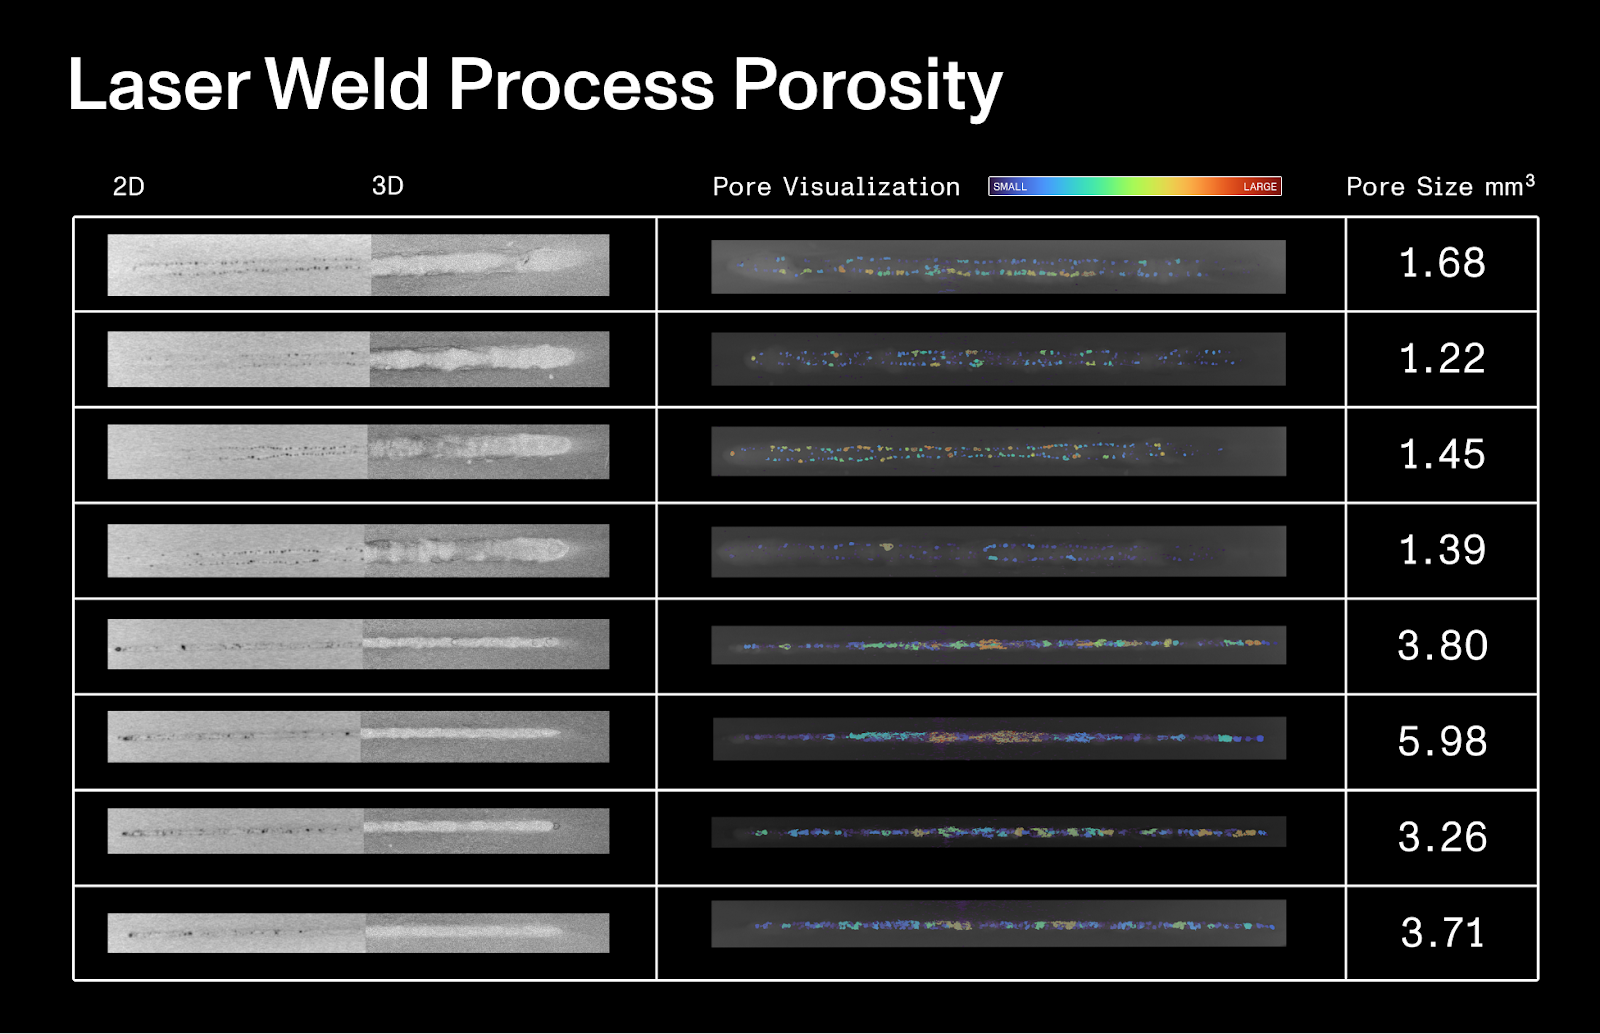
La tomographie industrielle est un outil inestimable pour évaluer et améliorer la qualité des soudures métalliques, offrant des aperçus non destructifs de la structure interne des joints soudés pour les procédés de soudage par points, par faisceau d'électrons et laser.
- Détection des défauts internes : La tomographie révèle des problèmes cachés tels que la porosité, les vides et les fusions incomplètes pouvant compromettre la résistance de la soudure. Cela est particulièrement crucial pour l'EBW et le LBW, où des défauts mineurs peuvent affecter la durabilité des pièces dans des applications à haute contrainte comme l'aérospatiale et l'automobile.
- Vérification de la pénétration et de la précision dimensionnelle : Les scans permettent aux fabricants de mesurer la profondeur de pénétration et de s'assurer que les dimensions des joints respectent des tolérances précises. C'est essentiel pour l'EBW et le LBW, où le contrôle de la profondeur et la géométrie constante sont critiques pour la performance et la sécurité.
- Analyse des zones affectées thermiquement : En EBW et LBW, la tomographie aide à identifier l'étendue des zones affectées thermiquement (ZAT) pour garantir que les effets thermiques n'ont pas affaibli le matériau environnant. Ce niveau d'analyse aide à maintenir la fiabilité des pièces exposées à des conditions extrêmes.
- Optimisation des paramètres de procédé : Les données de tomographie fournissent un retour sur les paramètres de soudage comme la puissance du faisceau, la vitesse et la pression, permettant aux fabricants d'ajuster leurs réglages pour réduire les défauts et améliorer la constance, surtout en production de masse.
- Analyse de défaillance et dépannage : En cas de défaillance des soudures lors des tests ou de l'utilisation, la tomographie peut identifier la cause profonde, comme un mauvais alignement, des fissures internes ou une liaison inadéquate. Ces informations aident les fabricants à effectuer des ajustements ciblés pour prévenir des problèmes similaires lors des futures séries de production.
Conclusion
Le soudage par points, le soudage par faisceau d'électrons et le soudage laser offrent chacun des avantages uniques dans la fabrication métallique, permettant de produire des composants solides, précis et durables. Ces méthodes sont essentielles pour assembler des pièces métalliques avec une intégrité et une performance élevées. Grâce à la tomographie industrielle, les fabricants peuvent optimiser ces procédés, garantissant des soudures constantes, sans défaut et conformes aux normes de qualité les plus strictes.