LIVRE BLANC GRATUIT

Heading

Date
This is some text inside of a div block.
LIVRE BLANC GRATUIT

Heading 1

Heading 2

Heading 3

Heading 4

Heading 5
Heading 6

Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur.

Block quote

Ordered list

  1. Item 1
  2. Item 2
  3. Item 3

Unordered list

  • Item A
  • Item B
  • Item C

Text link

Bold text

Emphasis

Superscript

Subscript

Télécharger la ressource
Merci ! Votre soumission a bien été reçue.
Une erreur est survenue lors de l'envoi du formulaire.

Procédé de fabrication : Moulage par injection de métal (MIM)

Édité par
Date
October 24, 2024
Qu'est-ce que le moulage par injection de métal (MIM) ?

Le moulage par injection de métal (MIM) allie la précision du moulage par injection de plastique à la résistance et à la durabilité du métal. Il s'agit du procédé de fabrication privilégié pour créer de petites pièces métalliques complexes qui seraient difficiles ou coûteuses à produire par des méthodes traditionnelles comme l'usinage ou le moulage. Le MIM est largement utilisé dans les secteurs exigeant des composants métalliques haute performance, notamment les dispositifs médicaux, l'électronique, les armes à feu et l'automobile.

Le MIM offre des avantages considérables par rapport aux techniques de travail des métaux conventionnelles. Il permet de produire des pièces aux géométries complexes et aux tolérances serrées tout en utilisant une grande variété de métaux, notamment l'acier inoxydable, le titane et d'autres alliages haute performance. Ce procédé est particulièrement rentable pour la fabrication de petites pièces en grand volume, car il élimine une grande partie du gaspillage et de la main-d'œuvre associés aux méthodes traditionnelles comme l'usinage.

Malgré ses points forts, le MIM présente des défis uniques, tels que le contrôle des changements dimensionnels lors du processus de frittage. Tout comme le moulage par injection de plastique, le MIM exige un contrôle précis des matériaux, de l'outillage et des paramètres de processus pour garantir des résultats de haute qualité.

Le processus de moulage par injection de métal
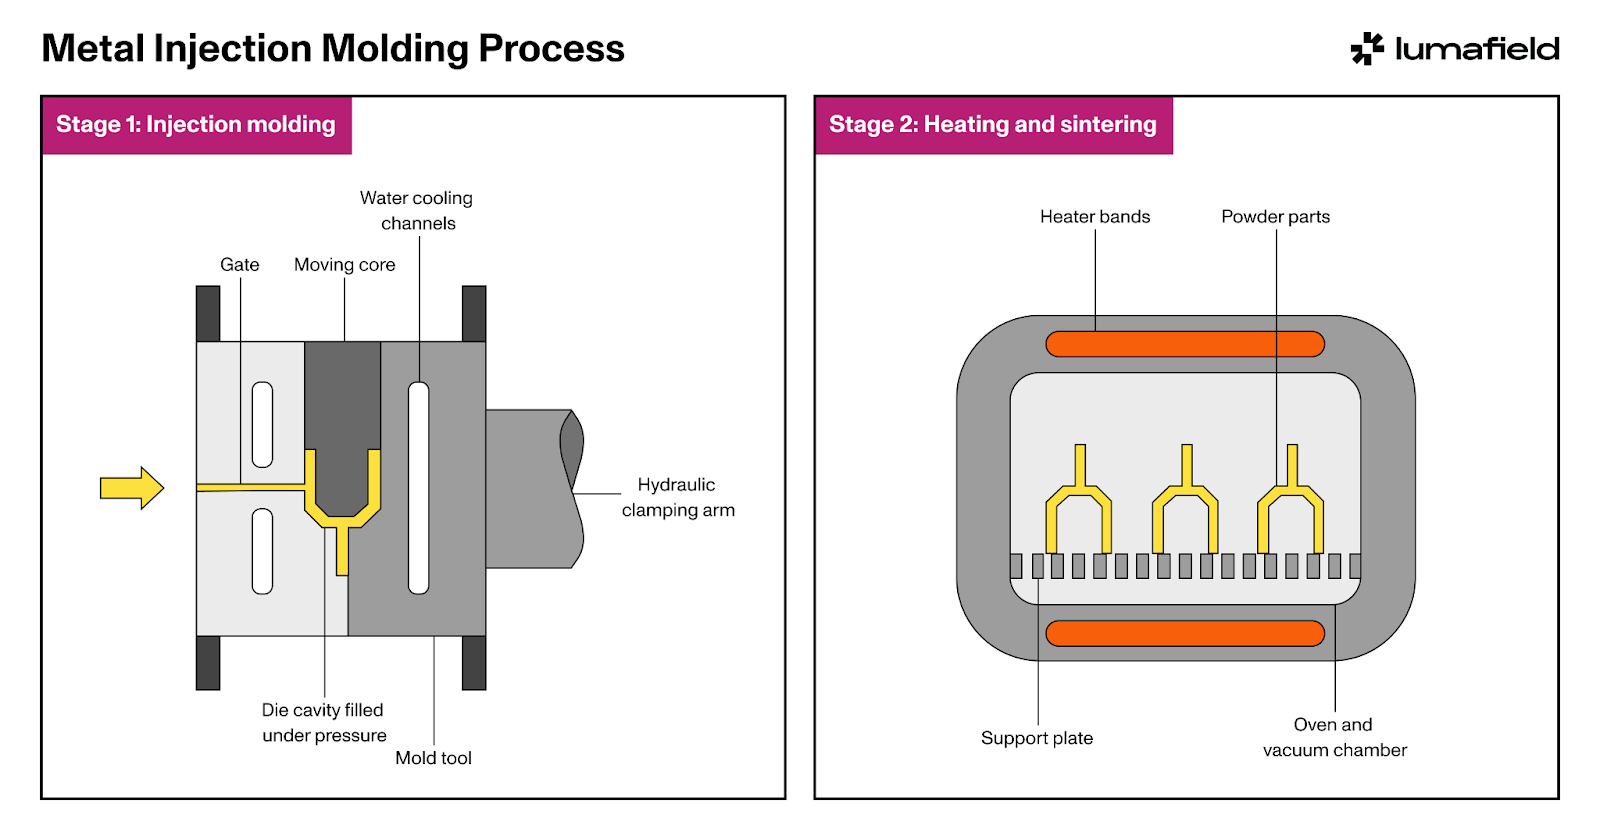
Le processus MIM comprend les étapes suivantes :

  1. Préparation de la matière première : Le MIM commence par le mélange de poudres métalliques fines avec un liant thermoplastique pour créer une matière première homogène. Le liant aide la poudre métallique à s'écouler dans le moule et la maintient en place pendant l'étape de moulage par injection. Cette matière est ensuite granulée en petites pastilles pour faciliter sa manipulation.
  1. Injection : Le mélange métal-liant est injecté dans un moule, de manière similaire au moulage par injection de plastique. Ce moule est conçu pour créer la forme brute de la pièce finale. À ce stade, la pièce est appelée « pièce verte ». Le processus d'injection est crucial, car il détermine la précision de la géométrie et des caractéristiques internes de la pièce.
  1. Déliantage : Après le moulage, le liant doit être éliminé pour ne laisser que le métal. Cette étape, appelée déliantage, est réalisée par une combinaison de procédés thermiques ou à base de solvants. Le résultat est une structure poreuse appelée « pièce brune », qui nécessite encore une densification supplémentaire.
  1. Frittage : La pièce brune est placée dans un four et chauffée juste en dessous du point de fusion du métal, ce qui provoque la liaison des particules métalliques entre elles. Pendant le frittage, la pièce rétrécit et se densifie, atteignant ses dimensions finales et ses propriétés mécaniques. Cette étape est essentielle pour obtenir la résistance, la dureté et la précision de la pièce.
  1. Post-traitement (optionnel) : Selon l'application, la pièce frittée peut subir des processus supplémentaires tels que l'usinage, le traitement thermique ou la finition de surface afin de respecter des tolérances ou des normes de performance spécifiques.
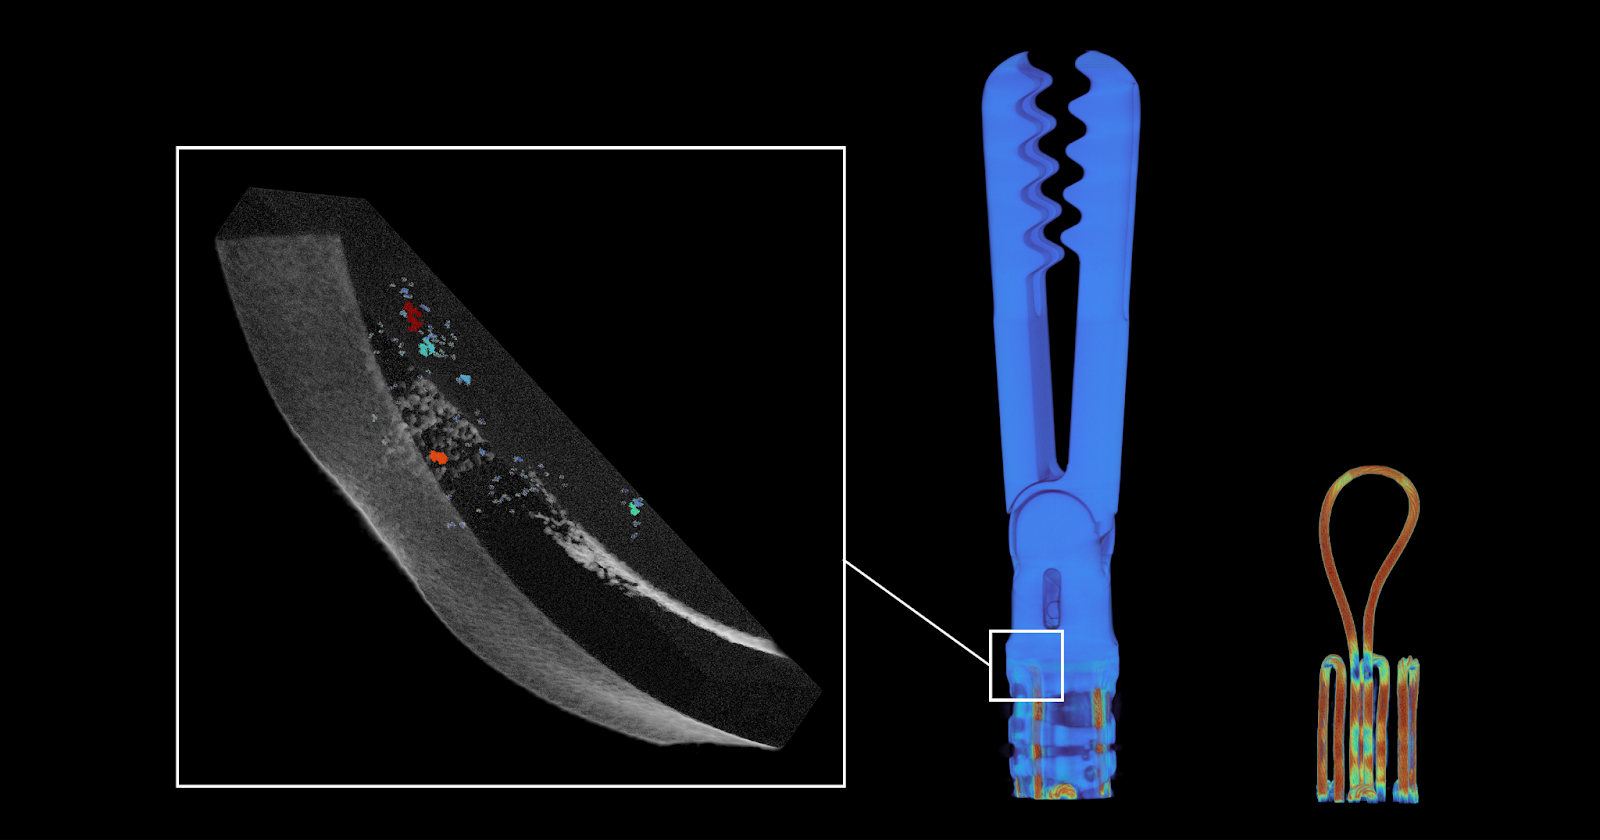
Cette tomodensitométrie industrielle d'un instrument chirurgical révèle une porosité interne au niveau de l'articulation de la poignée, probablement causée par un frittage incomplet lors du processus MIM, où les particules métalliques ne se sont pas entièrement liées. Nous pouvons également vérifier l'assemblage, en nous assurant que l'intégration du fil est sécurisée et alignée, ce qui est essentiel pour la fiabilité et la performance de l'instrument pendant la chirurgie.
Considérations de conception pour le moulage par injection de métal

La conception de pièces pour le MIM exige une compréhension approfondie des processus de moulage par injection et de frittage du métal afin de garantir que les pièces répondent aux spécifications requises tout en restant rentables.

  • Contrôle du retrait : Une considération clé dans le MIM est le retrait qui se produit pendant le frittage. Les pièces rétrécissent généralement de 15 à 20 % à mesure que les particules métalliques fusionnent. Les concepteurs doivent tenir compte de ce retrait lors de la conception initiale du moule pour s'assurer que la pièce finale respecte les exigences dimensionnelles.
  • Épaisseur de paroi : Une épaisseur de paroi uniforme est essentielle pour assurer un écoulement constant du matériau lors de l'injection et réduire le risque de défauts. Des parois minces peuvent entraîner un remplissage incomplet, tandis que des sections excessivement épaisses peuvent provoquer un gauchissement lors du frittage.
  • Dépouilles : Comme pour le moulage par injection de plastique, l'intégration de dépouilles facilite l'éjection de la pièce verte hors du moule. Des dépouilles appropriées réduisent également le risque d'endommagement des caractéristiques délicates lors du processus d'éjection.
  • Géométries complexes : Le moulage par injection de métal (MIM) est tout indiqué pour créer des formes complexes qui seraient difficiles ou coûteuses à usiner. Toutefois, les concepteurs doivent tenir compte d'éléments comme les contre-dépouilles, les filetages et les angles vifs, qui peuvent compliquer les étapes de moulage et de frittage.
  • Considérations post-frittage : Les pièces nécessitant des tolérances serrées ou des finis de surface améliorés peuvent exiger des opérations après le frittage, comme l'usinage ou le polissage. Les concepteurs devraient prévoir ces étapes supplémentaires dès la phase de conception initiale afin de garantir que la pièce finale respecte les normes de performance sans nécessiter un post-traitement excessif.
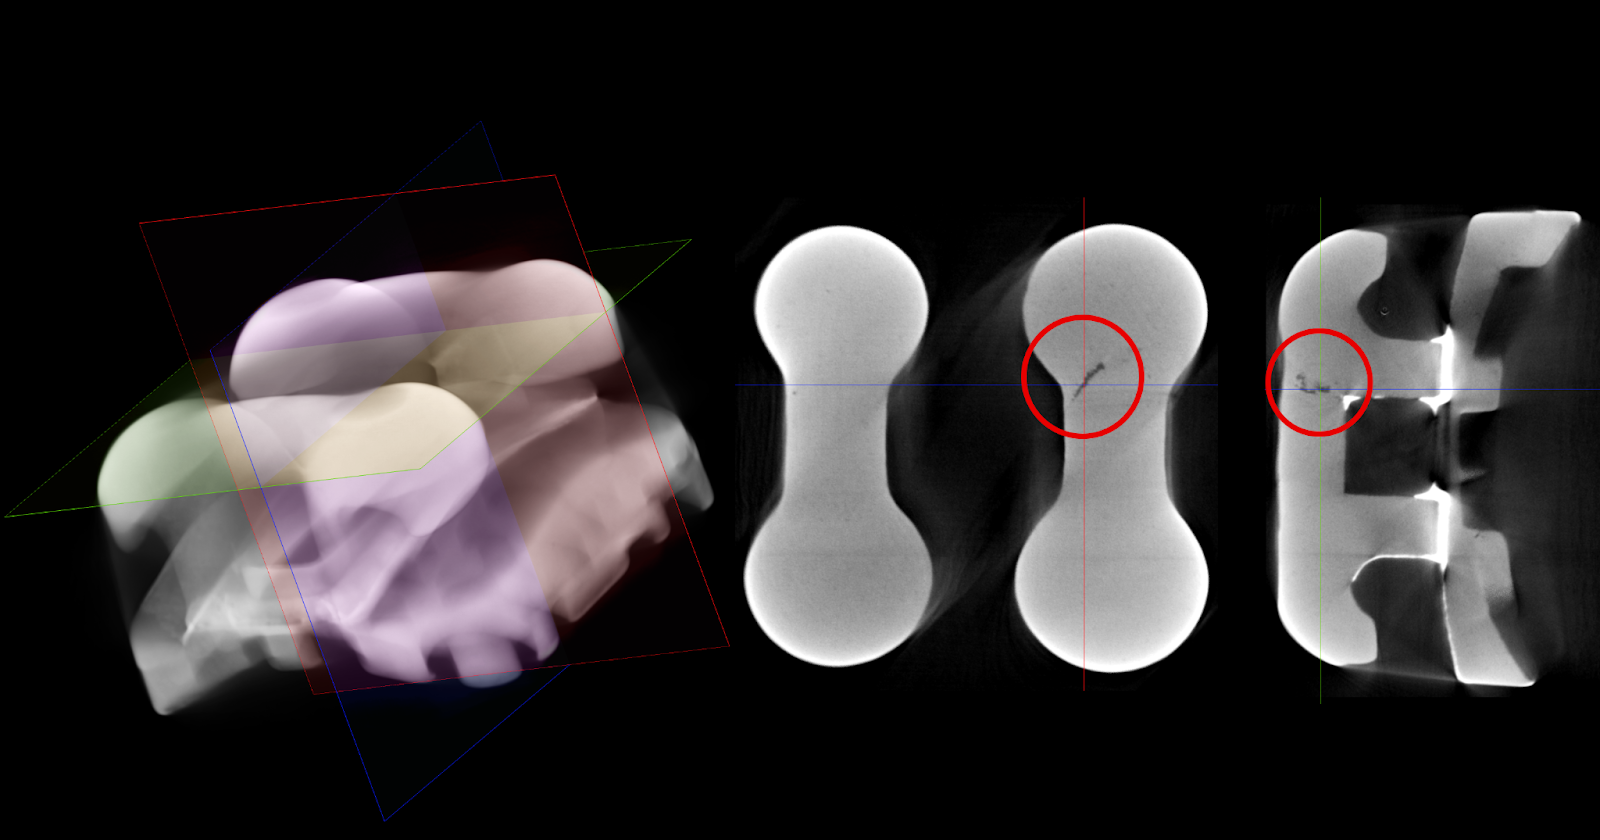
Le moulage par injection de métal (MIM) permet la production en série de petites pièces complexes avec une grande précision et une résistance élevée, ce qui en fait une solution idéale pour la fabrication de boîtiers orthodontiques. Grâce à cette tomodensitométrie industrielle de boîtiers MIM en acier inoxydable, nous pouvons localiser la porosité interne et évaluer les joints de brasage à base de nickel ou d'argent.
Comment la tomodensitométrie industrielle peut améliorer le moulage par injection de métal

La tomodensitométrie (CT) industrielle joue un rôle crucial dans l'optimisation des procédés MIM en offrant un aperçu détaillé et non destructif des structures internes des pièces métalliques.

  • Détection des défauts internes : Dans le procédé MIM, où l'on utilise de fines poudres métalliques, des défauts internes comme la porosité, les vides ou les microfissures peuvent survenir lors des étapes d'injection et de frittage. La tomodensitométrie industrielle offre une méthode non destructive pour inspecter la structure interne des pièces et détecter les défauts tôt dans la production. Cela est particulièrement critique pour le MIM, car des défauts cachés peuvent nuire considérablement aux propriétés mécaniques et à la durabilité de petits composants métalliques de précision.
  • Évaluation de la stabilité dimensionnelle : L'étape de frittage dans le procédé MIM entraîne un retrait du matériau et un gauchissement potentiel, ce qui peut affecter les dimensions de la pièce. La tomodensitométrie permet d'effectuer des mesures très précises des géométries internes et externes, aidant ainsi les fabricants à vérifier que les pièces respectent les tolérances de conception après le frittage. Cela garantit une constance dimensionnelle, essentielle pour les pièces MIM utilisées dans des secteurs comme l'aérospatiale ou les dispositifs médicaux, où la précision est primordiale.
  • Optimisation des procédés et analyse de l'écoulement des matériaux : Le MIM exige un contrôle précis de l'écoulement des matériaux et de la distribution des particules. La tomodensitométrie permet aux fabricants de visualiser la répartition des particules métalliques dans le moule et d'identifier toute incohérence dans l'écoulement ou la densité du matériau pendant le frittage. Cela aide à optimiser les paramètres du procédé, tels que la pression de moulage, la vitesse d'injection ou la température de frittage, menant à une meilleure qualité des pièces et à une production plus efficace.
  • Validation des prototypes et vérification des moules : Pour le MIM, la validation du moule et des premiers prototypes est essentielle avant de passer à la production à grande échelle. Les tomodensitogrammes offrent une vue complète de la structure interne des prototypes, permettant aux fabricants de confirmer que les moules produisent des pièces exactes et que les procédés de frittage sont correctement réglés. Cette validation initiale aide à réduire le risque de défauts en production de masse et évite des refontes ou des modifications d'outillage coûteuses par la suite.
  • Enquête sur les défaillances : Lorsque des pièces MIM échouent lors des tests ou de l'utilisation, la tomodensitométrie est un outil indispensable pour l'analyse des causes profondes. En fournissant une imagerie détaillée de la structure interne, les fabricants peuvent identifier des défauts précis — qu'ils résultent d'un frittage inadéquat, d'incohérences de matériaux ou de fissures cachées — et prendre des mesures correctives pour améliorer les futures séries de production.
  • Réduction du gaspillage et amélioration de la durabilité : Le MIM implique des matières premières coûteuses et le traitement post-frittage est chronophage. En utilisant la tomodensitométrie pour détecter les défauts tôt, les fabricants peuvent réduire les taux de rebut, les retouches et le gaspillage de matériaux. Cela améliore non seulement l'efficacité globale de la production, mais favorise également la durabilité en minimisant le besoin en matériaux excédentaires et la consommation d'énergie.
Conclusion

Le moulage par injection de métal (MIM) est un procédé puissant qui allie la flexibilité du moulage par injection à la résistance et à la durabilité des métaux. En permettant la production de petites pièces complexes avec des tolérances serrées, le MIM répond à des applications critiques dans divers secteurs. Toutefois, le procédé présente des défis uniques, particulièrement lors du frittage, où des changements dimensionnels et des défauts internes peuvent survenir.

La tomodensitométrie industrielle permet de relever ces défis en offrant aux fabricants un aperçu détaillé et non destructif de la qualité des pièces et de l'efficacité des procédés. En utilisant la tomodensitométrie pour détecter les défauts, vérifier les dimensions et optimiser les procédés, les fabricants peuvent améliorer la qualité des pièces MIM, réduire le gaspillage et atteindre une efficacité de production supérieure.

Découvrez comment la tomodensitométrie industrielle peut optimiser votre procédé MIM
Resource
Article

Procédé de fabrication : Moulage par injection de métal (MIM)

October 24, 2024
Resource

Procédé de fabrication : Moulage par injection de métal (MIM)

Qu'est-ce que le moulage par injection de métal (MIM) ?

Le moulage par injection de métal (MIM) allie la précision du moulage par injection de plastique à la résistance et à la durabilité du métal. Il s'agit du procédé de fabrication privilégié pour créer de petites pièces métalliques complexes qui seraient difficiles ou coûteuses à produire par des méthodes traditionnelles comme l'usinage ou le moulage. Le MIM est largement utilisé dans les secteurs exigeant des composants métalliques haute performance, notamment les dispositifs médicaux, l'électronique, les armes à feu et l'automobile.

Le MIM offre des avantages considérables par rapport aux techniques de travail des métaux conventionnelles. Il permet de produire des pièces aux géométries complexes et aux tolérances serrées tout en utilisant une grande variété de métaux, notamment l'acier inoxydable, le titane et d'autres alliages haute performance. Ce procédé est particulièrement rentable pour la fabrication de petites pièces en grand volume, car il élimine une grande partie du gaspillage et de la main-d'œuvre associés aux méthodes traditionnelles comme l'usinage.

Malgré ses points forts, le MIM présente des défis uniques, tels que le contrôle des changements dimensionnels lors du processus de frittage. Tout comme le moulage par injection de plastique, le MIM exige un contrôle précis des matériaux, de l'outillage et des paramètres de processus pour garantir des résultats de haute qualité.

Le processus de moulage par injection de métal

Le processus MIM comprend les étapes suivantes :

  1. Préparation de la matière première : Le MIM commence par le mélange de poudres métalliques fines avec un liant thermoplastique pour créer une matière première homogène. Le liant aide la poudre métallique à s'écouler dans le moule et la maintient en place pendant l'étape de moulage par injection. Cette matière est ensuite granulée en petites pastilles pour faciliter sa manipulation.
  1. Injection : Le mélange métal-liant est injecté dans un moule, de manière similaire au moulage par injection de plastique. Ce moule est conçu pour créer la forme brute de la pièce finale. À ce stade, la pièce est appelée « pièce verte ». Le processus d'injection est crucial, car il détermine la précision de la géométrie et des caractéristiques internes de la pièce.
  1. Déliantage : Après le moulage, le liant doit être éliminé pour ne laisser que le métal. Cette étape, appelée déliantage, est réalisée par une combinaison de procédés thermiques ou à base de solvants. Le résultat est une structure poreuse appelée « pièce brune », qui nécessite encore une densification supplémentaire.
  1. Frittage : La pièce brune est placée dans un four et chauffée juste en dessous du point de fusion du métal, ce qui provoque la liaison des particules métalliques entre elles. Pendant le frittage, la pièce rétrécit et se densifie, atteignant ses dimensions finales et ses propriétés mécaniques. Cette étape est essentielle pour obtenir la résistance, la dureté et la précision de la pièce.
  1. Post-traitement (optionnel) : Selon l'application, la pièce frittée peut subir des processus supplémentaires tels que l'usinage, le traitement thermique ou la finition de surface afin de respecter des tolérances ou des normes de performance spécifiques.
Cette tomodensitométrie industrielle d'un instrument chirurgical révèle une porosité interne au niveau de l'articulation de la poignée, probablement causée par un frittage incomplet lors du processus MIM, où les particules métalliques ne se sont pas entièrement liées. Nous pouvons également vérifier l'assemblage, en nous assurant que l'intégration du fil est sécurisée et alignée, ce qui est essentiel pour la fiabilité et la performance de l'instrument pendant la chirurgie.
Considérations de conception pour le moulage par injection de métal

La conception de pièces pour le MIM exige une compréhension approfondie des processus de moulage par injection et de frittage du métal afin de garantir que les pièces répondent aux spécifications requises tout en restant rentables.

  • Contrôle du retrait : Une considération clé dans le MIM est le retrait qui se produit pendant le frittage. Les pièces rétrécissent généralement de 15 à 20 % à mesure que les particules métalliques fusionnent. Les concepteurs doivent tenir compte de ce retrait lors de la conception initiale du moule pour s'assurer que la pièce finale respecte les exigences dimensionnelles.
  • Épaisseur de paroi : Une épaisseur de paroi uniforme est essentielle pour assurer un écoulement constant du matériau lors de l'injection et réduire le risque de défauts. Des parois minces peuvent entraîner un remplissage incomplet, tandis que des sections excessivement épaisses peuvent provoquer un gauchissement lors du frittage.
  • Dépouilles : Comme pour le moulage par injection de plastique, l'intégration de dépouilles facilite l'éjection de la pièce verte hors du moule. Des dépouilles appropriées réduisent également le risque d'endommagement des caractéristiques délicates lors du processus d'éjection.
  • Géométries complexes : Le moulage par injection de métal (MIM) est tout indiqué pour créer des formes complexes qui seraient difficiles ou coûteuses à usiner. Toutefois, les concepteurs doivent tenir compte d'éléments comme les contre-dépouilles, les filetages et les angles vifs, qui peuvent compliquer les étapes de moulage et de frittage.
  • Considérations post-frittage : Les pièces nécessitant des tolérances serrées ou des finis de surface améliorés peuvent exiger des opérations après le frittage, comme l'usinage ou le polissage. Les concepteurs devraient prévoir ces étapes supplémentaires dès la phase de conception initiale afin de garantir que la pièce finale respecte les normes de performance sans nécessiter un post-traitement excessif.
Le moulage par injection de métal (MIM) permet la production en série de petites pièces complexes avec une grande précision et une résistance élevée, ce qui en fait une solution idéale pour la fabrication de boîtiers orthodontiques. Grâce à cette tomodensitométrie industrielle de boîtiers MIM en acier inoxydable, nous pouvons localiser la porosité interne et évaluer les joints de brasage à base de nickel ou d'argent.
Comment la tomodensitométrie industrielle peut améliorer le moulage par injection de métal

La tomodensitométrie (CT) industrielle joue un rôle crucial dans l'optimisation des procédés MIM en offrant un aperçu détaillé et non destructif des structures internes des pièces métalliques.

  • Détection des défauts internes : Dans le procédé MIM, où l'on utilise de fines poudres métalliques, des défauts internes comme la porosité, les vides ou les microfissures peuvent survenir lors des étapes d'injection et de frittage. La tomodensitométrie industrielle offre une méthode non destructive pour inspecter la structure interne des pièces et détecter les défauts tôt dans la production. Cela est particulièrement critique pour le MIM, car des défauts cachés peuvent nuire considérablement aux propriétés mécaniques et à la durabilité de petits composants métalliques de précision.
  • Évaluation de la stabilité dimensionnelle : L'étape de frittage dans le procédé MIM entraîne un retrait du matériau et un gauchissement potentiel, ce qui peut affecter les dimensions de la pièce. La tomodensitométrie permet d'effectuer des mesures très précises des géométries internes et externes, aidant ainsi les fabricants à vérifier que les pièces respectent les tolérances de conception après le frittage. Cela garantit une constance dimensionnelle, essentielle pour les pièces MIM utilisées dans des secteurs comme l'aérospatiale ou les dispositifs médicaux, où la précision est primordiale.
  • Optimisation des procédés et analyse de l'écoulement des matériaux : Le MIM exige un contrôle précis de l'écoulement des matériaux et de la distribution des particules. La tomodensitométrie permet aux fabricants de visualiser la répartition des particules métalliques dans le moule et d'identifier toute incohérence dans l'écoulement ou la densité du matériau pendant le frittage. Cela aide à optimiser les paramètres du procédé, tels que la pression de moulage, la vitesse d'injection ou la température de frittage, menant à une meilleure qualité des pièces et à une production plus efficace.
  • Validation des prototypes et vérification des moules : Pour le MIM, la validation du moule et des premiers prototypes est essentielle avant de passer à la production à grande échelle. Les tomodensitogrammes offrent une vue complète de la structure interne des prototypes, permettant aux fabricants de confirmer que les moules produisent des pièces exactes et que les procédés de frittage sont correctement réglés. Cette validation initiale aide à réduire le risque de défauts en production de masse et évite des refontes ou des modifications d'outillage coûteuses par la suite.
  • Enquête sur les défaillances : Lorsque des pièces MIM échouent lors des tests ou de l'utilisation, la tomodensitométrie est un outil indispensable pour l'analyse des causes profondes. En fournissant une imagerie détaillée de la structure interne, les fabricants peuvent identifier des défauts précis — qu'ils résultent d'un frittage inadéquat, d'incohérences de matériaux ou de fissures cachées — et prendre des mesures correctives pour améliorer les futures séries de production.
  • Réduction du gaspillage et amélioration de la durabilité : Le MIM implique des matières premières coûteuses et le traitement post-frittage est chronophage. En utilisant la tomodensitométrie pour détecter les défauts tôt, les fabricants peuvent réduire les taux de rebut, les retouches et le gaspillage de matériaux. Cela améliore non seulement l'efficacité globale de la production, mais favorise également la durabilité en minimisant le besoin en matériaux excédentaires et la consommation d'énergie.
Conclusion

Le moulage par injection de métal (MIM) est un procédé puissant qui allie la flexibilité du moulage par injection à la résistance et à la durabilité des métaux. En permettant la production de petites pièces complexes avec des tolérances serrées, le MIM répond à des applications critiques dans divers secteurs. Toutefois, le procédé présente des défis uniques, particulièrement lors du frittage, où des changements dimensionnels et des défauts internes peuvent survenir.

La tomodensitométrie industrielle permet de relever ces défis en offrant aux fabricants un aperçu détaillé et non destructif de la qualité des pièces et de l'efficacité des procédés. En utilisant la tomodensitométrie pour détecter les défauts, vérifier les dimensions et optimiser les procédés, les fabricants peuvent améliorer la qualité des pièces MIM, réduire le gaspillage et atteindre une efficacité de production supérieure.

Découvrez comment la tomodensitométrie industrielle peut optimiser votre procédé MIM
Flux de travail d'inspection Voyager
Introduction à Voyager
Introduction à Neptune
Introduction à la tomodensitométrie industrielle
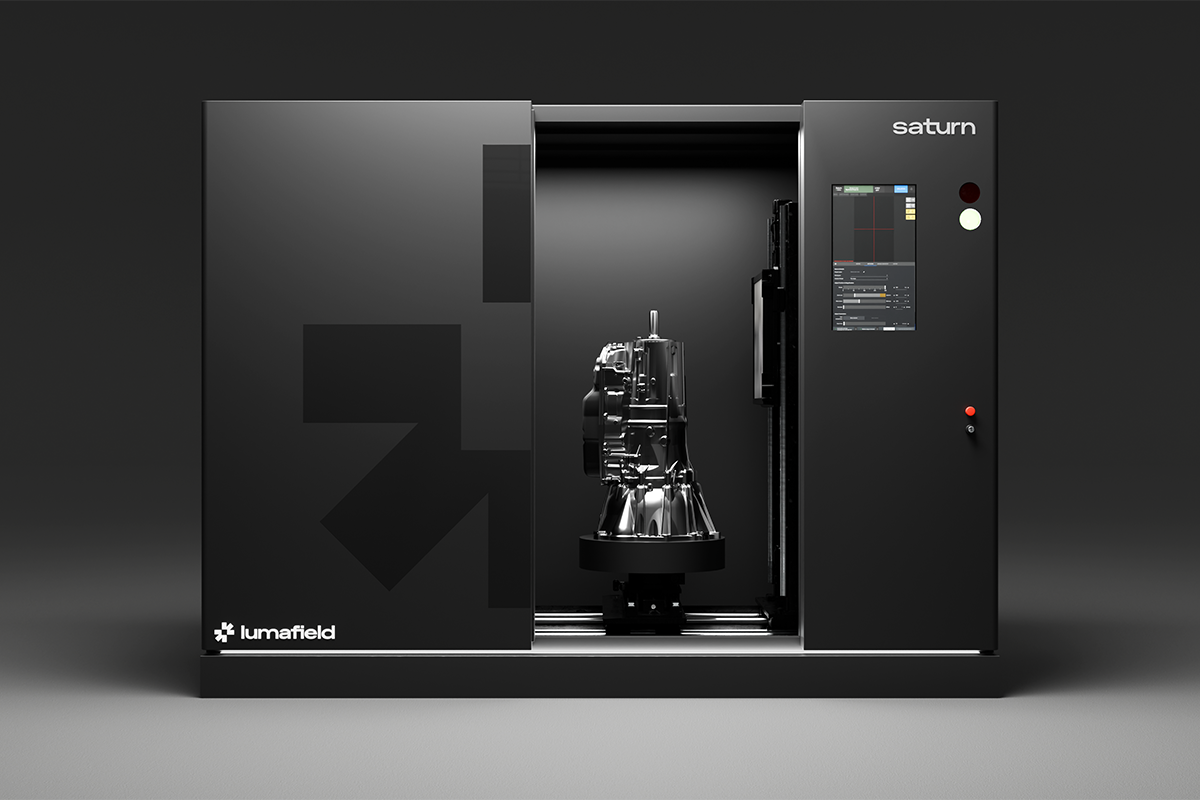
Voici Saturn : la tomographie informatisée grand format pour les pièces impossibles à numériser jusqu'à maintenant
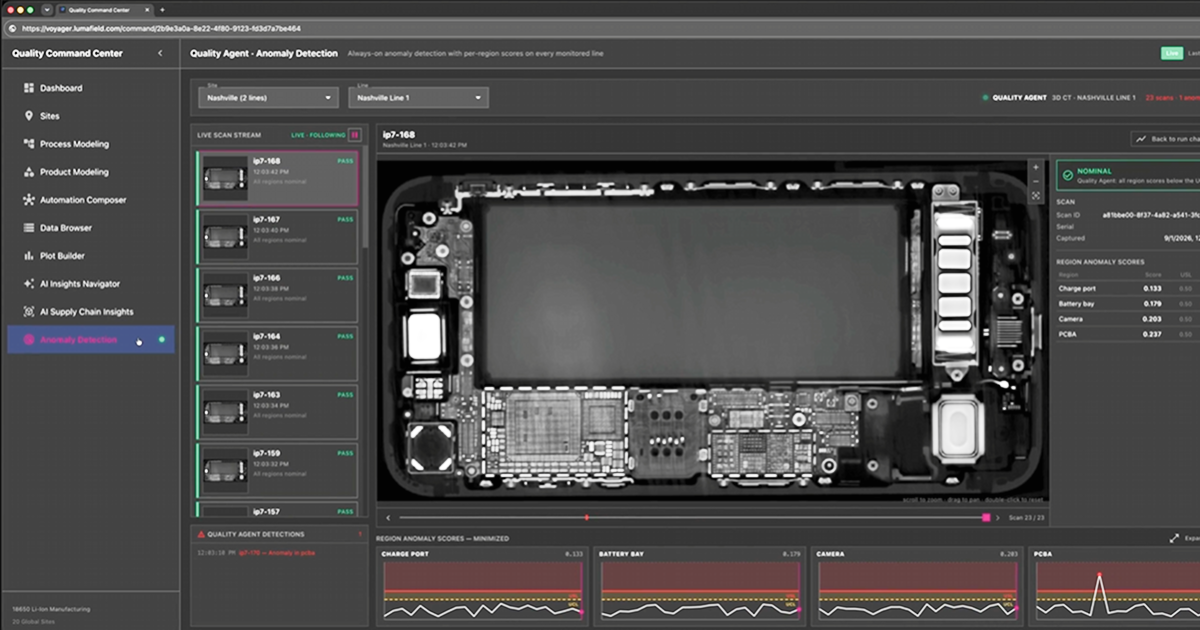
Lumafield présente Quality Agent, une technologie d'IA physique qui automatise la détection des défauts et l'analyse des causes profondes pour les fabricants
Une méthode plus rapide pour mesurer les pièces en aluminium
Les scans Lumafield dans la campagne de la Kobe 10 Protro de Nike
Triton et Neptune offrent désormais une puissance de calcul IA sur site grâce à NVIDIA DGX Spark intégré
Présentation de Mars pour une inspection de production à 100 %
Explorer d'autres articles
Passer au contenu principal
Rencontrez Lumafield au Battery Show et à l'ASNT >
en
ja
de
fr
Plateforme
Solutions
Tous les secteurs
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Applications
Ressources
Livres blancs
Études de cas
Webinaires
Pièces et services
Blogue
Perspectives de lumafield
Go/No-Go
Balado sur la fabrication
Premier article
Publication éditoriale
Boutique de marchandise
Portez vos numérisations préférées
Entreprise
À propos
Carrières
Presse
Événements
Lancer Voyager
Contacter le service des ventes
Menu
PlateformeSolutions
Industries
Tous les secteurs
Automobile
Dispositifs médicaux
Agriculture et alimentation
Électronique
Aérospatiale et défense
Équipement sportif
Biens de consommation emballés
Piles
Applications
Ressources
Ressources
Livres blancs
Études de cas
Webinaires
Blogue
Balado Go/No-Go
Premier article
Boutique de marchandise
Pièces et services
Entreprise
Entreprise
À propos
Carrières
Presse
Événements
Contacter le service des ventes
Lancer Voyager
© 2000 Lumafield. Tous droits réservés.
transformer la façon dont
le monde fabrique
tout
Solutions
Aérospatiale et défense
Agriculture et alimentation
Automobile
Biens de consommation emballés
Dispositifs médicaux
Électronique
Équipement sportif
Piles
Tous les secteurs
Applications
Analyse de défaillance
Analyse et étalonnage concurrentiel
Assurance et contrôle de la qualité (AQ et CQ)
Caractérisation des matériaux
Détection de défauts
Essais non destructifs (END)
Ingénierie inverse
Inspection du premier article (FAI)
Mesure dimensionnelle
Qualification des fournisseurs
Vérification d'assemblage
Vérification et validation de la conception
Toutes les applications
Produits
NeptuneTritonVoyagerMarsSaturne
Ressources
ApprendrePremier articleLivres blancsÉvénementsWebinairesSoutienÉtudes de casTomodensitométrie 101Blogue des ingénieurs
Entreprise
ConnexionÀ proposCarrièresPresseBlogueContact

Abonnez-vous à notre infolettre

info@lumafield.com
ConfidentialitéSécurité de l'informationEntente de services de déploiement
© 2000 Lumafield. Tous droits réservés.